Att designa delar för plåttillverkning kräver ett fundamentalt annorlunda tillvägagångssätt jämfört med CNC-bearbetning eller 3D-utskrift. Vid plåttillverkning skärs, stansas och viks en platt metallbit till en 3D-strukturkomponent. Medan modern CAD-programvara gör det möjligt för ingenjörer att rita nästan vilken komplex geometri som helst, är det när man översätter dessa digitala linjer till fysiska, kostnadseffektiva metalldelar som Design for Manufacturing (DFM) blir avgörande.
Att misslyckas med att optimera dina konstruktioner för fabriksgolvet leder ofta till allvarlig materialdeformation, spruckna böjningar, ökade kassationshastigheter och försenade produktionstider. Omvänt accelererar en väloptimerad DFM-strategi inte bara tillverkningsprocessen utan kan också drastiskt minska verktygs- och arbetskostnaderna. I den här omfattande guiden kommer vi att guida dig genom de viktigaste bästa praxisen för plåtdesign och belysa de vanligaste misstagen du måste undvika.
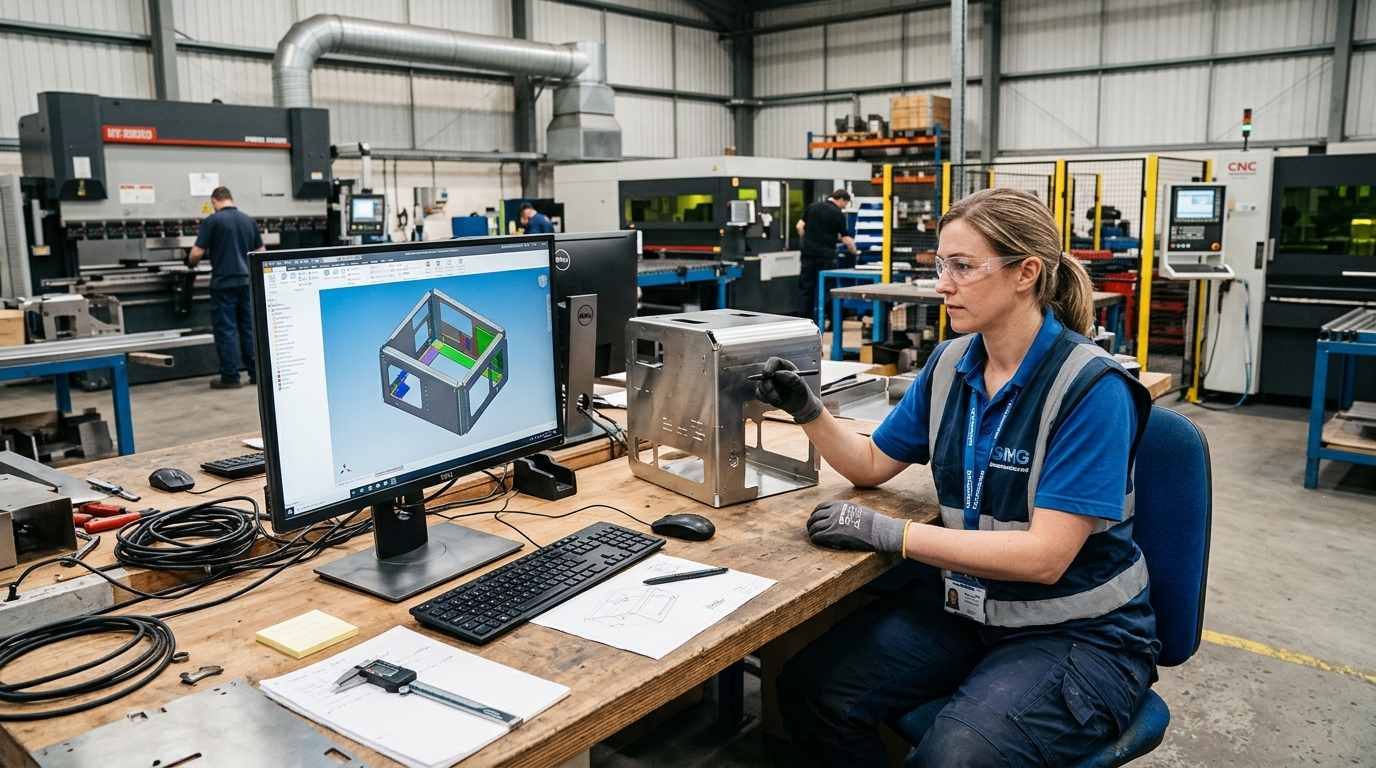
Den mest grundläggande regeln för plåtkonstruktion handlar om bockning. När en plan plåt tvingas in i en V-form av en kantpress, sträcks materialet på utsidan av bocken medan insidan komprimeras. För att förhindra att metallen spricker eller deformeras måste ingenjörer specificera den korrekta inre böjningsradien.
Som en universell tumregel bör den inre böjningsradien vara minst lika med materialets tjocklek (1T). För hårdare material som höghållfast kolstål eller vissa aluminiumlegeringar av flyg- och rymdkvalitet kan denna minsta radie behöva ökas till 2T eller 3T för att förhindra sprickbildning. För att hålla tillverkningskostnaderna nere bör man dessutom sträva efter att bibehålla en enhetlig böjningsradie över alla bockningar på en enda detalj. Detta förhindrar att kantpressoperatören behöver genomgå tidskrävande verktygsbyten mellan falsningarna.
Att placera hål, springor eller utskärningar för nära en bockningslinje är ett klassiskt konstruktionsfel. Under bockningsprocessen utsätts materialet nära bockningslinjen för extrem belastning. Om ett hål placeras i denna deformationszon kommer det att töjas ut till en oval form, vilket gör det oanvändbart för montering av hårdvara eller strukturell uppriktning.
För att säkerställa dina funktioners integritet bör avståndet från hålets kant till början av böjen vara minst 2,5 gånger materialtjockleken plus böjningsradien (2,5T + R). Denna regel är särskilt viktig vid konstruktion av komplexa Anpassade plåtkapslingar som kräver exakt uppriktning av interna moderkort och kylfläktar. Om ett hål måste placeras nära en böjning på grund av utrymmesbegränsningar kan din tillverkningspartner behöva stansa hålet efter bockningsprocessen, vilket avsevärt ökar kostnaderna för sekundär bearbetning.
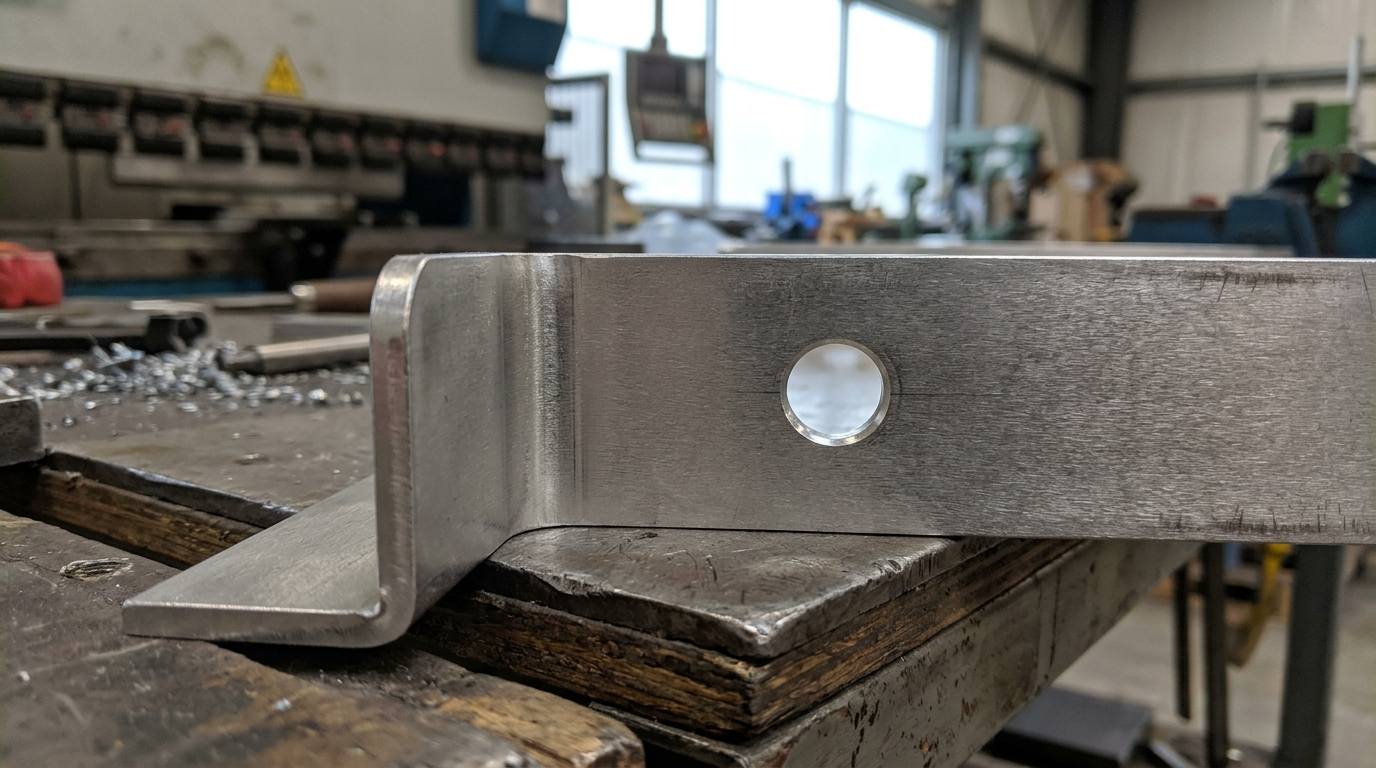
När en böjning utförs nära kanten av en plan plåt kan det intilliggande materialet rivas sönder. För att förhindra detta måste ingenjörer använda böjavlastningar. En böjavlastning är ett litet skåra i materialet omedelbart intill böjlinjen, vilket ger metallen det nödvändiga utrymmet för att sträckas naturligt.
Bredden på en böjningsavlastning bör vara minst lika stor som materialtjockleken, och dess djup bör sträcka sig något förbi böjningsradien. På liknande sätt kommer applicering av avfasningar eller rundade filéer på skarpa hörn innan metallen skärs inte bara att göra delarna säkrare för monteringslinjearbetare att hantera, utan kommer också att förbättra vidhäftningen av pulverlackeringsbehandlingar.
Även erfarna maskiningenjörer förbiser ibland de fysiska begränsningarna hos tunga maskiner. Nedan följer de vanligaste misstagen som stör tillverkningsarbetsflödet:
Specificering av onödigt snäva toleranser: Medan CNC-bearbetning enkelt kan uppnå toleranser på ±0,005 tum, är det både orealistiskt och dyrt att kräva samma precision från en plåtkantpress. Om inte en specifik monteringspunkt kräver strikt noggrannhet, förlita dig på standardtoleranser för plåt (vanligtvis ±0,015 tum). Övertoleranser tvingar tillverkaren att använda specialverktyg och ökar kassationsgraden, vilket blåser upp din faktura.
Att utforma omöjliga slutna geometrier: En kantpress kräver fysiskt utrymme för att dess övre stans och nedre V-matris ska fungera. Att designa en hög, smal U-form eller en helt sluten låda utan att ge plats för verktygen kommer att göra det omöjligt att böja detaljen. Vid design av detaljer som Precisionsfästen för plåt, visualisera alltid vikningssekvensen och se till att maskinen har tillräckligt med utrymme för att dra tillbaka efter varje böjning.
Ignorerar utrymme för isättning av hårdvara: Att använda självlåsande fästelement (som PEM-muttrar och distanser) är ett utmärkt sätt att lägga till starka gängor på tunn plåt. Att placera dessa fästelement för nära en vertikal vägg eller böj kommer dock att förhindra att beslagspressen passar över hålet. Se alltid fästelementtillverkarens datablad för minsta krav på kantavstånd.
Att bestämma hur man ska sammanfoga flera plåtkomponenter är en viktig faktor vid DFM-svetsning. Medan robot- och manuell TIG/MIG-svetsning ger exceptionell strukturell styvhet – perfekt för konstruktion Rack för tunga utrustningar—svetsning introducerar extrem värme. Denna värme kan orsaka att tunnplåt vrids, vilket kräver kostsam rätning och slipning efter svetsning för att återställa den estetiska finishen.
När det är möjligt bör ingenjörer överväga mekaniska fästmetoder. Att utforma korsande flikar och spår, använda industriella nitar eller använda självlåsande hårdvara kan drastiskt minska monteringstiden. Mekanisk fästning gör det också möjligt att frakta produkten plattpackad, vilket avsevärt minskar internationella fraktkostnader jämfört med att frakta helsvetsade, ihåliga kapslingar.
En verkligt optimerad plåtdesign kräver ett samarbete mellan ditt produktutvecklingsteam och fabriksgolvet. Genom att strikt följa DFM-principerna – standardisera böjningsradier, respektera hålavstånd och designa för verktygstillgänglighet – kan du eliminera flaskhalsar innan den första metallplåten ens är kapad.
På Huapusheng tillhandahåller vårt dedikerade ingenjörsteam proaktiv DFM-analys för varje projekt. Vi granskar era 3D CAD-filer för att identifiera potentiella tillverkningsrisker och föreslå kostnadsbesparande modifieringar, vilket säkerställer att er hårdvara skalas felfritt från prototyp till massproduktion. Skicka in era designer till oss idag, så optimerar vi er nästa tillverkningskörning tillsammans.
Vilken är den vanligaste orsaken till att en plåtdel går sönder under böjning?
Det vanligaste felet är metallbrott orsakat av att en inre böjningsradie specificerats som är för snäv för den givna materialtjockleken eller hårdheten. Håll alltid den minsta böjningsradien (vanligtvis 1T) för att låta metallen sträckas utan att rivas sönder.
Kan jag använda flera olika böjningsradier på en och samma detalj?
Även om CAD-programvara tillåter det, avråds det starkt från att använda flera olika bockningsradier på en detalj. Det tvingar kantpressoperatören att stoppa maskinen och fysiskt byta stans- och matrisverktyg för varje bockning, vilket drastiskt ökar dina arbetskostnader och produktionstid.
Hur påverkar laserskärningsvärme DFM?
Om utskärningar eller hål placeras för tätt tillsammans kan den koncentrerade värmen från fiberlasern göra att de smala metallremsorna mellan dem vrids eller smälter. Det är bäst att hålla avståndet mellan stansade eller laserskurna detaljer större än själva metallens tjocklek.
 Få en offert nu


 IPv6 NÄTVERK STÖD
Lämna ett meddelande
Skanna till Wechat :
Skanna till WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska