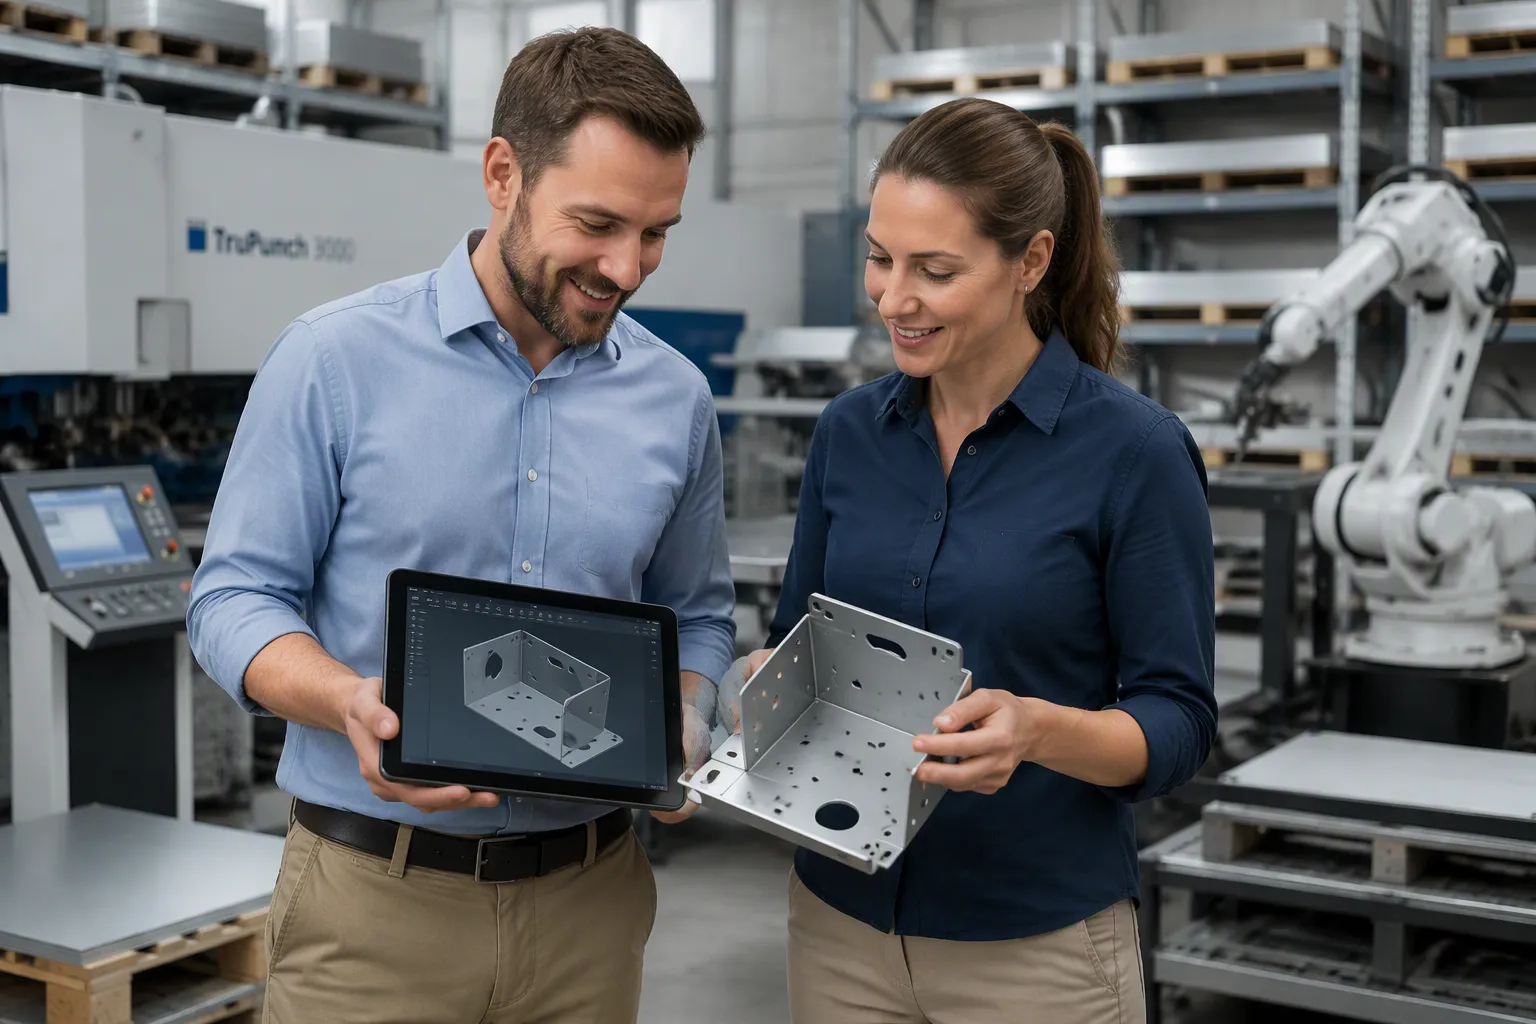
Du väljer en kinesisk partner för plåttillverkning genom att verifiera processkapacitet, inklusive exakta Plåtbehandling Screentryck, kvalitetscertifieringar, teknisk support och kommunikation innan ni diskuterar pris. Ett felaktigt val kostar omarbetning, verktygsförlust, förseningar och immateriella rättigheter. År 2026 kräver ökande inhemsk efterfrågan och strängare kvalitetsförväntningar extra noggrannhet. En OEM-fabrik äger sina processer och ingenjörer; ett handelsföretag gör det inte.
Kontrollera först fabrikens utrustning och certifieringar. Detta steg säkerställer att de kan uppfylla dina kvalitetskrav.
Be om designhjälp tidigt. Denna åtgärd minskar kostsamma misstag och sparar tid.
Börja med en liten testorder. Denna metod bekräftar fabrikens kapacitet innan du bestämmer dig för en stor produktionsserie.
När du utvärderar en partner inom plåtbearbetning i Kina avgör fyra faktorer om samarbetet lyckas eller misslyckas. Varje faktor avslöjar fabrikens verkliga kapacitet bortom marknadsföringspåståenden.
Du måste verifiera fabrikens utrustning innan du diskuterar pris. Maskinerna i verkstaden avgör de toleranser, material och volymer som fabriken kan leverera. För CNC-stansning representerar parametrarna nedan den standardkapacitet du bör förvänta dig av en kvalificerad OEM-tillverkare:
Parameter | Specifikation |
|---|---|
Materialtjocklek | 0,5 mm – 10 mm |
Material som stöds | Aluminium, rostfritt stål, kolstål, koppar |
Hålformer | Rund, fyrkantig, rektangulär, slitsad, anpassad |
Max arkstorlek | Upp till 1250 mm × 2500 mm (varierar beroende på press) |
Tolerans | ±0,05 mm (typiskt) |
Produktionsvolym | Från prototyptillverkning i låg volym till massproduktion |
Standard manuella eller mekaniska stansar hanterar vanligtvis plåt upp till 3–6 mm tjocklek, beroende på stansstorlek och materialhårdhet. Hydrauliska och CNC-stanspressar kan hantera upp till 10 mm eller mer med lämpliga verktyg. För snäva toleranser och repetitiva operationer är CNC-kompatibla härdade stålmatriser avgörande. Du måste säkerställa att stans- och matrisspelet matchar materialtjockleken för att förhindra verktygsslitage och deformation.
En fabrik som underhåller sin utrustning levererar jämn kvalitet. Förvänta dig att en kvalificerad tillverkare följer dessa rutiner:
Inspektera och slipa stansverktyg efter var 5 000–20 000:e träffar, beroende på materialets hårdhet och användningsfrekvens.
Smörj alla rörliga komponenter regelbundet
Utför justeringskontroller regelbundet
Kontrollera slitaget på verktygen regelbundet för att förlänga verktygens livslängd och säkerställa precision
HPS använder avancerad CNC-stans-, laserskärnings-, bocknings- och svetsutrustning som uppfyller dessa specifikationer i alla produktionssteg.
Certifieringar skiljer en legitim OEM-tillverkare från en vanlig arbetsplats. Varje bransch kräver specifika certifieringar, och du måste kontrollera att din leverantör har de korrekta för din produkt. Tabellen nedan visar branschkraven:
Industri | Baslinjecertifiering | Ytterligare krav |
|---|---|---|
Allmän OEM | ISO 9001:2015 | FAI/Cpk-data på begäran |
Bil | IATF 16949 | PPAP-dokumentation |
Flyg- och rymdfart / Försvar | AS9100D | Materialspårbarhet, ITAR-medvetenhet |
Medicintekniska produkter | ISO 13485 | Renlighet och kontroll av ytjämnhet |
ISO 9001:2015 är baslinjen; branschspecifika certifieringar (IATF 16949, AS9100D, ISO 13485) signalerar en leverantör som är byggd för reglerat OEM-arbete.
Utöver branschspecifika certifieringar behöver du förstå det bredare efterlevnadslandskapet. Följande tabell listar certifieringar som styr marknadstillträde:
Certifiering | Omfattning | Relevans för OEM-sourcing |
|---|---|---|
ISO 9001:2015 | Kvalitetsledningssystem | Obligatorisk baslinje för alla industriella leverantörer |
ISO 14001:2015 | Miljöledning | Krävs för efterlevnad av EU:s och företagens hållbarhetskrav |
ISO 45001:2018 | Arbetsmiljö och säkerhet | Avgörande för efterlevnad av revisionsregler i högriskmiljöer |
CE-märkning | EU-överensstämmelse (maskiner, EMC, LVD) | Krävs för produkter som säljs inom Europeiska ekonomiska samarbetsområdet |
UL-igenkänning | Komponenters/Systems säkerhet | Viktigt för elektriska kapslingar och paneler (t.ex. UL 50, UL 508A) |
FDA 21 CFR Del 820 | Förordning om kvalitetssystem | Krävs för medicinskt klassade plåtkomponenter |
AS9100D | Kvalitetsledning för flyg- och rymdfart | För leveranskedjor för flyg- och försvarsindustrin |
RoHS / REACH | Överensstämmelse med regler för farliga ämnen | Krävs för elektronik och EU-marknader |
När du utvärderar certifieringar, följ dessa praktiska råd:
ISO 9001-certifiering är vanlig bland etablerade tillverkare och omfattar processkontroller, korrigerande åtgärder och leverantörskvalificering. Begär ett aktuellt certifikat och verifiera att omfattningen matchar dina krav.
För fordonsarbeten finns IATF 16949-efterlevnad tillgänglig från större, mer specialiserade leverantörer. Fråga om leverantören kan stödja First Article Inspection (FAI)-rapporter och GD&T-annoterade CMM-utdata.
För arbete med medicintekniska produkter, se till att tillverkare anpassar sina processer till ISO 13485-kraven.
Be om certifieringsdokumentation innan du bestämmer dig. Verifiera kvaliteten genom dokumenterade processer snarare än marknadsföringsspråk.
HPS innehar ISO 9001:2015-certifiering och stöder IATF 16949-anpassade processer för fordonskunder, med fullständiga dokumentationsmöjligheter för exportmarknader.
Stöd för design för tillverkning (DFM) minskar direkt dina omarbetningshastigheter och produktionskostnader. En tillverkare som erbjuder DFM-analys under offertfasen förhindrar problem innan de når verkstadsgolvet. Tabellen nedan visar hur specifika DFM-regler minskar omarbetning:
DFM-designregel | Hur det minskar omarbete | Kvantifierad påverkan |
|---|---|---|
Utforma svetsfogar för tillgänglighet | Fogar som en svetsare inte bekvämt kan nå kräver specialiserad fixtur och lägre förflyttningshastigheter | Högre omarbetningsfrekvens när tillgänglighet ignoreras |
Ange uttryckligen maskeringskrav på ritningar | Ospecificerad maskering upptäckt under produktionen orsakar omarbetning och förseningar | Förhindrar omarbetning och förseningar på grund av sent upptäckta maskeringsbehov |
Bibehåll ett säkert avstånd mellan hål och böjning (t.ex. 3,0 mm vs 0,5 mm på 1,0 mm rostfritt stål) | Hål som är för nära böjningslinjerna deformeras under formningen, vilket kräver skrapning eller omarbetning | Skrot kan uppgå till 5–15 % av den totala produktionskostnaden för komplexa delar |
Lägg till böjningsreliefer till plana mönster | Utelämnande av avlastning orsakar hörnskador som kan skrapa delen | Förhindrar upp till 400 potentiella defektplatser på en körning med 100 delar med 4 hörn vardera |
Tillämpa DFM-principer tidigt i designprocessen | Tidig implementering minskar materialspill och produktionsmisstag | ~18 % minskning av materialspill; produktionsmisstag minskade med nästan en fjärdedel |
DFM minskar kostnaderna genom att anpassa dina designbeslut till verkliga tillverkningsmöjligheter. Det minimerar materialspill, eliminerar specialverktyg, förkortar installationstiden och förenklar monteringen. Vanliga designmisstag som ökar tillverkningskostnaderna inkluderar:
Onödigt snäva toleranser på icke-kritiska funktioner
Icke-standardiserade böjningsradier eller hålstorlekar som kräver anpassade verktyg
Delar som slösar material eller kapslar ineffektivt
Monteringar som kräver komplexa fixturer eller saknar justeringsfunktioner
Överblickad åtkomst för inspektion, fastsättning eller svetsning
DFM förbättrar kvaliteten genom att designa delar som är enklare att producera konsekvent. Standardverktyg, stabila formningsprocesser, tillverkningstoleranser och självplacerande monteringsfunktioner minskar variationer. Konstruktioner i linje med standardtillverkningsprocesser minskar uppställningstider, eliminerar specialbeställda material, förbättrar flödet mellan skärnings-formnings-svetsnings-finish-steg och förhindrar omarbetning. HPS ger DFM-feedback på varje offert, vilket hjälper dig att optimera dina designer innan produktionen påbörjas.
Branschfolk som hanterar leveranskedjor mellan Asien, Europa och USA beskriver certifieringslandskapet för export av plåtbearbetning som skiktat. Vissa standarder fungerar som universella baslinjer, andra fungerar som regionspecifika grindar, och några låser upp det försvars- och flygindustriarbetet med högst marginal. Att producera bra delar är bara halva arbetet. Att bevisa efterlevnad genom rätt certifieringar är det som faktiskt får plåtbearbetning över gränserna. Ett verkligt exempel: en amerikansk kunds beställning av specialanpassade monteringsfästen från Vietnam stannade vid tullen eftersom leverantören saknade korrekta RoHS- och REACH-deklarationer, vilket kostade veckor av förseningar och tusentals dollar.
Tabellen nedan visar de certifieringar du behöver för specifik marknadstillträde:
Certifiering / Standard | Syfte / Marknadstillträde |
|---|---|
ISO 9001 | Grundläggande kvalitetsledningssystem |
CE-märkning | EU:s marknadstillträde |
UL-certifiering | Amerikanska elektriska kapslingar |
RoHS- och REACH-deklarationer | Tullefterlevnad för införsel i EU/USA |
ITAR-efterlevnad | Tillgång till försvarssektorn |
AS9100D | Tillgång till flyg- och rymdsektorn |
IATF 16949 | Tillgång till fordonssektorn |
Ett robust kvalitetsledningssystem inkluderar dessa viktiga delar:
Felförebyggande som en kärnprincip
Kontinuerliga förbättringsprocesser
Avfallsminskning
Materialspårbarhet från källa till färdig del
Inline QC på varje arbetsstation
PPAP-klar dokumentation före leverans
Systematisk processbedömning och tillverkningsprocesskontroll (VDA 6.3)
Strukturerade steg: specifikation, materialspårbarhet, skärning och krympning, montering, inline-kvalitetskontroll, slutdokumentation
Kvalitet är mer än att uppfylla specifikationer. Det handlar om att ha rätt system, processer och disciplin på plats för att leverera konsekventa och tillförlitliga resultat. Vårt engagemang för kvalitet stöds av internationellt erkända standarder och strukturerade kvalitetsledningsmetoder, inklusive IATF 16949 för fordonsrelaterad tillverkning, ISO 9001 för systematisk kvalitetsledning och kontinuerlig förbättring, VDA 6.3 för systematisk processbedömning och tillverkningsprocesskontroll, och UL 157 för tillämpliga säkerhetskrav. För våra kunder innebär detta större förtroende för processkonsekvens, produktkvalitet, tillförlitlighet och långsiktig leverans.
HPS implementerar dessa kvalitetsledningsmetoder i varje produktionslinje och säkerställer att dina delar uppfyller exportkraven utan tullförseningar.
En fabriks verkliga kapacitet framträder när man verifierar dess kontroll över varje produktionssteg. Man måste förstå vilka processer som sker internt och vilka som är beroende av externa leverantörer. HPS upprätthåller full intern kontroll över skärning, bockning, svetsning och ytbehandling för att garantera jämn kvalitet.
Intern kontroll ger dig direkt ansvarsskyldighet. När en fabrik outsourcar kritiska processer blir kvaliteten svårare att spåra och ledtiderna ökar. Du bör prioritera leverantörer som äger sina kärntillverkningssteg snarare än att agera som monteringskoordinatorer.
Precision börjar med maskinverktyget. För laserskärning kan du förvänta dig dessa typiska toleranser:
Behandla | Särdrag | Toleransområde |
|---|---|---|
Laserskärning | Linjär dimension (<100 mm) | ±0,05 till ±0,1 mm |
Laserskärning | Linjär dimension (>100 mm) | ±0,1 till ±0,5 mm |
Laserskärning | Håldiameter (<5mm) | ±0,05 till ±0,1 mm |
Laserskärning | Håldiameter (>5 mm) | ±0,1 till ±0,15 mm |
Böjning | Vinkeltolerans | ±0,5° till ±1,0° |
Böjning | Linjär dimension (efter böjning) | ±0,3 till ±0,8 mm |
Materialtjockleken påverkar dessa värden. Tunna material möjliggör snävare toleranser. Du bör begära kapacitetsdata för ditt specifika material och din tjocklek innan du binder dig till en leverantör.
Svetsfel kan äventyra delars integritet. Vanliga problem inkluderar:
Defekt | Grundorsaker | Motåtgärder |
|---|---|---|
Genombränning | Överskottsvärmetillförsel, tunn sektion | Minska värmen, öka körhastigheten, använd stödstång |
Porositet | Föroreningar, fukt | Rengör ytor, förbättra gasbevakningen |
Brist på fusion | Låg värmetillförsel, dålig passform | Öka energin, korrekt ledförberedelse |
Krackning | Hög återhållsamhet, väte | Förvärmning, stressavlastning, förbrukningsartiklar med låg vätehalt |
Ytbehandling kräver liknande kontroll. Du bör kontrollera att fabriken dokumenterar varje steg i ytbehandlingen och inspekterar för defekter före leverans.
De bästa partnerna inom plåtbearbetning i Kina kan smidigt gå från prototyp till full produktion. Prototypkörningar avslöjar designproblem och verifierar verktyg. Pilotkörningar validerar repeterbarhet över din målvolym. Du behöver en leverantör som håller toleranser över tusentals enheter, inte bara de första. HPS övergångar från prototyp till högvolymproduktion utan att omförhandla toleranser eller introducera nya variabler.
Du måste stoppa icke-överensstämmande material innan det når produktion. En kvalificerad kinesisk plåttillverkningspartner verifierar varje inkommande parti mot dokumenterade krav. Förvänta dig dessa kontroller:
Kontrollera valsverkets testcertifikat (MTC) mot det faktiska materialet för sort, värmenummer, tjocklek och ytbeskaffenhet.
Utför hårdhetsprovning (Rockwell eller Brinell) på slumpmässiga prover från varje batch
Verifiera kemisk sammansättning med en handhållen XRF-analysator, särskilt för titan och höglegerade stål
Kontrollera råmaterialets dimensioner, planhet och kantskick före skärning
Karantänera och returnera alla partier som inte klarar inspektionen
Inspektion sker i två steg. Processinspektion upptäcker problem tidigt och håller processen under kontroll. Slutinspektionen verifierar att alla specifikationer och krav är uppfyllda före leverans.
Inspektionsfas | När det inträffar | Primärt syfte | Viktig fördel |
|---|---|---|---|
Inspektion under processen | Under tillverkningen | Upptäck problem tidigt och håll processen under kontroll | Minskar risken och förbättrar effektiviteten |
Slutbesiktning | Efter produktion | Kontrollera att alla specifikationer och krav är uppfyllda | Säkerställer resultat av högre kvalitet före leverans |
Din leverantör bör bekräfta att det inte finns några defekter, verifiera alla dimensioner och behandla slutinspektionen som den sista kvalitetskontrollen.
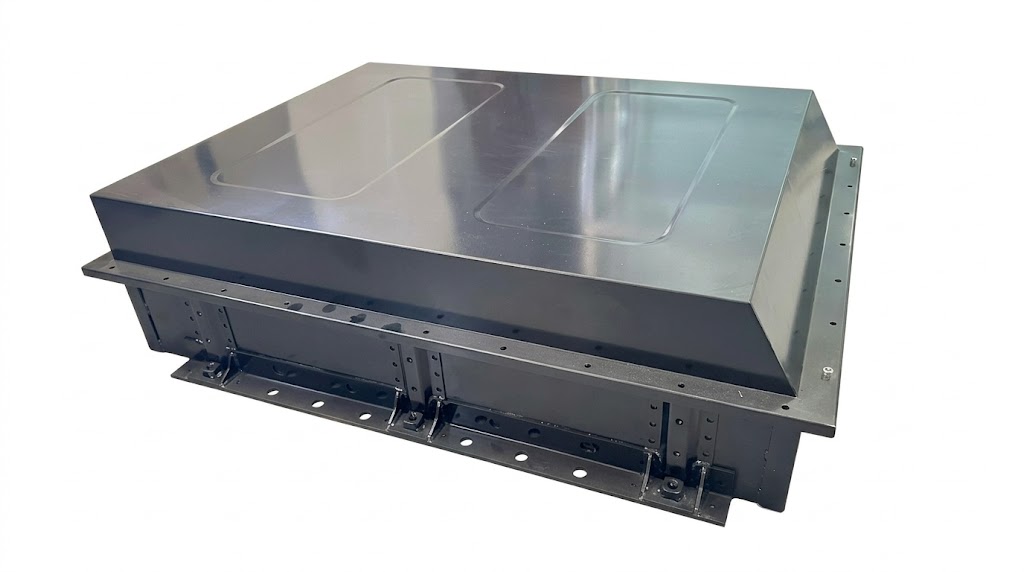
I OEM-tillverkning av batteriboxar i plåt, spårbarhet låter dig ta en felaktig del från fältet och spåra den tillbaka till den specifika råmaterialbatchen, maskinen, operatören och processinställningarna. Varje mätning, testresultat och inspektionsåtgärd måste registreras. Överensstämmelseintyg, inspektionsrapporter och kalibreringsloggar skapar denna revisionslogg. När avvikelser uppstår vägleder en strukturerad metod som 8D-rapporten problemanalys, inneslutning, identifiering av rotorssaker och permanenta korrigerande åtgärder. Stödjande verktyg inkluderar Ishikawa-diagrammet och 5 varför-metoden. Resultaten kan utlösa uppdateringar av FMEA, kontrollplan eller arbetsinstruktioner.
En första artikelinspektion (FAI) verifierar en initialt producerad artikel mot definierade krav. Nya delar eller produktionsändringar utlöser en FAI. Rapporten registrerar objektiva bevis på produktöverensstämmelse. Flyg- och rymdprogram kan använda AS9102 för strukturerad FAI-dokumentation. Typiska dokument inkluderar:
Första komponentinspektion och dimensionsinspektionsrapporter
Ballongritningar och materialcertifieringar
Överensstämmelseintyg
AS9102-blanketter och specialprocesscertifieringar
Del- eller partiidentifiering
Du måste godkänna FAI innan resten av produktionen fortsätter.
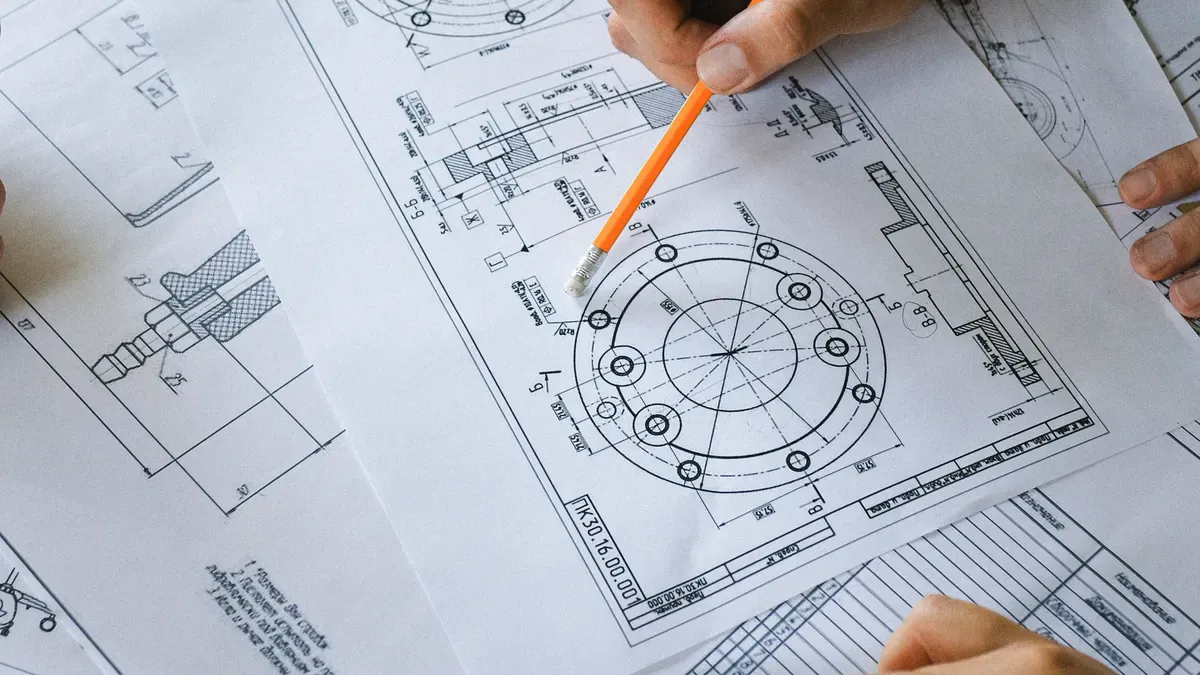
Din tekniska ritning fungerar som den enda sanningskällan för din plåtslagarpartner. En tvetydig ritning inbjuder till tolkningsfel, omarbetningar och förseningar. Precision i din dokumentation börjar med tre kritiska områden: tolerans-, material- och ytbehandlingsspecifikationer.
Varje dimension på din ritning kräver en tydlig toleransangivelse. Tabellen nedan visar standardtoleransområden som du bör ange för vanliga plåtegenskaper:
Särdrag | Standardtolerans | Kritisk tolerans |
|---|---|---|
Mått på skärprofilen | ±0,2 mm | ±0,05 mm |
Böjning mot hål-position | ±0,3 mm | ±0,1 mm |
Böjvinkel | ±1,0° | ±0,5° |
Planhet (per 300 mm) | ±0,5 mm | ±0,2 mm |
Du måste ange exakt materialkvalitet, tjocklekstolerans och anlöpningsförhållanden. Krav på ytfinish hör hemma på ritningen, inte i ett separat e-postmeddelande. En tydlig ritning eliminerar gissningslek.
Gränsöverskridande offertförfrågningar misslyckas när ritningar och förväntningar inte stämmer överens. Tre missförstånd orsakar de flesta problem. För det första förväntar sig vissa köpare att leverantören ska tolka "standardfinish" utan att definiera den. För det andra utelämnar köpare ofta svetsspecifikationer och lämnar skarvtyp och inträngningsdjup till fabriken. För det tredje får funktionskritiska dimensioner sällan tydliga märkningar på ritningen.
En enda saknad tolerans på en håldiameter kan förvandla en fungerande del till skrot. Dokumentera varje dimension som din del behöver.
Ställ dessa frågor innan du skickar din första ritning. Vilket filformat föredrar din leverantör för import? Innehåller din ritning ett revisionsblock med ändringshistorik? Har du markerat kritiska dimensioner med GD&T-anrop? HPS inkluderar dessa frågor i varje offertförfrågan, vilket säkerställer att din tekniska avsikt överförs korrekt till produktionen. En noggrann ritning sparar veckor av kommunikation fram och tillbaka.
Din orderkvantitet och designkomplexitet avgör enhetspriset. Verktygskostnader för bockverktyg, formar och fixturer lägger till en fast initial kostnad. Dessa kostnader fördelas över din totala volym, vilket gör stora volymer billigare per enhet. För prototyper ökar verktygskostnaderna priset avsevärt. Diagrammet nedan visar hur enhetskostnaden minskar när kvantiteten ökar.
Betrakta följande kostnadsfördelning för en typisk del:
Kvantitet | Enhetskostnad (USD) | Totalkostnad | Kostnad kontra 1000 st |
|---|---|---|---|
5 | 58,00 kr | 290 dollar | +680 % |
25 | 32,00 kr | 800 dollar | +290 % |
100 | 18,00 kr | 1 800 dollar | +120 % |
500 | 10,00 kr | 5 000 dollar | +22 % |
1000 | 8,20 dollar | 8 200 dollar | Baslinje |
HPS erbjuder transparenta priser utan dolda verktygskostnader för standarddelar.
Minsta beställningskvantitet varierar beroende på leverantör. Som en branschkälla anger:
Många kinesiska fabriker har en MOQ på 500 eller 1 000 enheter... MSTFAB erbjuder snabb specialtillverkning i små beställningar från MOQ 20.
Typisk MOQ för specialbeställda delar från China Sheet Metal Fabrication ligger mellan 50 och 100 stycken. Du kan förhandla om lägre kvantiteter för prototyper eller upprepade beställningar.
Standardledtiderna för CNC-plåtbeställningar varierar från 10 till 15 arbetsdagar. Expressleveranser minskar detta till 5 till 7 dagar mot en extra avgift.
De flesta OEM-fabriker kräver en handpenning på 30 % till 50 % och resterande belopp ska betalas före leverans. Större beställningar kan tillåta T/T- eller L/C-villkor. Bekräfta villkoren i ditt köpeavtal.
Många leverantörer påstår sig vara tillverkare men agerar som mellanhänder. Du måste kontrollera fabrikens status innan du binder dig. China Sheet Metal Fabrication-partners som äger sina produktionslinjer skiljer sig markant från handelsföretag. Använd följande tabell för att identifiera vanliga förklädnader och tillämpa praktiska motåtgärder:
Dölja | Motåtgärd |
|---|---|
Generisk 'Manufacturing Co., Ltd.' i namnet utan faktisk tillverkningsomfattning | Kontrollera alltid omfattningen av företagslicensen, inte företagsnamnet. |
Bilder på lagerfabriken på webbplatsen | Kör omvänd bildsökning (Google Bilder, TinEye, Yandex). |
Hyrd fabrik för videosamtal | Ring tillbaka oanmäld, be att få se olika hörn, kontrollera vägghängda företagstillstånd, prata med linjearbetare. |
Tillverkade certifieringar (ISO, CE, etc.) | Verifiera mot utfärdande organets offentliga register (IAF CertSearch, EU NANDO, FDA). |
En fabrik som endast betjänar inhemska kunder saknar den exporterfarenhet du behöver. Dessa leverantörer misslyckas ofta med att tillhandahålla korrekt dokumentation för tullklarering, såsom RoHS- eller REACH-deklarationer. Exportinriktade fabriker förstår internationella kvalitetsstandarder och fraktkrav. En direktfabrik som HPS har etablerat exportprocesser som undviker dessa förseningar.
Flera varningstecken under offertprocessen tyder på djupare problem. Var uppmärksam på dessa beteenden:
Hävda kapacitet i alla processer utan att ställa tekniska frågor
Ge en offert inom 30 minuter utan att begära dina ritningar eller specifikationer
Avböja ett videosamtal eller en live-genomgång av fabriken
Prissättning långt under marknadsklustret utan en trovärdig förklaring
Underlåtenhet att tillhandahålla tidigare inspektionsrapporter (med borttagna kunduppgifter)
Var och en av dessa signaler pekar på en leverantör som kommer att skapa problem under produktion eller leverans.
Du måste verifiera en leverantörs påståenden innan du lägger en produktionsorder. Dessa steg skyddar din investering och bekräftar att fabriken uppfyller dina standarder.
När man skaffar en Anpassat energilagringsskåp i metall, bör du begära en livevideovisning av produktionsgolvet. Be leverantören att visa dig skär-, bocknings-, svets- och ytbehandlingsområdena. En legitim partner inom China Sheet Metal Fabrication kommer att välkomna denna transparens. Under rundturen, leta efter aktiv produktion, organiserad materiallagring och kalibrerad inspektionsutrustning. En revision på plats ger dig ännu starkare bevis. Du kan verifiera maskinunderhållsloggar, personalutbildningsregister och kvalitetsdokumentation personligen.
En prototypbeställning validerar leverantörens tekniska och produktionsmässiga kapacitet. En pilotkörning bekräftar att processen fungerar med din målvolym. Du bör testa dessa element under båda stegen:
Bekräftelse av cykeltid och routing
Bedömning av materialutbyte
Utvärdering av fixturens prestanda
Första artikelinspektionen
Slutför kvalitetskontroll
Verifiering av hårdvaruinstallation
Monteringstest
Validering av förpackningsmetod
Uppföljning av omarbetningsfrekvens
Verifiering av register och spårbarhet
Du måste också kontrollera att kvalitetskontrollerna fungerar korrekt i produktionstakt. Var uppmärksam på återkommande problem som avvikelse i böjvinkeln, variationer i beläggningen eller problem med montering av hårdvara. Kontrollera förpackning och leveransdokumentation innan du släpper en hel batch.
Du bör kontakta tidigare kunder, särskilt de i din bransch. Fråga om leveranstider, felfrekvens och kommunikationsförmåga. Begär provdelar från tidigare beställningar. Kontrollera dessa prover för måttnoggrannhet, ytfinish och monteringspassning. En leverantör med stark exporthistorik kommer att ge referenser utan att tveka.
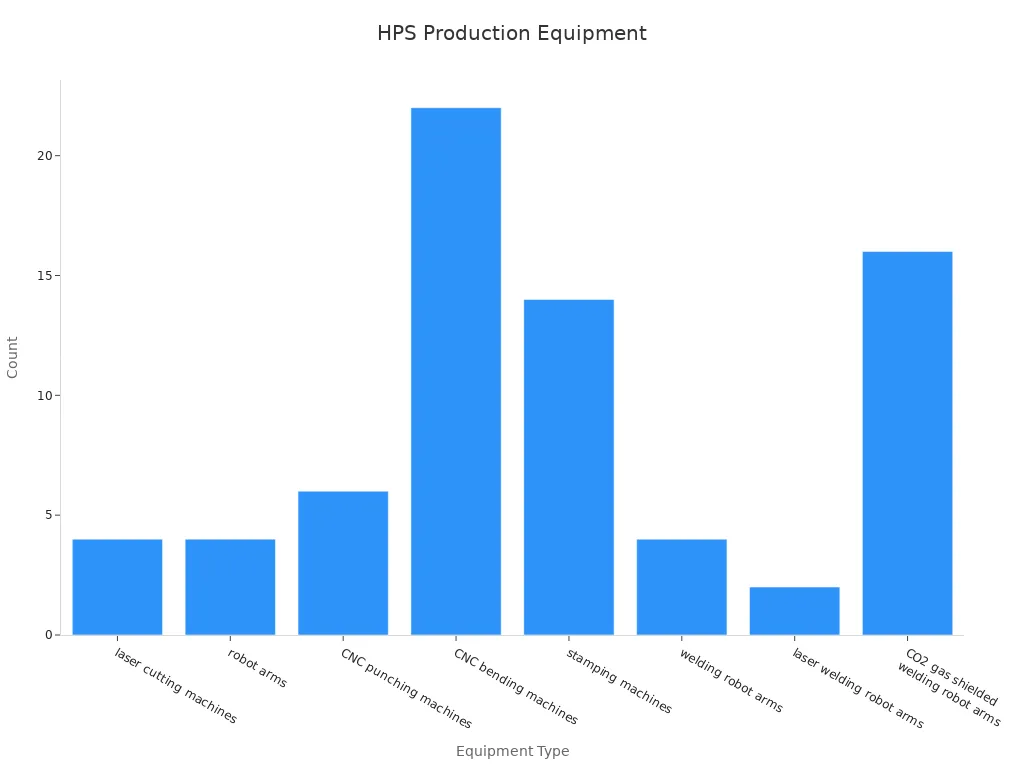
HPS stöder varje påstående med tredjepartsverifiering. Intertek granskade fabriken på plats och rapporten (nr 474194629_P+T) är giltig till och med juli 2026. Företaget har även IATF 16949-certifiering för fordonsarbete och ISO 9001:2015 för kvalitetsledning. Du kan granska utrustningen som stöder dessa meriter:
Kategori | Verifierad detalj |
|---|---|
Skärning och formning | 4 laserskärare, 6 CNC-stansar, 22 CNC-bockningsmaskiner, 14 stansmaskiner |
Svetsning och automation | 4 svetsrobotarmar, 2 lasersvetsarmar, 16 CO2-skyddade svetsarmar, 4 robotarmar |
Kvalitetskontroll | 11 kvalitetskontrollinspektörer, 10 kvalitetskontrollsteg, 6 testinstrument inklusive en 3D-skanner och röntgenbeläggningsmätare |
Skala | 175 anställda, anläggning på 19 549 m², etablerad 2003 |
HPS sysselsätter 36 FoU-ingenjörer som granskar dina ritningar innan produktionen startar. De genomför DFM- och DFA-granskningar under tidiga designfaser, så att du upptäcker tillverkningsrisker innan designen fryser. Teamet spårar mätvärden som första-pass-utbyte, kassationsfrekvens och meddelanden om tekniska ändringar. Du får tekniska lösningar, inte bara offerter.
HPS exporterar 100 % av sin produktion till Östeuropa, Sydostasien, Västeuropa och andra regioner. Tjugotvå års exporterfarenhet innebär att teamet förstår tulldokumentation, RoHS-deklarationer och internationella betalningsvillkor. Du får tydlig kommunikation på engelska och support för T/T, L/C och andra betalningsmetoder.
Varje bransch ställer sina egna krav på din tillverkningspartner. Du måste matcha leverantörens certifieringar och processkontroller med din produkts regelverk.
Fordonsarbete kräver IATF 16949-certifiering. Denna standard fokuserar på riskhantering, defektförebyggande åtgärder och kontinuerlig förbättring. Din leverantör måste kontrollera produktionen med FAI-, FMEA-, SPC-, MSA- och PPAP-dokumentation. Elbilsprogram ställer ytterligare krav. Batterihöljen, laddningssystem och energilagringsstrukturer kräver hög dimensionell konsistens, lätta men starka material, förbättrad korrosionsbeständighet och fullständig spårbarhet i produktionen. Du bör bekräfta att fabriken kan stansa, motståndssvetsa, lasersvetsa och hydroforma komponenter som batteribrickor, underredesstrukturer och vita karossdelar. Materialvalet är också viktigt. Aluminiumlegeringar, avancerade höghållfasta stål och kopparledare fyller alla specifika funktioner i din montering.
Medicinsk tillverkning lämnar inget utrymme för fel. Din partner måste uppfylla strikta krav i varje produktionssteg.
Kravområde | Specifikt krav |
|---|---|
Precision | Extrem precision med snäva toleranser |
Material | Biokompatibla material som rostfritt stål 316L |
Ytbehandlingar | Steriliseringsbeständiga ytbehandlingar |
Spårbarhet | Fullständig spårbarhet av materialet |
Regelefterlevnad | Strikt efterlevnad av ISO 13485 och FDA-föreskrifter |
Tillverkning av kapsling kräver att du planerar efterbehandling, maskering, utskrift, hårdvaruinstallation och montering innan den första panelen skärs till. Dessa operationer påverkar dimensioner, placering av funktioner och produktionssekvens. En beläggning kan täcka en jordningspunkt. Tryckta etiketter kan komma i konflikt med ett fästelement. Din leverantör måste utforma kabelhanteringsfunktioner som formade kanaler, fästflikar och kantgenomföringar. Kretskortsmontering kräver distanser som avgör isolering kontra jordning. Industristandarder gäller också. Telekommunikationskapslingar behöver EIA-310-rackkompatibilitet. Medicinsk elektronik följer IEC 60601-1 för jordning och krypledning.
Leverantörer inom flyg- och rymdindustrin måste ha AS9100-certifiering utöver ISO 9001:2015. Enligt AS9100 kräver varje mätinstrument unik identifiering, ett dokumenterat kalibreringsintervall och en obruten spårbarhetskedja till ett nationellt standardiseringsorgan. Din partner måste verifiera delar med CMM-utrustning och validera materialspecifikationer mot säkerhetsstandarder för flyg- och rymdindustrin.
Flygkomponenter specificerar rutinmässigt toleranser på ±0,005 tum eller snävare, särskilt för röraggregat, hydrauliska kopplingar och strukturella anslutningsytor – delar som måste fungera tillförlitligt över tryckområden på 3 000 till 5 000 psi och temperatursvängningar från -65 °F till +275 °F.
Ytbehandlingar som pulverlackering, anodisering och plätering skyddar mot korrosion och slitage i tuffa miljöer. En kvalificerad partner inom China Sheet Metal Fabrication kommer att inneha dessa certifieringar och tillämpa dessa kontroller i ditt program.
Du behöver en strukturerad strategi innan du kontaktar någon leverantör. Börja med följande: en komplett CAD-fil, materialspecifikationer, tjocklek, krav på ytfinish, kvantitet och förväntade toleranser. En kvalificerad kinesisk plåtbearbetningspartner kommer att begära ut alla dessa punkter innan en offert lämnas.
Verifiera dessa leverantörers kapacitet under förkvalificeringen:
Utrustning som matchar din del — begär en specifik utrustningslista och verifiera via videosamtal.
Riktiga certifieringar — bekräftar aktuell ISO 9001:2015 som täcker den faktiska anläggningen.
Synligt kvalitetssystem – fråga om CMM-rapporter, inspektion av första artikeln och batchprovtagning.
Relevant branscherfarenhet — sök fallstudier inom din sektor.
Ett steg kontra flerstegshantering – bekräfta att kritiska steg sker internt.
Tekniskt stöd — leta efter DFM-feedback om materialkvaliteter och böjradier.
Krissäker kommunikation — testa engelskans responsivitet inom 24 timmar.
Ärlighet gällande kapacitet och ledtider – fråga efter aktuella utnyttjandegrader.
Transparent prissättning — kräver offerter som separerar verktygskostnad, styckpris och MOQ.
Skalväg – välj en leverantör med både prototyp- och högvolymskapacitet.
Se upp för dessa varningssignaler: ingen utrustningslista, inga inspektionsrapporter, mystiska verktygsavgifter, inga branschreferenser och omedelbart ja till allt.
Innan du släpper en inköpsorder, bekräfta den första artikelinspektionsrapporten, materialcertifieringar och en signerad ritningsrevision. Du måste godkänna FAI:n innan full produktion påbörjas.
Spåra felfrekvenser, leverans i tid och kommunikationsförmåga. Begär inspektionsrapporter för varje leverans. Granska rapporter om korrigerande åtgärder när problem uppstår.
Matcha din leverantörs storlek och specialisering med din produkts komplexitet och volym. Prioritera verifierade kvalitetssystem, teknisk support och exporterfarenhet framför den lägsta offerten. Börja med en prototyp eller pilotorder för att validera kapaciteten innan full produktion. Dokumentera varje specifikation, inspektionskriterium och ändringskontrollprocedur. Överväg en strategi med två leverantörer för att minska risker och säkra leveranser under 2026. Att samarbeta med en erfaren leverantör av plåtbearbetning i Kina effektiviserar inköp, förbättrar kvaliteten och påskyndar ditt marknadsinträde.
Du begär en livevideovisning, kontrollerar företagslicensens omfattning och verifierar certifieringar genom utfärdande organ. HPS välkomnar oanmälda revisioner och tillhandahåller Intertek-rapporter.
Du behöver ISO 9001:2015 som baslinje. Fordonsindustrin kräver IATF 16949. Medicinska projekt kräver ISO 13485. Flyg- och rymdprogram behöver AS9100D. HPS innehar ISO 9001 och IATF 16949.
De flesta fabriker sätter minimikrav mellan 50 och 100 stycken. Prototypbeställningar börjar ofta med lägre priser. HPS stöder små serier och skalar upp till högvolymsproduktion utan att ändra toleranser.
 Få en offert nu


 IPv6 NÄTVERK STÖD
Lämna ett meddelande
Skanna till Wechat :
Skanna till WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska