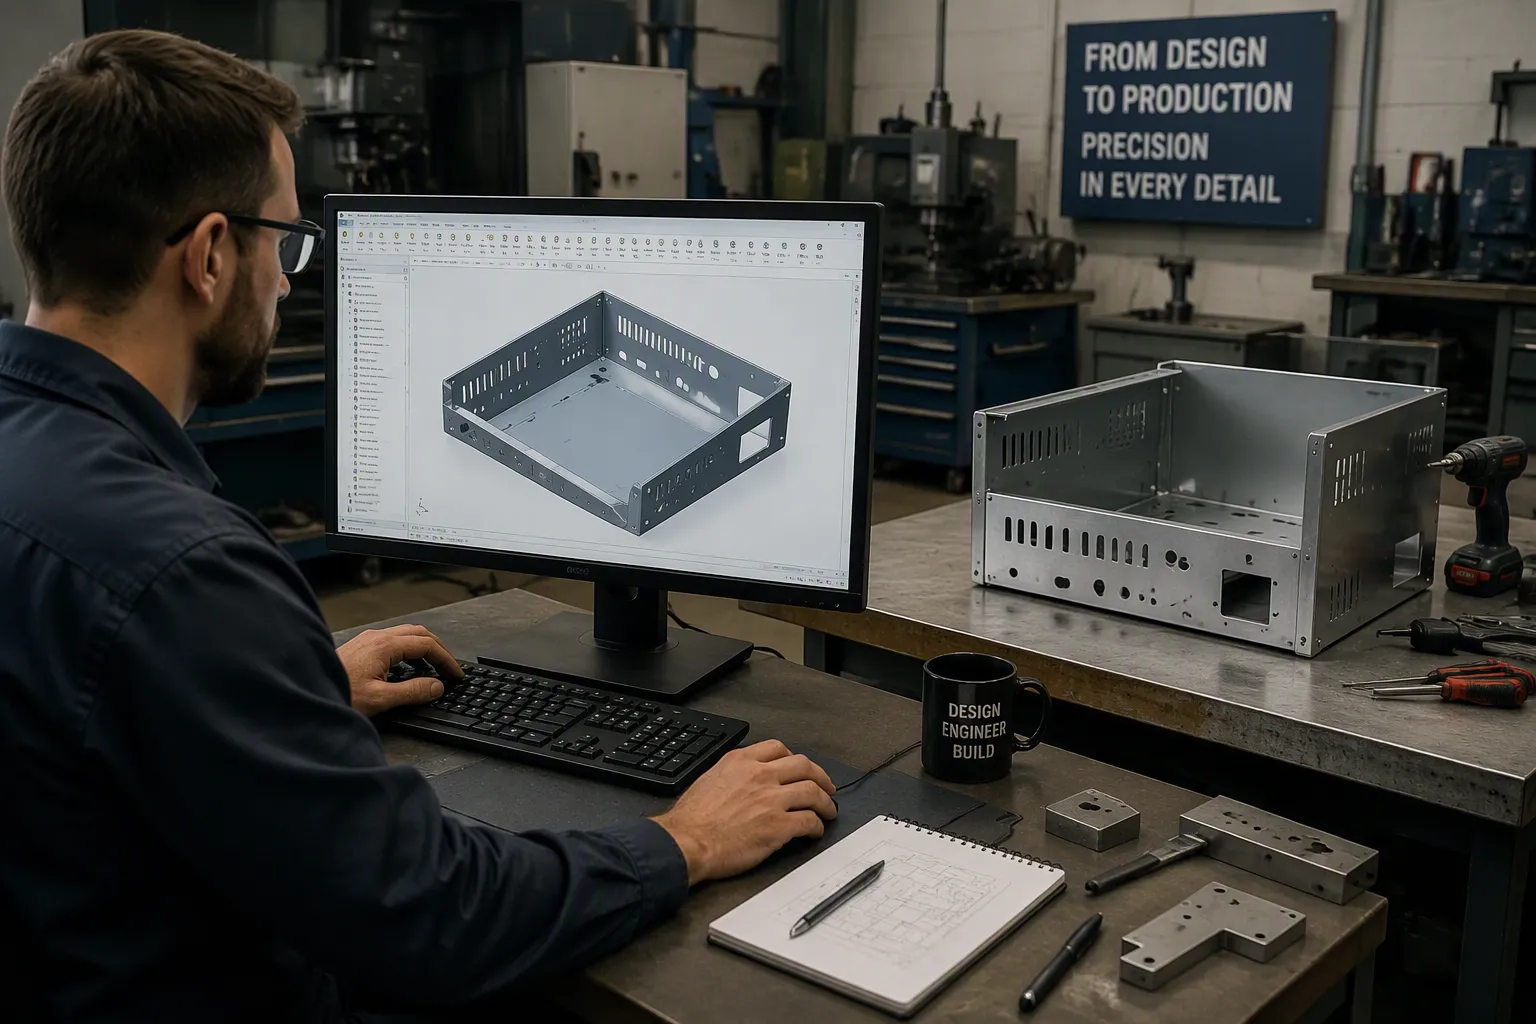
De plåttillverkningsprocess omvandlar platt metallmaterial till exakta, hållbara delar genom skärning, formning, sammanfogning och ytbehandling. Din väg från en CAD-modell till en färdig montering avgör direkt delens noggrannhet, produktionskostnad, ledtid och övergripande kvalitet. HPS hanterar hela denna process internt, vilket ger dig en enda ansvarspunkt från digital design till slutmontering.
Tidig designfeedback sparar tid och pengar genom att upptäcka problem före produktion.
CAD-modeller och simuleringar hjälper dig att skapa exakta delar utan att slösa material.
En enda partner för design, tillverkning och montering säkerställer kvalitet och snabbar upp ditt projekt.
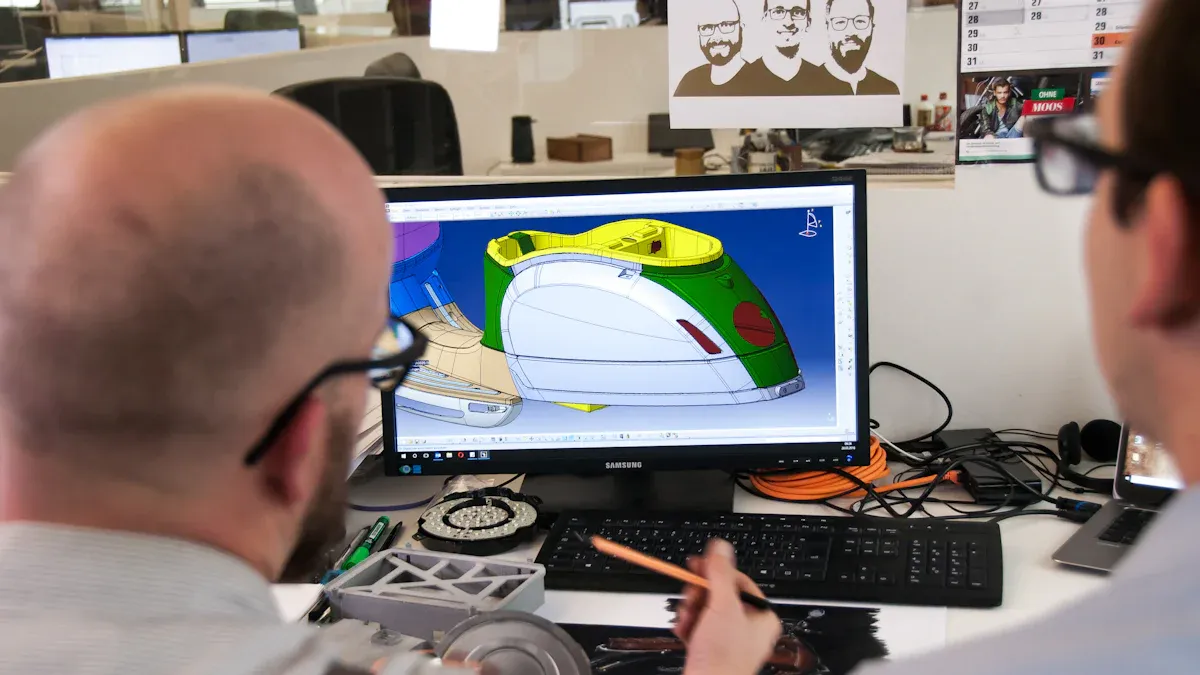
Du börjar plåttillverkningsprocessen genom att bygga en exakt 3D-modell i CAD-programvara. Moderna plattformar erbjuder automatisk skapande av plana mönster, bockningsmån i realtid och beräkningar av bockningsradie. K-faktorn definierar den neutrala axelns position i förhållande till materialtjockleken. CAD-programvara använder detta värde för att beräkna bockningsmån, vilket är den neutrala axelns längd längs bockbågen. Genom att lägga till bockningsmån till flänslängderna får du den totala plana längden. Noggranna K-faktorvärden förhindrar materialspill och säkerställer exakta plana mönster.
FEA simulerar hur din del presterar under verkliga belastningar. Parametrisk modellering stöder top-down-monteringsdesign, där huvudmodeller definierar geometriska begränsningar som kaskadar genom komponenterna. Denna metod möjliggör snabb anpassning utan att kompromissa med dimensionell integritet. Tidig feldetektering identifierar tillverkningskonflikter innan produktionen påbörjas. Digital verifiering ersätter traditionella trial-and-error-metoder som förbrukar tid och material.
DFM-feedback identifierar tillverkningsrisker innan produktionen startar. Minskat kassation leder direkt till lägre materialförbrukning, mindre maskintid och bättre marginaler. DFM-feedback i realtid eliminerar feedbacklatens, vilket rankas bland de mest påverkande dolda förseningarna i prototypframställning. Att snabbt svara på leverantörers DFM-feedback lönar sig vanligtvis i schemaläggningstiden. Att tillämpa DFM tidigt och validera digitalt innan material skärs minskar antalet iterationer och minimerar materialspill.
Materialvalet balanserar kostnad, styrka, vikt och korrosionsbeständighet. Överväg dessa vanliga alternativ:
Material | Kosta | Styrka | Vikt | Korrosionsbeständighet |
|---|---|---|---|---|
6061-T6 aluminium | Kostnadseffektiv | ~40 ksi utbyte | Låg | Bra (när anodiserad) |
5052 Aluminium | Måttlig | Måttlig | Låg | Överlägsen formbarhet |
304 rostfritt stål | Måttlig till hög | Hög | Högre | Allmän korrosion |
316 rostfritt stål | Hög | Hög | Högre | Marin/kemisk exponering |
Definiera applikationskraven tydligt innan du väljer material. En materialvalsmatris jämför kandidater med hjälp av viktade kriterier. Denna strukturerade metod hjälper dig att fatta transparenta beslut.
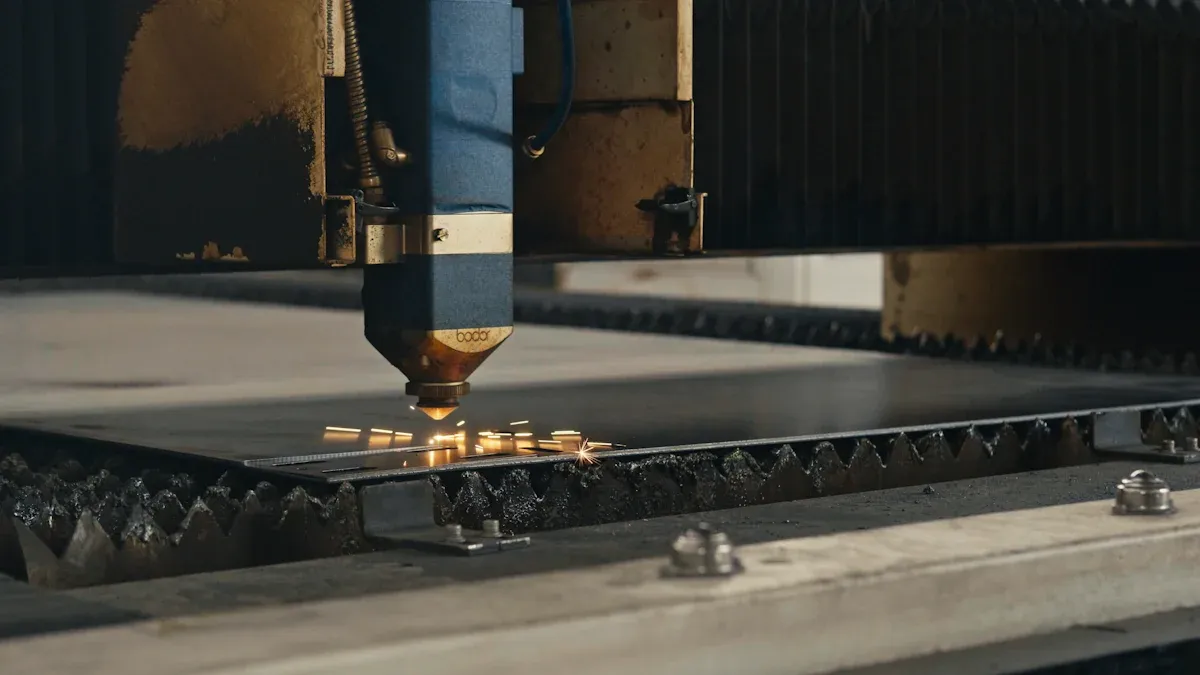
När din design har godkänts i DFM-granskningen och materialvalet börjar det fysiska arbetet. Plåttillverkningsprocessen går nu från digitala modeller till verkstadsoperationer. Skärning, bockning, svetsning och ytbehandling kräver alla specifik utrustning, kompetens och kvalitetskontroller. Att förstå dessa steg hjälper dig att förutse kostnader, ledtider och designbegränsningar. HPS använder toppmoderna fiberlaserskärningssystem, CNC-kantpressar och robotsvetsstationer för att utföra varje steg med precision.
Modern fiberlaserskärning ger anmärkningsvärd precision. Skärbredden varierar från cirka 0,08 mm till 0,45 mm (0,003 tum till 0,018 tum), beroende på materialtyp, tjocklek, lasereffekt och fokusinställningar. Toleranser för detaljernas dimension på Bystronic-fiberlasrar når ±0,125 mm till ±0,25 mm (±0,005 tum till ±0,010 tum). Dessa värden varierar med legering, tjocklek och detaljgeometri.
Laserskärning och stansning betjänar olika nischer inom plåttillverkningsprocessen. Lasrar utmärker sig vid komplexa och godtyckliga konturer, snäva innerhörn, fina detaljer, engångs- och lågvolymsarbeten samt reflekterande eller tjockare material vid användning av fiberlasrar. Den beröringsfria skärningen producerar ingen delförvrängning från stanskraften. Stansning är idealisk för upprepade hålmönster i hög volym, standardrunda och formade hål som matchar tillgängliga verktyg, och formade egenskaper som lasern inte kan producera – lameller, försänkningar, extruderingar och gropar. Stansning lämnar en karakteristisk kant med ett överrullat och polerat band på stansingångssidan, plus en brottzon med en grad på formsidan.
Flera faktorer styr ditt val mellan revolverstansning och laserskärning:
Faktor | Tornstansning | Laserskärning |
|---|---|---|
Materialtyp och tjocklek | Bäst för tunna plåtar (0,5–3 mm) som mjukt och galvaniserat stål; mindre effektivt på tjockare material | Effektiv på en mängd olika material upp till ~10 mm, inklusive reflekterande metaller (med fiberlasrar) och icke-metaller; bättre för tjockare material |
Delkomplexitet | Utmanande för invecklade detaljer; förlitar sig på tillgängliga verktygsformer | Skär enkelt komplexa, detaljerade geometrier med hög precision |
Produktionsvolym | Mer effektivt och kostnadseffektivt för stora volymer, enkla, repetitiva mönster | Snabbare för låga till medelstora volymer, särskilt för detaljerade eller varierande delar |
Anpassnings- och verktygskostnader | Kräver specifika verktyg per mönster, vilket ökar verktygskostnaderna för engångsdesigner | Inga verktygskostnader; erbjuder större designflexibilitet och enkla modifieringar |
Kantkvalitet och sekundär bearbetning | Kan behöva gradas eller jämnas ut beroende på material och verktyg | Ger vanligtvis renare kanter, vilket minskar eller eliminerar efterbehandlingsarbete |
Kostnadseffektivitet | Lägre maskinkostnad; driftskostnad ~20–50 USD/timme; ekonomisk för enkel bulkproduktion | Högre initial- och driftskostnad (~50–120 USD/timme); effektivare för komplexa konstruktioner och materialbesparingar |
Den praktiska uppdelningen är tydlig: lasrar hanterar geometri och detaljer medan stansning hanterar volymhålmönster och informade funktioner.
CNC-kantpressar omvandlar platta ämnen till tredimensionella delar. Moderna digitala styrsystem garanterar enkelt en bockningsvinkeltolerans på 1 grad, med en mätnoggrannhet på upp till 0,01 grader. Materialets återfjädring utgör den största utmaningen. För standardradiebockning varierar återfjädringen från 20 till 30 procent beroende på material. Prägling – som kräver sex gånger mer kraft än luftbockning – eliminerar återfjädringen helt.
Kantpressens tolerans beror på materialtyp, maskinverktygets noggrannhet och projektkrav. Kolstål kan uppnå en tolerans på ±0,010 tum. Rostfritt stål kräver lösare parametrar på grund av dess återfjädringsegenskaper. Materialegenskaper som hårdhet, duktilitet och sträckgräns påverkar direkt hur plåt böjs under tryck. Hårdare material som rostfritt stål och kolstål tenderar att fjädra tillbaka efter formning, vilket kräver noggrann justering av böjningsvinkel och kraft för att bibehålla noggrannhet. HPS Kantpressoperatörer använder avancerad vinkelmätningsåterkoppling för att kompensera för materialvariationer i realtid.
Svetsning sammanfogar enskilda plåtdelar till sammansättningar. Fogarnas design styr direkt deformation, hållfasthet och tillverkningsbarhet. Designriktlinjer hjälper dig att minimera värmedeformation och maximera fogarnas hållfasthet:
Öka styvheten genom skarvgeometri. Flänsar, fållar och formade kanter förstyvar tunn plåt och motstår deformation bättre än svetsning längs fria kanter.
Bryt långa sömmar till kortare svetsar. Intermittenta svetsar minskar den ihållande värmetillförseln och låter detaljen svalna mellan svetsningarna, vilket minskar panelens böjning.
Balansera svetsarna över detaljen. Symmetrisk svetsplacering fördelar termisk kontraktion jämnt och förhindrar enriktad dragning.
Utforma för svetssekvens. Att gruppera svetsar symmetriskt och undvika långa ensidiga svetspassager främjar bättre sekvensering.
Acceptera små geometriska förändringar för stabilitet. Bredare flänsar, mindre ribbor eller modifierad panelgeometri ökar styvheten med minimal funktionell påverkan.
Hantera den värmepåverkade zonen (HAZ). Undvik att placera högbelastade eller kosmetiskt kritiska delar intill svetsar. Lägg till lokal styvhet eller specificera efterbehandling efter svetsning där det är oundvikligt.
Säkerställ åtkomst till svetsfogar och fritt utrymme för verktyg. Se till att det finns fritt utrymme för TIG-brännare, MIG-pistoler och punktsvetselektroder. Omforma skarvar genom att lägga till flänsar, ändra överlappningsriktning eller flytta svetsar istället för att forcera svåra svetsar.
Balansera fogstyrkan mot värmetillförseln. Granska svetsstorlek och längd mot strukturella krav för att undvika översvetsning av tunn plåt.
Överväg alternativa sammanfogningsmetoder. Nitar, klämfogar och strukturella lim introducerar liten eller ingen värme. De är att föredra där deformationskontroll är prioriterad. Hybridstrategier som punktsvetsar plus lim kan förbättra både prestanda och tillverkningsbarhet.
Olika fogtyper beter sig olika under svetsning:
Ledtyp | Förvrängningsbeteende | Styrka / Användningsanteckningar | Designkonsekvenser |
|---|---|---|---|
Knä | Dubbel tjocklek fångar värme; deformationen ökar med kontinuerliga svetsar | God skjuvhållfasthet; förlåter passform | Använd punktsvetsning eller intermittent sömsvetsning |
Stånga | Känslig för passform; mellanrum ökar värmetillförseln och deformationen | Slät kosmetisk finish | Lägg till bakstycke eller flänsar för svetsbarhet |
Hörn | Värme koncentrerad längs en kant med låg styvhet | Strukturellt effektiv för kapslingar/ramar | Lägg till små flänsar eller använd intermittenta svetsar |
Flänsad | Lägre distorsion än att svetsa en fri kant | Stabil svetsningsyta, repeterbar | Föredras för dimensionsstabilitet i tunnplåt |
Praktiska designprinciper vägleder din svetsmetod:
Använd utvändiga hörnsvetsar för bättre penetration, bättre fyllning och ett fylligare utseende. T-fogsvetsar ger utmärkt skjuvhållfasthet för förstyvningar, vinkelstycken och bafflar. Varianter med invändiga hörn och invändig kälning passar i fall där svetsutskjutningar inte är tillåtna.
Konstruera för bockning först. Svetsning är en sekundär process efter bockning. Slutför 3D-bockmodellering först och kontrollera bockverktygets spelrum så att svetsflänsar inte hindrar bockningsrörelsen.
Rita aldrig kälsvetsar, pärlor eller svetsutskärningar i CAD. Modellen måste återspegla verklig osvetsad böjgeometri, med svetskompensation beräknad med CAM.
Ta hänsyn till icke-tätande svetsar. Lasersvetsning ger strukturell anslutning och uppriktning, inte vattentäta eller gastäta tätningar. Böjavlastningsspalt och öppna skarvar fylls inte automatiskt. Specificera tätningsmedel eller manuell fyllnadsslipning om tätning krävs.
Använd självjustering med flik och spår. Sammankopplade flikar och spår som skärs under laserskärning ger exakt uppriktning utan fixturer, vilket eliminerar kumulativa monteringsfel. Flikbredden bör vara 3 till 5 gånger plåttjockleken med 0,1 till 0,15 mm ensidigt spel.
Lägg till laserskurna lokaliseringshål (3,0 till 5,0 mm) på icke-svetsade referensytor för styrpinnar, fjäderstift eller lokaliseringsbultar. Dessa förbättrar jämnheten vid montering av stora volymer och ger ett inspektionsreferensvärde.
Ytbehandling skyddar dina delar från korrosion och ger önskat utseende. Olika ytbehandlingar erbjuder olika nivåer av korrosionsbeständighet till olika kostnader:
Typ av finish | Saltspraytimmar (ASTM B117) | Kostnadsintervall (per kvadratfot) |
|---|---|---|
Pulverlackering | 500–1 000+ (superhållbara hartser kan överstiga 2 000) | 0,75–2,50 dollar |
Zinkplätering | 200–500 | 0,30–1,00 kr |
Anodisering (typ II) | 1 000+ | 0,80–2,00 kr |
Anodisering (hårdbeläggning av typ III) | 2 000+ | 1,50–4,00 dollar |
Zink-nickelplätering | 800–1 200 | 1,50–3,50 dollar |
Elektrolös förnickling | 500–1 000+ | 2,00–5,00 kr |
Kromplätering (dekorativ/hård) | Ej specificerad | 3,00–10,00+ kr |
Varje ytbehandling har specifika tillämpningar:
Pulverlackering erbjuder det lägsta kostnadsnivån. Det fungerar bäst för utomhusdelar, färgvariationer och stora komponenter. Begränsningen: det är inte elektriskt ledande.
Zinkplätering faller i mellan- till lågprissegmentet. Det fungerar bäst för korrosionsskydd och fästelement i budgetsegmentet. Begränsningen: begränsade färgalternativ.
Anodisering ligger i mellanprisklassen. Det fungerar bäst för aluminiumhårdhet och slitstyrka. Begränsningen: endast aluminium, färre färger.
Zink-nickelplätering representerar den högsta kostnadsklassen. Den fungerar bäst för tuffa miljöer och fordonsapplikationer. Begränsningen: högre kostnad, komplex process.
Elektrolös nickelplätering ligger i det mellersta till högsta prisintervallet. Det fungerar bäst för jämn beläggning på komplexa former. Begränsningen: lägre konduktivitet.
Ditt val beror på driftsmiljö, budget och funktionella krav. HPS guidar dig genom valet av ytbehandling för att matcha prestandabehov med kostnadsbegränsningar.
Första artikelinspektionen validerar din första produktionsdel mot alla designkrav. Plåttillverkningsprocessen inkluderar första artikelinspektion som en kritisk kvalitetskontroll. Du följer AS9102-standarden för att strukturera denna validering. Du skapar ballongritningar och en inspektionsplan. Formulär 1 spårar artikelnummeransvar. Formulär 2 dokumenterar material- och processansvar. Efter tillverkningen av delen mäter du varje kritisk funktion med kalibrerade verktyg. Funktionstestning verifierar monteringspassningar. Du sammanställer resultaten i AS9102 Formulär 3. Processkontroller sker i varje produktionssteg. Operatörer verifierar böjvinklar, hålpositioner och ytförhållanden kontinuerligt. Denna metod upptäcker avvikelser innan de leder till kostsam omarbetning.
Vanliga toleransavvikelser i plåt inkluderar:
Hålpositionens noggrannhet beror på laserskärningsförmåga och materialtjocklek
Avvikelse i flänslängd uppstår på grund av materialåterfjädring under böjning
Utmaningar med böjningsvinklar uppstår med material med hög fjädring, såsom rostfritt stål
Planhetsavvikelse påverkar stora tunna paneler efter svetsning eller formning
Variation i spårbredd påverkar monteringspassningen för passande komponenter
Materialvalet påverkar uppnåeliga toleranser avsevärt. Korta flänsar kräver komplex tillverkning eftersom de saknar korrekt kantpressstöd. Toleransstapling över flera böjar gör det svårt att hålla slutliga dimensioner, särskilt i tunna flexibla material.
Att mildra toleranser där hög precision är onödig kan leda till betydande kostnadsbesparingar utan att kompromissa med funktionaliteten. Att ändra en tolerans från ±0,05 mm till ±0,5 mm på icke-kritiska dimensioner förenklar produktionsprocesser och minskar kassationsnivåerna.
Du börjar processen genom att identifiera den avgörande monteringsuppsättningen. Samla in dimensionella indata från ritningar och CAD-modeller. Välj din analysmetod mellan värsta tänkbara scenario eller statistisk analys. Bygg toleranskedjan som länkar samman alla viktiga funktioner. Optimera designen genom att först lossa icke-avgörande toleranser. Denna nivåindelade metod fokuserar tillverkningsresurser endast där funktion kräver precision.
Monteringsmetoder för plåtkomponenter varierar i styrka, hastighet och kostnad:
Metod | Bäst för | Styrka | Relativ kostnad |
|---|---|---|---|
Punktsvetsning | Tunn mätare med hög volym | Hög | Låg |
MIG/TIG-svetsning | Struktursvetsar | Mycket hög | Medium |
Nitning | Permanenta värmefria fogar | Medium | Låg–Mellan |
Klinkning | Lätta leder utan hårdvara | Medium | Låg |
Limning | Kosmetiska ytor av blandade material | Medium | Medium |
Ytbehandlingens tjocklek påverkar monteringens passform. Beläggningar ändrar hålstorlekar och spårdimensioner. En design som monteras perfekt i råmetall kan orsaka störningar efter beläggning. Funktionstestning validerar fullständig monteringsoperation enligt specifikationerna. Du verifierar passform och prestanda under förväntade förhållanden. HPS hanterar hela processen under ett och samma tak och säkerställer kvalitet genom varje steg.
Plåttillverkningsprocessen är en sammanhängande sekvens. CAD-design definierar detaljen, tillverkningen formar den och inspektion och montering verifierar den. Tidigt samarbete inom DFM, kontrollerade toleranser och disciplinerade kvalitetskontroller förhindrar kostsamma omarbetningar och förseningar. HPS levererar heltäckande tillverkning – designstöd, precisionsskärning och formning, svetsning, ytbehandling och montering – under ett och samma tak, vilket förkortar ledtider och minskar överlämningsfel. Kontakta oss HPS för att omvandla dina CAD-filer till pålitliga, produktionsklara enheter.
Du kan förvänta dig ±0,125 mm till ±0,25 mm på laserskurna delar. Böjning av kantpressar håller vanligtvis ±1 grad. HPS matchar toleranser med dina funktionella krav.
Ledtiden beror på komplexitet, volym och ytbehandling. Prototyper levereras inom några dagar. Produktionskörningar tar veckor. HPS ger tidslinjer under din DFM-granskning.
Ja. HPS stödjer dig från enskilda prototyper till storskalig produktion. Du får jämn kvalitet och en enda kontaktperson i varje steg.
 Få en offert nu


 IPv6 NÄTVERK STÖD
Lämna ett meddelande
Skanna till Wechat :
Skanna till WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska