Det första steget i att översätta en 3D CAD-modell till en fysisk plåtkomponent är blanking – att skära ut den plana 2D-profilen ur råmaterialet. Vid modern plåttillverkning måste ingenjörer och inköpschefer välja mellan två dominerande tekniker: fiberlaserskärning och CNC-stansning. Medan båda maskinerna uppnår samma grundläggande mål att separera metall, är deras driftsmekanik, verktygskostnader och fysiska påverkan på råmaterialet drastiskt olika.
Att välja fel skärteknik under designfasen (DFM) kan i onödan blåsa upp verktygsbudgetar, kompromissa med eggkvaliteten och försena produktionsscheman. För att optimera din tillverkningsstrategi är det avgörande att förstå de tekniska gränserna för varje metod. Här är en auktoritativ, djupgående jämförelse som hjälper dig att avgöra vilken skärteknik som passar bäst för dina specifika hårdvarukrav.
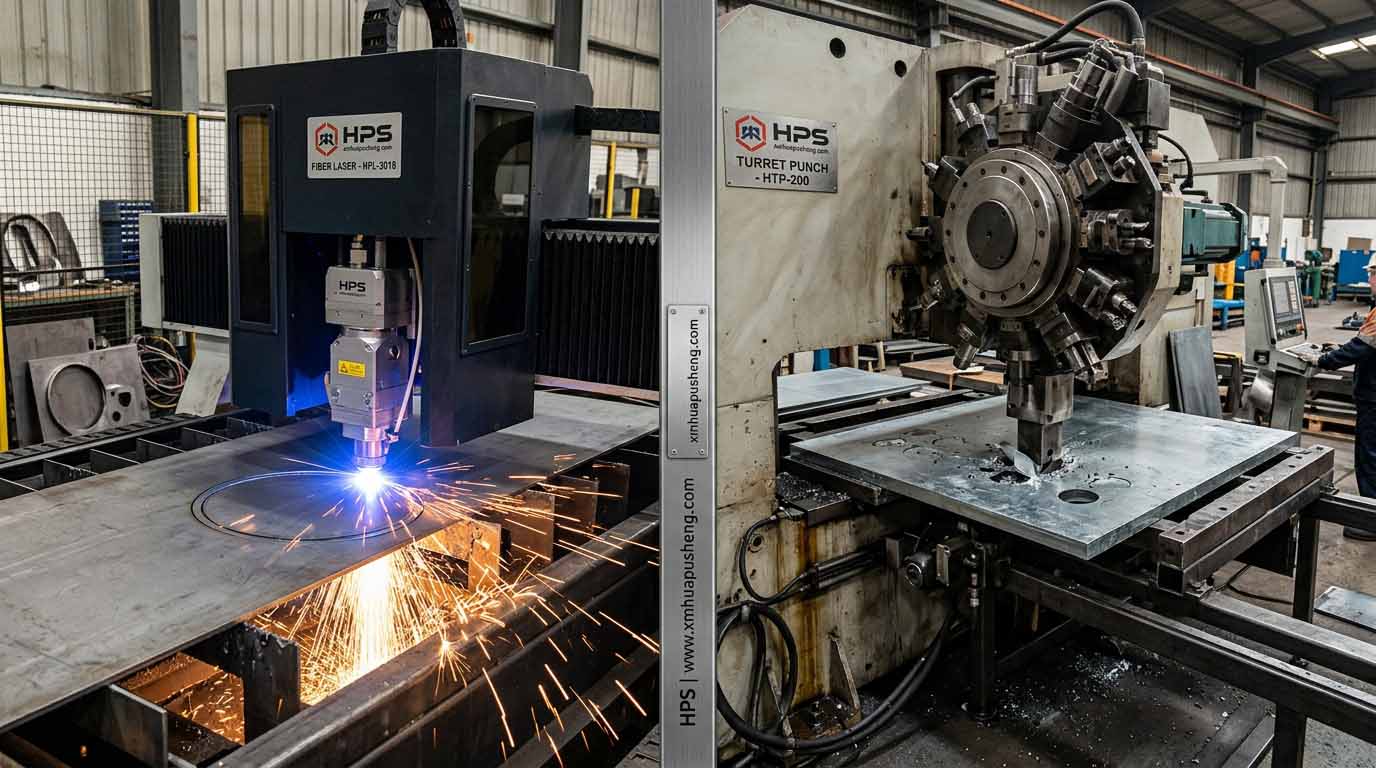
Fiberlaserskärning använder en högkoncentrerad ljusstråle, genererad av aktiva optiska fibrer och levererad direkt till skärhuvudet utan behov av komplexa speglar. Med hjälp av högtrycksskärgaser (såsom kväve för att förhindra oxidation eller syre för att accelerera bränningen) smälter lasern och förångar omedelbart metallen. Eftersom laserstrålen har en extremt smal skärning (ofta mindre än 0,2 mm) kan den utföra omöjligt snäva inre radier och spetsiga vinklar.
Den största fördelen med laserskärning är dess absoluta verktygsfrihet. Inga fysiska stansar eller formar krävs. Om ditt ingenjörsteam laddar upp en mycket komplex, organisk geometri med svepande kurvor och oregelbundna utskärningar, kommer lasern att utföra det felfritt på några sekunder. Detta gör fiberlasrar till det ultimata valet för snabb prototypframställning och tillverkning i låg till medelstor volym, särskilt för mycket estetiska sammansättningar som Precisionsgalvaniserade stålskåp, där perfekt, gradfri eggkvalitet är absolut omöjlig att förhandla om.
Till skillnad från den termiska processen med en laser, arbetar en CNC-revolverstanspress enbart med mekanisk skärkraft. Maskinen har en roterande revolver fylld med dussintals härdade stålstansar och formar i olika former (kvadrater, cirklar, rektanglar). Plåten förflyttas snabbt längs X- och Y-axlarna via klämmor, och en hydraulisk kolv tvingar verktyget genom metallen och stansar ut den önskade formen i en skrotbehållare nedanför.
Medan en laser spårar omkretsen av en 5 cm stor cirkel (det tar några sekunder att färdas längs omkretsen), kan en CNC-stans stansa ut exakt samma cirkel på en bråkdels sekund med ett enda slag. Därför, om en design har hundratals identiska ventilationshål eller standardiserade monteringsgaller, går CNC-stansning exponentiellt snabbare. Vid uppskalning till massproduktion gör denna fördel med "träffar per minut" (HPM) stansning mycket kostnadseffektiv.
Om man enbart utvärderar 2D-skärning vinner lasrar ofta på flexibilitet. En CNC-stanspress kan dock utföra operationer som en laser fysiskt inte kan: 3D-formning. Genom att använda specialiserade formverktyg i revolverhuvudet kan en stanspress manipulera metallens Z-axel.
En stanspress kan skapa ventilationsgaller, elektriska knockouts, gropar, försänkningar, extruderade hål och till och med gängade hål direkt i den plana plåten. Om du designar en del med hjälp av en laser måste alla nödvändiga galler eller gängade hål slutföras i ett sekundärt, arbetsintensivt bearbetningssteg. En CNC-stans slutför skärningen och 3D-formningen samtidigt på samma maskinbädd. Denna konsolidering minskar drastiskt materialhanteringstiden vid tillverkning av komplex hårdvara som Industriella kraftdistributionshus.
Valet mellan de två teknikerna dikteras starkt av råmaterialets tjocklek och reflektionsförmåga. Moderna fiberlasrar på 12 kW till 20 kW kan skära igenom 20 mm (eller tjockare) kolstål med otrolig lätthet. De hanterar tjock plåtskärning felfritt utan att utsätta maskinkomponenterna för enorm mekanisk belastning.
Omvänt är CNC-stansning strikt begränsad av den hydrauliska kolvens tonnage. Stansning är vanligtvis begränsad till tunnare tjocklekar – generellt maxar de runt 6 mm (1/4 tum) för kolvstål och ännu tunnare för rostfritt stål. Att försöka stansa metall tjockare än detta orsakar snabbt verktygsslitage, kraftig maskinvibration och kraftig eggdeformation.
För högreflekterande metaller som koppar och mässing hade dock gamla CO2-lasrar problem eftersom strålen studsade tillbaka och skadade optiken. Medan moderna fiberlasrar hanterar koppar mycket bättre, är stansning fortfarande ett mycket tillförlitligt och värmefritt alternativ för högledande samlingsskenor.
Eftersom laserskärning är en termisk process skapar den i sig en värmepåverkad zon (HAZ) längs skärlinjen. Den extrema lokala värmen förändrar metalleggens metallurgiska struktur, vilket kan härda kolstål något. Om din design kräver en sekundär operation, som att gänga en gänga i ett laserskuret hål, kan den härdade eggen snabbt få gängverktyget att brytas.
CNC-stansning är å andra sidan en kall mekanisk skärningsprocess. Den förändrar inte metallens hårdhet. Stansning skapar dock en fysisk "rollover" på ovansidan av snittet och en liten, vass grad på undersidan (brytningszonen). För säkerhet och vidhäftning vid pulverlackering måste dessa mekaniska grader avlägsnas med hjälp av automatiserade avgradningsmaskiner innan delarna går vidare till bockningsavdelningen.
Vid konstruktion för tillverkningsbarhet dikterar valet av maskin direkt hur små dina funktioner kan vara. Den allmänna ingenjörsregeln för CNC-stansning är att diametern på ett hål måste vara lika med eller större än materialets tjocklek (diameter ≥ 1T). Om du försöker stansa ett 1 mm hål i 2 mm tjockt stål, kommer stansverktyget att knäckas av trycket.
Fiberlasrar kringgår denna fysiska begränsning. Eftersom ljus inte utövar någon fysisk kraft på plåten kan en laser bekvämt skära hål med en diameter som är lika med halva materialtjockleken (diameter ≥ 0,5T). Om din design kräver mikroperforeringar i tjock metall är laserskärning det enda gångbara alternativet.
För prototypframställning och korta serier är laserskärning billigare eftersom det inte krävs någon initial investering i verktyg. Men när produktionen skalas upp till tiotusentals enheter amorterar CNC-stanspressens oöverträffade hastighet den initiala verktygskostnaden, vilket gör priset per del betydligt lägre.
De mest avancerade plåttillverkarna tvingar inte OEM-tillverkare att välja bara en. Elitanläggningar använder kombinationsmaskiner eller kör båda teknikerna tillsammans. Lasern kan användas för att skära den invecklade yttre omkretsen av Kraftiga telekommunikationsställ, medan CNC-stansen används för att snabbt stansa ut den interna ventilationsmatrisen och forma försänkarna. Att samarbeta med en tillverkare utrustad med båda teknikerna garanterar att din produkt bearbetas med den mest effektiva och kostnadseffektiva metoden som finns tillgänglig.
Varför finns det "naggmärken" på vissa plåtdelar?
Nibblemärken uppstår när en CNC-stanspress används för att skära en stor, böjd form genom att göra hundratals små, överlappande cirkulära stansar. Detta lämnar en något vågig eller ojämn kant. Om en perfekt jämn, kontinuerlig kurva önskas är laserskärning det överlägsna valet.
Krävs specialverktyg för CNC-stansning?
För vanliga kvadrater, rektanglar och cirklar har tillverkare redan omfattande verktygsbibliotek. Men om din design kräver en mycket specifik anpassad form (som en egenutskuren logotyp eller en unik lamellstorlek) måste ett anpassat stansverktyg tillverkas, vilket ökar ledtiden och initialkostnaden.
Kan laserskärning orsaka att metallen vrids?
Ja. Om en design har ett massivt kluster av små hål som skärs mycket tätt ihop, kan den intensiva, lokala värmen från lasern orsaka att tunn metall termiskt deformeras eller vrids. I dessa specifika scenarier med "högdensitetsperforering" föredras ofta en kall CNC-stansningsprocess för att bibehålla plåtens planhet.
 Få en offert nu


 IPv6 NÄTVERK STÖD
Lämna ett meddelande
Skanna till Wechat :
Skanna till WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska