Att balansera strikta tekniska krav med aggressiva upphandlingsbudgetar är en daglig utmaning för hårdvaruutvecklare. När en produkt flyttas från prototypfasen till massproduktion kan dolda tillverkningsineffektiviteter snabbt blåsa upp enhetspriserna. Ofta är den inledande reflexen att anskaffa billigare råvaror eller kompromissa med miljöskyddsklassificeringen. Dessa genvägar leder dock oundvikligen till fel i fält, garantianspråk och allvarliga skador på ett varumärkes rykte.
Verklig kostnadsminskning inom tillverkning handlar inte om att ta genvägar; det handlar om intelligent design för tillverkning (DFM) och strategisk konsolidering av leveranskedjan. Genom att optimera hur en plan metallplåt skärs, viks, sammanfogas och ytbehandlas på fabriksgolvet kan OEM-tillverkare eliminera onödig arbetskraft och maskinuppställningstid. Här är en auktoritativ steg-för-steg-genomgång av hur du drastiskt kan minska dina plåttillverkningskostnader samtidigt som du bibehåller absolut strukturell integritet och kvalitet.
Det mest omedelbara sättet att sänka kostnaderna börjar redan innan metallen ens är bearbetad. Att specificera exotiska legeringar eller materialtjocklekar som inte är standardiserade skapar en logistisk mardröm för tillverkare. Om du specificerar ett 13-gauge stål när ett mycket vanligt 14-gauge eller 12-gauge skulle räcka, kan fabriken inte utnyttja sin inköpskraft i stora mängder. De kommer att behöva specialbeställa en liten sats råmaterial bara för ditt projekt, vilket ger dig den högre prissättningen och de förlängda ledtiderna direkt.
För att maximera inköpseffekten, designa alltid dina komponenter kring standardplåttjocklekar och universellt tillgängliga material som 304 rostfritt stål, 5052 aluminium eller standard kallvalsat kolstål. För tung infrastruktur som Anpassade telekomserverrackGenom att standardisera den strukturella ramen till en enda tjocklek över hela konstruktionen kan tillverkaren samla alla delar på en enda plåt, vilket höjer materialutnyttjandegraden till över 90 % och praktiskt taget eliminerar skrotavfall.
Ingenjörer som övergår från CNC-bearbetning till plåtbearbetning har ofta alltför strikta toleransvanor. Medan en 5-axlig CNC-fräs utan problem kan hålla en tolerans på ±0,005 tum, är det otroligt arbetsintensivt att uppnå samma precision på en plåtkantpress. Metall uppvisar naturligt "återfjädring" efter böjning, och variationer i materialets fiberriktning kan orsaka mikroskopiska förändringar i den slutliga vinkeln.
Om varje hål och vik på din ritning kräver precision på flyg- och rymdnivå måste fabriken använda specialverktyg, utföra manuella testböjningar och sakta ner hela produktionslinjen för rigorösa kvalitetskontroller. Lösningen är selektiv toleranshantering. Tillämpa strikta toleranser endast på kritiska kontaktytor, insättningspunkter för hårdvara eller rörliga mekanismer. Låt resten av chassit följa standardtoleranser för kommersiell plåt. Denna enda justering kan sänka produktionskostnaderna med upp till 30 %.
Kantpressning är en stor kostnadspunkt i alla tillverkningsverkstäder. Varje gång en operatör måste byta den övre stansen och den nedre V-formen för att anpassa sig till en annan böjningsradie, står maskinen stilla. Om din design har tre olika böjningsradier betalar du för tre separata maskinuppsättningar.
Genom att följa omfattande riktlinjer för plåtkonstruktion bör du kräva en enhetlig inre böjningsradie (vanligtvis 1T, lika med materialtjockleken) över alla flänsar på en detalj. Detta gör det möjligt för kantpressoperatören att programmera en kontinuerlig bockningssekvens och snabbt manipulera det plana mönstret utan att någonsin stanna för att byta ut tunga verktyg.
Svetsning är mycket effektivt för tunga konstruktionsramar, men det är också en av de dyraste och mest tidskrävande processerna inom metallbearbetning. Utöver det yrkeskunniga arbete som krävs för att lägga en felfri TIG- eller MIG-sträng, introducerar den extrema värmen deformation i tunnmetaller. Att korrigera denna termiska deformation kräver aggressiv manuell slipning och slipning för att återställa en plan yta före pulverlackering.
Närhelst strukturella krav tillåter, konstruera monteringen med mekaniska fästelement istället. Att konstruera sammankopplade flik-och-spår-fogar, använda strukturella blindnitar eller pressa in självlåsande beslag (som PEM-muttrar) är oändligt mycket snabbare än svetsning. För intern elektronikmontering, som i Precisionschassi för medicintekniska produkter, genom att använda inpressade distanser istället för svetsade pinnar säkerställs absolut vinkelräthet och elimineras behovet av dyr rengöring efter svetsning.
Ett vanligt misstag är att designa en metalllåda genom att rita sex separata platta paneler och anta att de kommer att bultas eller svetsas ihop. Varje enskild del du designar genererar sin egen unika CAD-fil, kräver sitt eget laserskärningsprogram, måste hanteras individuellt, inventeras och slutligen monteras. Detta driver exponentiellt upp tillverkningsomkostnaderna.
Modern 3D CAD-programvara låter dig enkelt visualisera vikta strukturer. Sikta på att konsolidera flera komponenter till ett enda, komplext platt mönster som kan vikas till rätt form. En enda plåtbit med fyra böjar är betydligt billigare att producera än fem plana metallstycken som kräver noggranna svetsfixturer och uppriktningsjiggar.
Kosmetiska ytbehandlingar är nödvändiga för både varumärkesskydd och korrosionsbeständighet, men de representerar en betydande del av den slutliga enhetskostnaden. Att specificera flera färger på en enda detalj kräver mödosam applicering av maskeringstejp för hand före målning, vilket fördubblar arbetstiden.
Håll det enkelt: använd en enda, universellt applicerad pulverlackeringsfärg för huvudchassit. Om delen är enbart intern och aldrig kommer att ses av slutanvändaren, fråga dig själv om den behöver målas alls. Genom att använda förgalvaniserade stålplåtar kan interna fästen förbli helt omålade samtidigt som de bibehåller utmärkt rostbeständighet. Denna mycket effektiva strategi används ofta vid tillverkning av stora volymer. NEMA-klassade kontrollpaneler.
Den dolda dödsorsaken för upphandlingsbudgetar är fragmentering av leveranskedjan. Om du betalar en fabrik för att skära metallen, betalar frakt för att skicka den till en specialiserad bockningsverkstad och sedan skickar den igen till en tredjepartsbeläggningsanläggning, absorberar du massiva logistiska kostnader och påslag i varje enskilt steg.
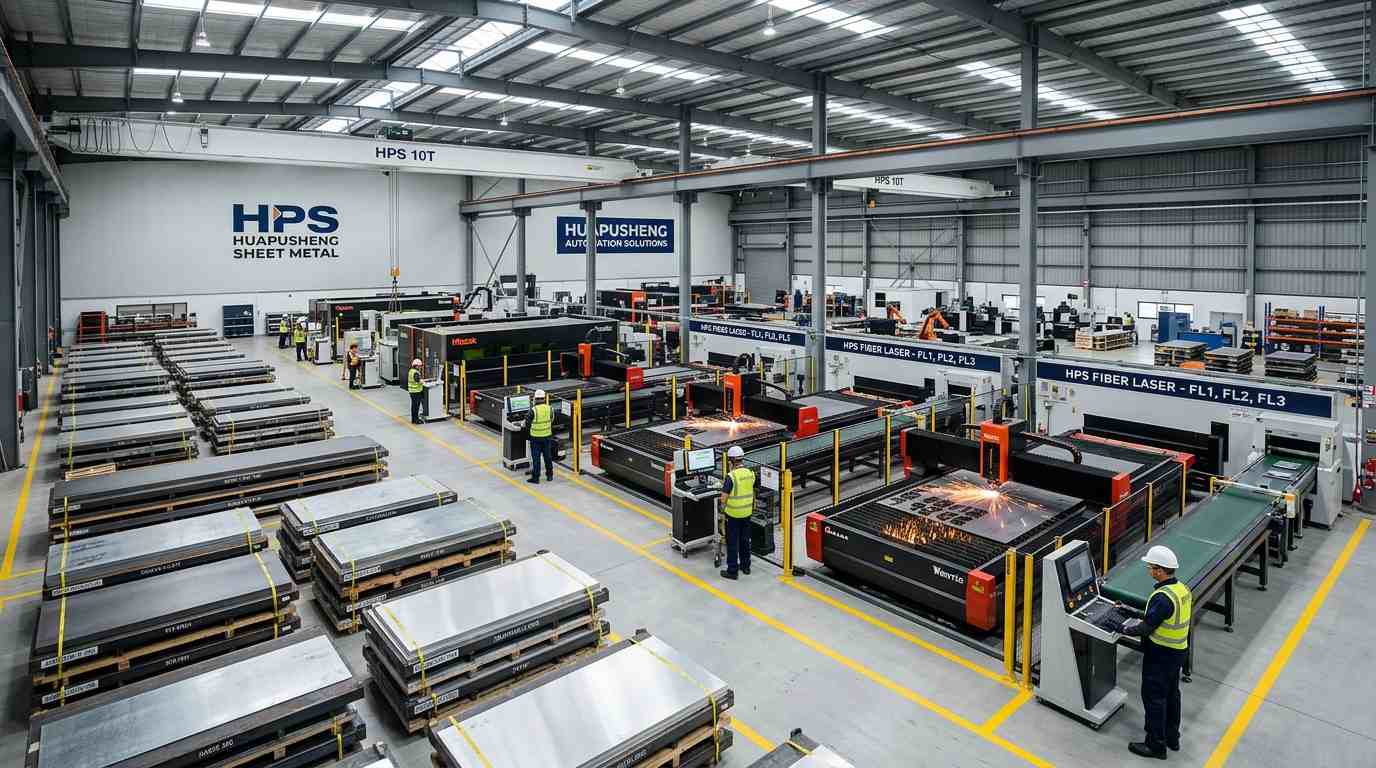
Att konsolidera er leverantörslista är den ultimata strategin för kostnadsbesparingar. Att samarbeta med en storskalig anläggning som har avancerad tillverkningskapacitet helt internt eliminerar transportförseningar och koncentrerar kvalitetsansvaret till en enda enhet. På Huapusheng kontrollerar vi hela livscykeln – från laserprofilering till automatiserad pulverlackering – under ett tak. Rådgör med våra tillverkningsspecialister för att granska era 3D-modeller och upptäck hur vi kan optimera era anpassade metalltillverkningsprojekt för maximal lönsamhet.
Kostar pulverlackering mer än traditionell våtfärg?
I moderna automatiserade anläggningar är pulverlackering faktiskt mer kostnadseffektivt för produktion i medelstora till stora volymer. Till skillnad från våtfärg kan översprutat pulver återvinnas och återanvändas, vilket minskar materialspillet till nästan noll. Dessutom härdar det mycket snabbare i ugnen, vilket påskyndar leveranstiderna.
Varför ska jag undvika att placera hål för nära en böj?
Att placera ett hål inuti böjningsdeformationszonen kommer att få cirkeln att sträckas ut till en oval form under vikningsprocessen. För att åtgärda detta måste fabriken laserskära delen solid, böja den och sedan ställa in en sekundär CNC-fräsningsoperation för att borra hålet perfekt runt, vilket ökar onödiga arbetskostnader.
Kan aluminium svetsas lika lätt som kolstål?
Nej. Aluminium avleder värme extremt snabbt och har en lägre smältpunkt, vilket kräver högkvalificerade TIG-svetsare och specialiserade AC-svetsmaskiner (växelström). Om du försöker minska kostnaderna för en aluminiumkonstruktion rekommenderas mekanisk infästning (som nitning) starkt framför svetsning.
 Få en offert nu


 IPv6 NÄTVERK STÖD
Lämna ett meddelande
Skanna till Wechat :
Skanna till WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska