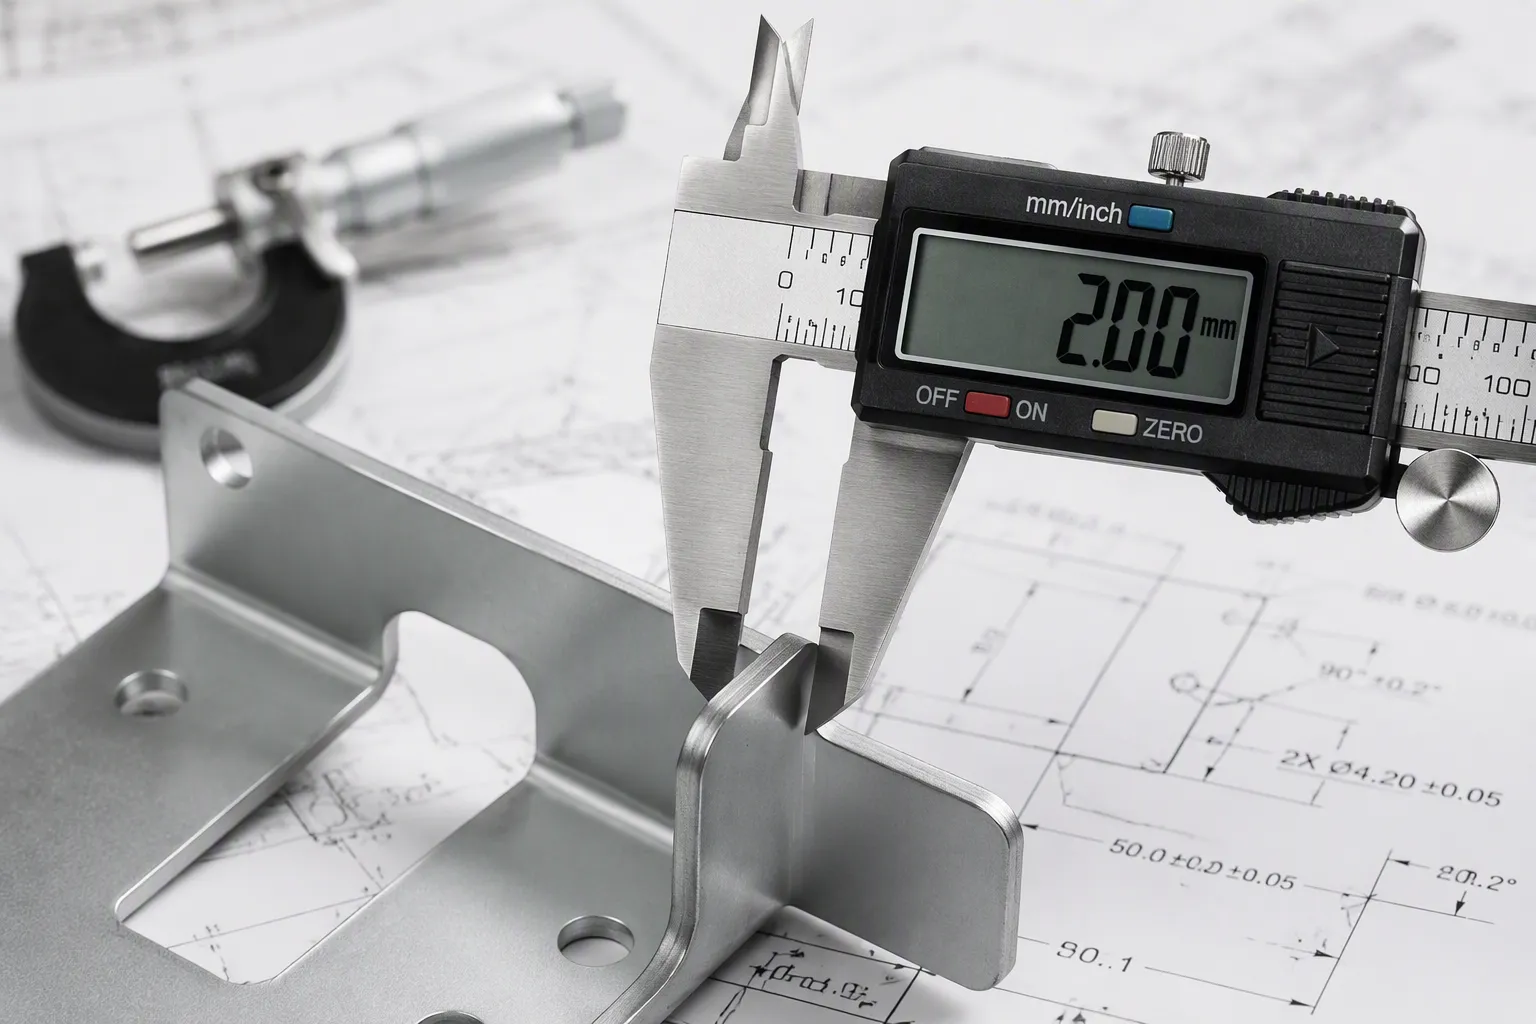
Precisionstoleranser för plåt definierar den tillåtna avvikelsen från nominella dimensioner för hål, böjar och kanter. Dessa värden avgör delens passform, funktion och tillverkningskostnad. Standardtoleransen för laserskurna delar är ±0,005 tum, även om materialåterfjädring och verktygsslitage påverkar de faktiska resultaten. Du måste väga snäva specifikationer mot kostnad.
Materialtyp och tjocklek påverkar hur snävt du kan hålla toleranserna. Mjukare metaller som aluminium tillåter snävare toleranser än stål.
Ange snäva toleranser endast för kritiska funktioner som påverkar passform och funktion. Använd standardtoleranser för allt annat för att spara pengar.
Övertoleranser ökar kostnader och ledtider utan att förbättra kvaliteten. Samarbeta med din tillverkare tidigt för att sätta realistiska toleranser.
Flera variabler avgör den precision du kan uppnå i dina plåtdetaljer. Att känna till dessa begränsningar hjälper dig att specificera realistiska plåttoleranser och undvika onödiga kostnader.
Materialegenskaperna definierar baslinjen för alla plåttoleranser. Bockning är den enskilt viktigaste processen som påverkar den slutliga geometrin, och materialtypen har störst inflytande här. Mjukare metaller som aluminium tillåter snävare toleranser än stål eller rostfritt stål. Följande diagram illustrerar förhållandet mellan materialtyp, tjocklek och uppnåelig inre radie.
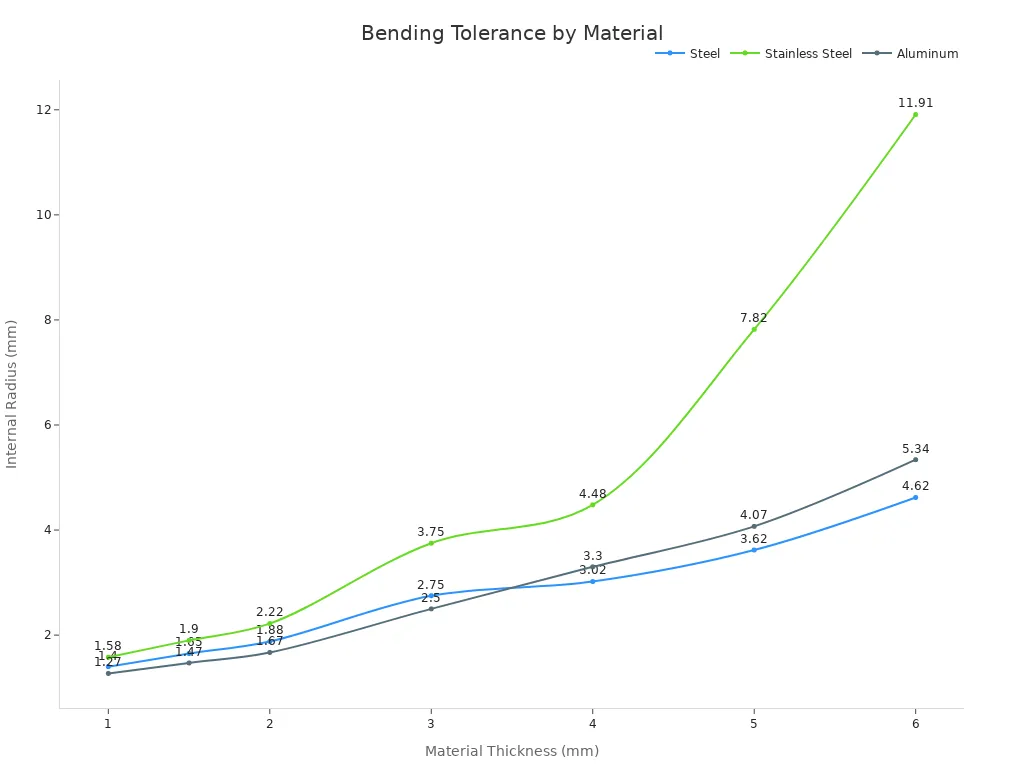
Plåttjockleken är endast en nominell tjocklek; den faktiska materialtjockleken kan fluktuera inom specifikationens tillåtna intervall. Denna variation blir avgörande när snäva toleranser tillämpas på en tillverkad del.
Stål kräver mer böjkraft, och tjockare plåtar sträcks eller komprimeras ojämnt längs böjningslinjen. Tunnare plåtar är lättare att skära men mer mottagliga för skevhet under svetsning.
Skärteknik | Diametertolerans | Kantegenskaper |
|---|---|---|
CNC-fiberlaser | ±0,12 mm | Lätt avsmalnande, värmepåverkad zon |
CNC-revolverstansning | ±0,05 mm | Rena vertikala kanter, inga värmeeffekter |
CNC-brotschning (efterfräsning) | ±0,015 mm | Perfekt rund, gradfri |
Laserskärning erbjuder flexibilitet men introducerar en värmepåverkad zon och lätt avsmalning. Stansning ger större konsekvens för håldiametrar. Standardstandarder för kommersiella hål tillåter ±0,1 mm till ±0,15 mm för hål under 30 mm diameter.
Verktygens skick påverkar direkt uppnåeliga toleranser. Minskat stans- och formspel ökar stansslitaget under långa produktionsserier jämfört med operationer med större spel. Operatörer måste kontrollera ackumulerat slitage för att avgöra om befintliga verktyg klarar av snävare spel. Litet spel kräver ytterligare uppriktningsverifiering före varje uppställning och operation.
Varje ytterligare operation introducerar sin egen variation. Toleransuppbyggnadsblandningar över formnings-, stansnings-, bocknings- och monteringssteg. Element som placeras för nära en bockningslinje förvrängs under formning. Toleransen för avståndet mellan böjar är vanligtvis ±0,381 mm. Färre operationer innebär generellt snävare kumulativa toleranser.
Varje funktion på en plåtdel har sitt eget toleransområde. Du behöver känna till dessa intervall innan du slutför din ritning. Avsnitten nedan beskriver de typiska värdena för laserskärning, formning, stansning och svetsning.
Laserskärning ger dig de snävaste toleranserna bland vanliga plåtprocesser. En fiberlaser kan hålla ±0,005 tum (±0,13 mm) på linjära dimensioner för tunna material. Håldiametrar ligger vanligtvis inom ±0,005 till ±0,010 tum. Hålpositionen i förhållande till en kant ligger vanligtvis inom ±0,005 till ±0,010 tum.
Dessa värden beror på materialtjockleken. Tunna plåtar skärs mer exakt än tjocka plattor. En 1 mm aluminiumplåt har snävare toleranser än en 6 mm rostfri stålplåt. Laserstrålen skapar också en liten avsmalning på skärkanten. Denna avsmalning lägger till ytterligare en variabel till din toleransbudget.
Tabellen nedan visar typiska branschvärden för laserskurna funktioner.
Särdrag | Standardtolerans (typisk) | Precisionstolerans (typisk) |
|---|---|---|
Laserskuren linjär dimension | ±0,010″–0,020″ | ±0,005″–0,010″ |
Håldiameter/position | ±0,005″–0,010″ | ±0,003″–0,005″ |
Böjvinkel | ±1,0° | ±0,5° |
Formad flänslängd | ±0,020″–0,030″ | ±0,010″–0,015″ |
Övergripande svetsad montering | ±0,060″–0,125″ | ±0,030″–0,060″ |
Dessa intervall kommer från vanlig tillverkningspraxis. De är inte en garanterad kapacitetstabell för någon specifik verkstad. Uppnåelig tolerans beror på material, tjocklek, delgeometri, utrustningens skick och processsekvens. Bekräfta alltid exakt uppnåeliga toleranser med din tillverkares ingenjörsteam under offertförfrågan.
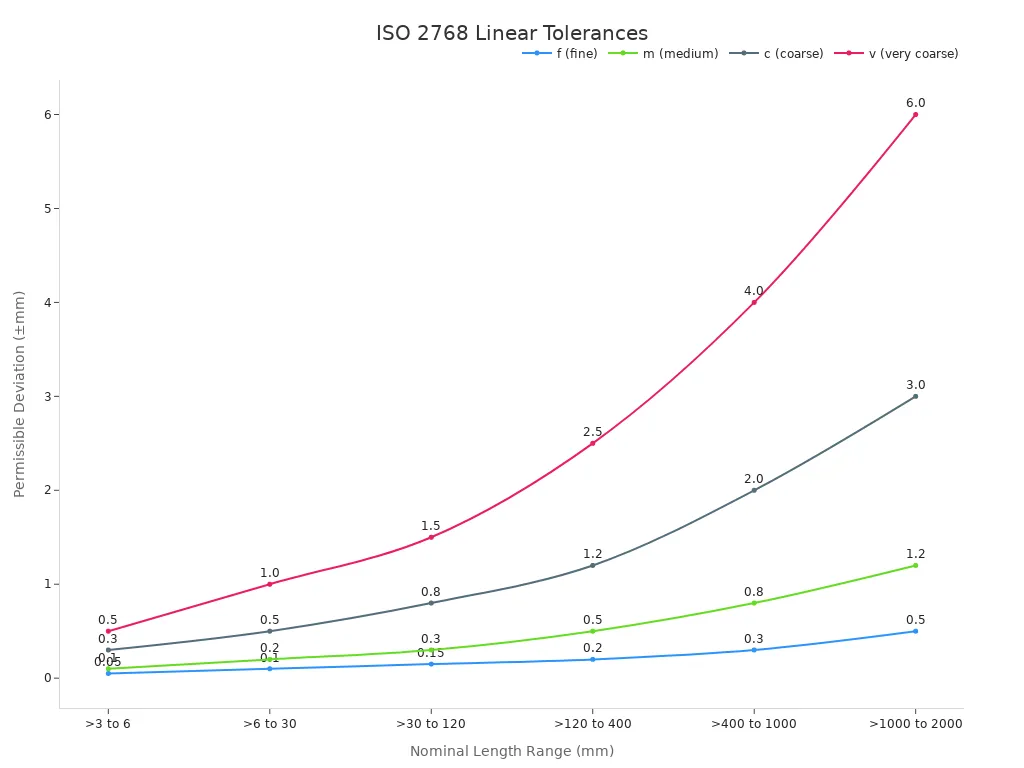
Internationella standarder ger ett ramverk för generella toleranser. ISO 2768-1 definierar tillåtna avvikelser för linjära och vinkeldimensioner som inte har någon individuell toleransangivelse. Standarden erbjuder fyra klasser: fin (f), medel (m), grov (c) och mycket grov (v). För en nominell längd mellan 6 och 30 mm tillåter medelklassen ±0,2 mm. Finklassen tillåter ±0,1 mm. Tabellen nedan jämför dessa klasser över nominella längdintervall.
ISO 2768-2 omfattar geometriska toleranser som rakhet, planhet, vinkelräthet och symmetri. Dessa klasser (H, K, L) styr form och orientering när man inte specificerar enskilda geometriska kontroller. För en del upp till 100 mm lång tillåter klass K en vinkelräthetsavvikelse på 0,4 mm. Klass H begränsar det till 0,2 mm.
Du bör referera till toleransklasser enligt ISO 2768 i din ritning för allt som är funktionskritiskt. Denna metod eliminerar tvetydigheter och ger din tillverkare ett tydligt mål.
Bockning introducerar den största variationen vid plåttillverkning. Materialets återfjädring, verktygsslitage och bockningssekvens påverkar alla den slutliga vinkeln och flänslängden. En standard kantpress håller bockningsvinklarna inom ±1,0°. Precisionsbockning med specialverktyg och kompensation når ±0,5°.
Flänslängdstoleranser varierar vanligtvis från ±0,020 till ±0,030 tum för standardarbete. Precisionsformning drar åt detta till ±0,010 till ±0,015 tum. Dessa värden förutsätter en konsekvent materialsats och korrekt underhållna verktyg.
Toleransen för avståndet mellan böjarna är en annan kritisk dimension. Ett typiskt värde är ±0,015 tum (±0,381 mm). Denna tolerans ackumuleras över flera böjar. En detalj med fyra böjar kan se det kumulativa felet växa till ±0,060 tum om man inte tar hänsyn till stapling.
Materialtjockleken spelar en viktig roll här. Tjockare plåtar kräver mer kraft och uppvisar större återfjädring. En 3 mm stålplåt fjädrar tillbaka mer än en 1 mm aluminiumplåt. Din tillverkare måste justera böjvinkeln för att kompensera. Denna justering ökar tiden och kostnaden för installationen.
Den inre böjningsradien påverkar också toleransen. En snäv radie koncentrerar spänningar och ökar risken för sprickbildning. En generös radie fördelar spänningar och förbättrar konsistensen. Du bör konstruera med en radie som minst är lika med materialtjockleken när det är möjligt.
Revolverstansning erbjuder utmärkt repeterbarhet för håldiametrar. En CNC-revolverstans håller ±0,05 mm på håldiametern under ideala förhållanden. Denna precision konkurrerar med laserskärning för små hål. Stansning producerar också rena vertikala kanter utan värmepåverkad zon.
Hålpositionstoleransen beror på maskinens positioneringsnoggrannhet och detaljens antal egenskaper. En vanlig CNC-stans håller ±0,005 till ±0,010 tum vid hål-till-hål-position. Hål-till-kant-toleranser kräver mer noggrannhet. När du stansar nära en kant (mindre än dubbelt så stor materialtjocklek) kan kanten tryckas ut av belastningen vid stansning av metallen. Ingenjörer bör tillåta ±0,010 tum hål-till-kant. Toleranser på ±0,005 tum bör endast användas när det är absolut nödvändigt.
Skåror följer liknande regler. Ett skåror som skärs för nära en bockningslinje förvränger formningen. Du bör hålla skårorna minst 2,5 gånger materialtjockleken borta från böjningar. Detta avstånd förhindrar att böjen drar in material i skåran och ändrar form.
Stansning kräver dedikerade verktyg för varje hålstorlek. Denna verktygskostnad gör stansning ekonomisk för högvolymskörningar. För arbete med låg volym kostar laserskärning vanligtvis mindre eftersom det inte krävs några hårda verktyg.
Svetsning förändrar toleransbilden dramatiskt. Värmetillförsel orsakar expansion, kontraktion och deformation. Dessa effekter ackumuleras över hela konstruktionen och tvingar dimensionerna bortom specifikationen.
Tabellen nedan visar hur svetsförvrängning påverkar en typisk stumfog.
Parameter / Utgång | Värde |
|---|---|
Ledtyp | Stumfog (Kj=1,0) |
Platttjocklek | 12 mm |
Svetsstorlek | 8 mm |
Svetslängd | 500 mm |
Längsgående krympning | 2,67 mm (5,33 mm/m) |
Tvärgående krympning | 0,94 mm |
Vinkelförvrängning | 0,254° |
För en 500 mm svets kan den längsgående krympningen ensam (2,67 mm) lätt överstiga en typisk monteringstolerans på ±0,5 mm. Denna krympning tvingar delar utanför specifikationen om man inte tillämpar förpositionering eller fixturering.
Nästa tabell sammanfattar vanliga distorsionstyper och deras effekter.
Förvrängnings-/krympningstyp | Typiskt värde | Effekt på slutmonteringstoleranser |
|---|---|---|
Vinkelförvrängning | 1° till 2° | Orsakar att paneler roterar runt svetsfogen, vilket leder till feljustering av anliggningsytor och bulthål. |
Linjär krympning | 0,5 % till 1,5 % | Drar sammanfogade ark inåt, vilket förkortar de totala måtten och potentiellt flyttar kritiska funktioner utanför toleransen. |
Dessa värden illustrerar att även måttliga svetsar producerar förskjutningar som överstiger vanliga plåttoleranser (t.ex. ±0,3 mm per böjning). Det går inte att installera inskjutbara skenor eller kretskort utan förkompensering.
Standardtoleransen för en svetsad enhet varierar från ±0,060 till ±0,125 tum. Precisionssvetsning med fixturer och spänningsavlastning når ±0,030 till ±0,060 tum. Du bör utforma svetsar med justeringsfunktioner när det är möjligt. Slitsade hål, shims och överdimensionerade släppningshål absorberar svetsförvrängning utan att kräva omarbetning.
Svetsning introducerar också värmepåverkade zoner som förändrar materialegenskaper. Dessa zoner kan förvränga intilliggande egenskaper. Du bör placera kritiska dimensioner borta från svetsfogar närhelst konstruktionen tillåter.
Att förstå dessa funktionsspecifika intervall hjälper dig att ställa in realistiska plåttoleranser på dina ritningar. Nästa avsnitt förklarar hur dessa individuella toleranser kombineras över en detalj.
Individuella funktionstoleranser kombineras över en detalj. Denna kombination skapar ett kumulativt fel som kallas en toleransuppstapling. Du måste förstå uppstaplingar för att förutsäga om din slutliga montering kommer att passa och fungera.
Varje böjning, stansning och skärning adderar sin egen avvikelse. Dessa avvikelser ackumuleras över detaljen. En enda yta kan hålla ±0,005 tum, men tre eller fler böjningar kan öka det kumulativa felet till ±0,030 tum. I ett uppmätt exempel varierade spårets feljustering från 0 till 0,3 mm. Efter att ha utvärderat tre prover drog ingenjörerna slutsatsen att det kumulativa felet på 'L'-dimensionen låg inom 0,1 till 0,5 mm. Dessa data visar att man måste ta hänsyn till kumulativa toleranser när man bedömer precisionen hos tillverkade plåtdelar.
Skick | Typisk kumulativ tolerans |
|---|---|
Enkel yta | ±0,005 tum (0,13 mm) |
Över 3+ kurvor | ±0,030 tum (0,76 mm) |
Böjvinkel | ±1° |
Branschstandarder | ISO 2768-mk, ASME Y14.5 |
Värsta tänkbara fall-analys adderar varje tolerans vid dess maximala gräns. Denna metod garanterar montering men tvingar ofta fram onödigt snäva plåttoleranser. Statistisk analys använder sannolikhet för att förutsäga faktisk variation. Denna metod möjliggör lösare toleranser och lägre kostnader. Du bör välja metod baserat på din risktolerans och produktionsvolym.
Du kan minska problem med stapling genom smarta designval. Tillämpa dessa tekniker på dina monteringar:
Använd runda hål vid primära utgångspunkter för att fixera positionen i både X- och Y-riktningen.
Använd spår på icke-kritiska platser för att absorbera ackumulerad variation i en riktning.
Orientera spåren längs den förväntade staplingens riktning.
Beräkna spårlängden som värsta tänkbara stapeluppsättning minus tillåten tolerans, plus en säkerhetsmarginal.
Dra åt utgångspunktsfästelementen först, dra sedan åt de spårade fästelementen samtidigt som du bibehåller linjeringen.
Undvik spår som tillåter rörelse i en kritisk dimension.
Dessa strategier absorberar variationer utan att kräva snävare plåttoleranser.
Du förstår nu de faktorer som begränsar precisionen och de typiska intervallen för gemensamma egenskaper. Nästa steg är att översätta den kunskapen till en ritning som din tillverkare kan utföra effektivt. Effektiv toleransspecifikation kräver att du skiljer det som är viktigt från det som inte är det. Det här avsnittet visar dig hur du fattar dessa beslut med tillförsikt.
Börja med att ställa en enkel fråga: vilka dimensioner är verkligen avgörande för passform och prestanda? Denna fråga bör vägleda varje toleransbeslut du fattar. Du kan inte tillämpa snäva toleranser överallt utan att öka kostnader och ledtider. Istället måste du identifiera de dimensioner som styr funktionen och tolerera dem medvetet.
Kritiska dimensioner inkluderar vanligtvis gränssnitt, hålmönster, tätningsytor och erforderliga utrymmen. Dessa egenskaper avgör om din del monteras korrekt och utför sitt avsedda jobb. Tillämpa snäva toleranser för dessa dimensioner. Låt standardtoleransen i titelblocket styra allt annat.
Använd decimalkonventioner för att återspegla designavsikten i din ritning. Till exempel en dimension skriven som .XX kan ha en standardtolerans på ±0,015 tum. En dimension skriven som .XXX kan bära ±0,005 tum. Denna konvention kommunicerar din avsikt utan att överbelasta ritningen med individuella utrop.
Måttsätt från en enda konsekvent referenspunkt istället för att kedja dimensioner. Kedjade dimensioner ackumulerar toleransuppbyggnad över detaljen. En enda referenspunkt förhindrar denna ackumulering och ger din tillverkare en tydlig referenspunkt. Välj referenspunkter som återspeglar hur detaljen kommer att fixeras och användas under monteringen.
Undvik att dimensionera över flera bockningar när det är möjligt. Dessa angivelser har störst variation eftersom varje bockning introducerar sin egen avvikelse. Referera funktioner till närmaste formade eller klippta kant istället. Denna metod minskar toleransbördan för din tillverkare och förbättrar oddsen för en lyckad första artikel.
Tillhandahåll ett platt mönster, en 3D-modell i STEP-format och en måttsatt utskrift. Modellen stöder programmering och generering av verktygsbanor. Utskriften styr inspektion och slutgiltigt godkännande. Denna kombination ger din tillverkare allt som behövs för att producera detaljen korrekt.
Geometrisk dimensionering och toleransbestämning (GD&T) går bortom enkla linjära dimensioner. Den definierar geometriska egenskaper som form, orientering, plats och profil. Genom standardiserade symboler, kontrollramar för objekt och datum ger GD&T explicita och entydiga definitioner av objekt och toleranser.
GD&T förbättrar kommunikationen i plåttillverkningsritningar genom att förmedla designavsikten exakt. Maskinister och inspektörer tolkar kraven utan gissningar. Denna tydlighet minskar fel, omarbetningar och tvetydigheter samtidigt som den säkerställer att slutprodukten uppfyller specifikationerna.
Du kan använda GD&T för att kontrollera böjningsrelaterad deformation. Planhet, parallellitet och vinkeltoleranser håller ytorna inom acceptabla gränser efter böjning. Positionstoleranser styr hålplaceringar med precision. En ytas profil säkerställer enhetlig krökning på formade strukturer.
GD&T minskar också inspektionstiden. Datumstyrda funktioner är enklare att mäta. Sann position för hålplaceringar ersätter komplexa manuella mätningar. Denna effektivitet sänker inspektionskostnaderna och påskyndar godkännandet av den första artikeln.
Att integrera GD&T i dina CAD-processer hjälper dig att kommunicera komplexa geometriska begränsningar. Denna metod stöder efterlevnaden av kvalitetsmått och minskar risken för fel. GD&T är särskilt effektivt för att förmedla komplexa geometriska samband när det används på rätt sätt.
Vanliga GD&T-symboler inom plåtkonstruktion inkluderar planhet för jämna ytor, vinkelräthet för vinkelkontroll, position för exakta hålplaceringar, ytans profil för enhetlig krökning och parallellitet för motsatta ytor i linje. Du bör referera till ISO 2768 eller ASME Y14.5 på din ritning för allt funktionskritiskt. Denna metod eliminerar tvetydigheter och ger din tillverkare ett tydligt mål.
Tidigt samarbete med din tillverkare förhindrar problem innan de når produktionsgolvet. Du bör involvera din tillverkningspartner under designfasen, inte efter att du har färdigställt ritningen. Denna tidpunkt gör det möjligt för tillverkaren att validera genomförbarheten och rekommendera processjusteringar.
Markera kritiska dimensioner i din offertförfrågan. Berätta för tillverkaren vilka dimensioner som är viktiga och varför. Denna information gör det enklare att rekommendera processer som skyddar funktionen till lägre kostnad. Tillverkaren kan sedan fokusera på det som är viktigast.
Fråga innan du skärper en tolerans. När en dimension verkar kräva mer än standardprocessintervallet, ställ frågan under offerten. Ibland är svaret en annan process. Oftare eliminerar en liten designjustering behovet av det strängare kravet.
Kommunicera med tillverkaren tidigt för att validera genomförbarheten och förhindra toleranskonflikter under produktionen. Otydliga toleranser kan leda till felmatchade delar, förseningar i monteringen och omarbetning. Tydliga gränser hjälper tillverkare att leverera förutsägbara resultat.
Olika material beter sig olika vid skärning och bockning. Aluminium, rostfritt stål och kolstål kan kräva olika toleransgränser. Din tillverkare kan ge dig råd om den bästa material- och processkombinationen för din tillämpning.
Använd konsekventa böjningsradier, bibehåll tillräcklig flänslängd och lämpliga avstånd mellan hål och böj för att minska distorsion. Dessa designval gör detaljen enklare att tillverka och förbättrar toleranskonsistensen.
Snäva toleranser på icke-kritiska funktioner ökar tillverkningskostnaden genom flera mekanismer. Långsammare bearbetningshastigheter, ytterligare inspektionskrav, högre kassationshastigheter och ibland dedikerade verktyg eller sekundära operationer ökar alla kostnaden. Eftersom plåtformning involverar återfjädring, materialvariation och kumulativ böjningsvariation, tvingar tillämpning av snävare toleranser än vad processen kan uppnå naturligtvis tillverkare till dyra lösningar.
Toleransrationalisering – att endast dra åt de dimensioner som skyddar funktionen och mildra resten – kan sänka tillverkningskostnaden med 15–30 % på toleranstäta konstruktioner innan någon annan konstruktionsändring görs. I ett representativt fall levererades en kapsling med ±0,002 tum specificerade på de formade flänsdimensionerna. Detta är en bearbetningstolerans som tillämpas på en bockad plåtdetalj. Den kunde inte uppnås tillförlitligt genom enbart formning och skulle ha krävt sekundär bearbetning. Flänsens faktiska funktion var att montera ett packat lock. Konstruktionen fungerade korrekt vid ±0,015 tum. Lösningen var ett kort samtal om vad delen faktiskt behövde, följt av en reviderad ritning. Detta är ett av de billigaste problemen att lösa när det identifieras under offertförfrågan snarare än efter den första artikeln.
Den dyraste toleransen är ofta den som inte ger någon funktionell fördel. Du bör kategorisera dimensioner i fyra grupper baserat på deras inverkan:
Kritiska toleranser: Mått som direkt påverkar delens funktion, säkerhet eller montering. Dessa kräver den strängaste kontrollen och har den högsta kostnaden.
Viktiga toleranser: Mått som påverkar prestandan men med funktionell marginal. Dessa kräver måttlig kontroll.
Standardtoleranser: Mått som styrs av allmänna ritningstoleranser. Dessa kräver normal processkontroll.
Icke-kritiska toleranser: Frigång och estetiska egenskaper. Dessa kräver de lösaste praktiska toleranserna och har den lägsta kostnaden.
Tabellen nedan jämför standardtoleranser för vanliga plåtegenskaper. Använd detta som referens när du anger dina egna specifikationer.
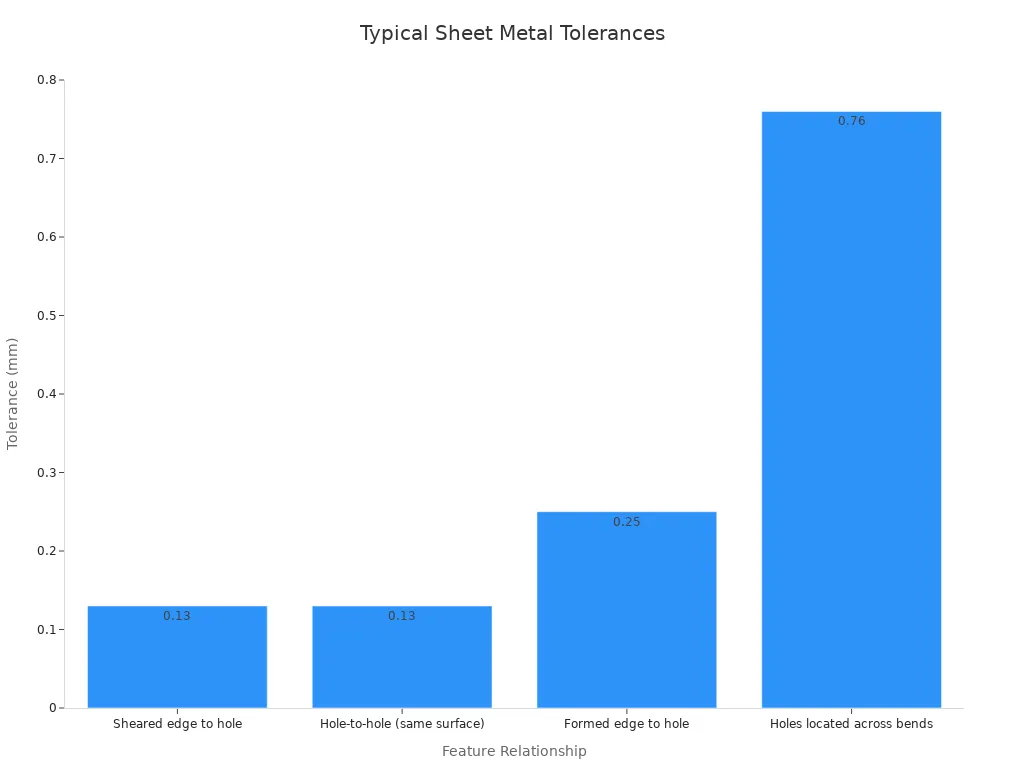
Formade element kan inte ha samma toleranser som skurna element. Bockning introducerar återfjäder som varierar med materialegenskaper, tjocklek, fiberriktning och verktygsskick. Skärna element produceras medan materialet förblir plant. Formade dimensioner ärver variationen av varje böjning de korsar.
Tabellen nedan visar typiska standardtoleranser på verkstadsnivå för olika funktionsrelationer.
Funktionsrelation | Typisk standardtolerans på verkstadsnivå |
|---|---|
Skärad kant till hål | ±0,13 mm |
Hål till hål (samma yta) | ±0,13 mm |
Formad kant till hål | ±0,25 mm |
Hål placerade över böjar | upp till ±0,76 mm (naturlig formningsförvrängning) |
Dessa värden skiljer sig åt mellan olika tillverkningsverkstäder. Du bör verifiera dem innan du färdigställer dina ritningar. Att använda sådana standardtoleranstabeller hjälper dig att undvika överdimensionering och stöder en smidigare och effektivare tillverkning.
Tabellen nedan sammanfattar typiska standardtoleranser per funktionstyp.
Funktionstyp | Typisk standardtolerans |
|---|---|
Laserskärnade funktioner | ±0,005″–0,010″ |
Formade dimensioner (beroende på material/böjningsantal) | ±0,010″–0,030″ |
Böjningsvinklar | ~±1° |
Monteringar och svetsningar | Bredare (på grund av svetsförvrängning och stapling mellan delar) |
Du bör matcha toleransen med funktionstypen. Skärande funktioner kan ha de snävaste kraven. Formade dimensioner behöver realistiska bockningsfönster. Tvärböjnings- och monteringsdimensioner behöver generellt bredare toleranser.
Erfarenheten visar att onödigt snäva toleranser ökar kostnaderna utan att förbättra prestandan. Bästa praxis är att definiera toleranser endast så snäva som behövs för funktion, säkerhet och montering.
Definiera toleranser baserade på funktionella behov, inte perfektion. Ta hänsyn till materialbeteende, maskinnoggrannhet och processinteraktioner. Investera i lämpliga inspektionsmetoder och underhåll maskiner för att upprätthålla långsiktig kvalitet.
Flera vanliga misstag kan undergräva din toleransstrategi. Felaktig tolkning eller felaktig tillämpning av standarder uppstår när konstruktörer eller operatörer misstolkar standardkoder eller tillämpar fel toleransgrad. Tydliga anteckningar och en regeluppsättning per ritning löser det mesta av detta. Felaktiga mätningar från dåligt kalibrerade verktyg eller inkonsekventa tekniker leder till felaktiga resultat. Regelbunden kalibrering och standardiserade inspektionsprocedurer är avgörande. Att ignorera material- och maskineffekter – att inte ta hänsyn till återfjädring, termisk expansion eller verktygsslitage – leder till felaktiga antaganden om detaljens noggrannhet. Små processanteckningar på ritningen eller bärgningsmaskinen förhindrar dessa fällor.
Genom att implementera förebyggande underhåll, utbilda personal i standarder och använda moderna digitala inspektionsverktyg minimeras misstag. Proaktiv kvalitetskontroll sparar kostnader och säkerställer ett konsekvent resultat.
Snävare toleranser betyder inte alltid delar av bättre kvalitet. Extremt snäva toleranser kan öka kostnaden och bromsa produktionen. Du bör tillämpa precision där det ger mervärde och minska kraven där det inte gör det. Denna metod ger precision där det är viktigt samtidigt som onödiga kostnader, omarbetningar och ledtider undviks.
Effektiv specifikation av plåttoleranser kräver att du tänker kritiskt på varje dimension. Du måste skilja kritiska från konventionella, matcha toleransen med funktionstypen och kommunicera din avsikt tydligt. Dessa metoder hjälper dig att uppnå bästa möjliga balans mellan precision och ekonomi.
Snäva toleranser ökar kostnaderna i varje produktionsskede. Du måste väga processval, inspektionsarbete och kassationsrisk mot den precision din del verkligen behöver.
Ditt processval bestämmer kostnadsbaslinjen. Plåttillverkning håller vanligtvis ±0,1 mm till ±0,5 mm, medan CNC-bearbetning når ±0,025 mm med minimal uppställningskostnad. Plåt är bäst vid högre volymer, där verktygskostnaderna amorteras över många delar. Komplexa bockningar kan kräva specialanpassade formar eller fixturer, vilket ökar de initiala kostnaderna.
Aspekt | Plåttillverkning | CNC-bearbetning |
|---|---|---|
Uppnåelig tolerans | ±0,1 mm till ±0,5 mm | Så tät som ±0,025 mm |
Verktygs-/installationskostnad | Specialformar eller fixturer för komplexa böjningar | Minimalt med specialverktyg |
Bäst anpassad volym | Högre volymer | Prototypframställning i låg volym |
Strängare specifikationer saktar ner produktionen och kräver exakta verktygsinställningar. Enbart strikta böjvinkeltoleranser kan öka bockningskostnaden med 30–60 %.
Snävare toleranser ökar inspektionsnoggrannheten och arbetstiden. Du kan behöva specialiserad fixturering och flera mätningar med hjälp av skjutmått, höjdmätare, koordinatmätmaskiner eller go/no go-mätare. Statistisk processkontroll (SPC) spårar variationer över en produktionskörning och fångar upp avvikelser innan delar går sönder.
Snäva planhets- eller totala dimensionstoleranser ökar tillverkningstiden och kassationsfrekvensen. Varje kasserad del slösar bort material, maskintid och arbete. Övertoleranser förstärker detta slöseri. Tillämpa snäva toleranser endast på kritiska egenskaper.
Du kan minska kostnaderna utan att offra funktionen. Ange standardböjningsradier på 1–1,5 gånger materialtjockleken för att undvika specialverktyg. Ersätt svetsade fogar med formade funktioner som flänsar, flikar och präglingar. Optimera plana mönster för att passa in i standardplåtstorlekar och minska materialspill med 20–30 %. Välj standardhårdvara som PEM-muttrar och pinnbultar. Genomför Design for Manufacturing (DFM)-granskningar tidigt för att kvantifiera avvägningar.
Denna fallstudie visar hur toleransbeslut påverkar verkliga projektbudgetar. Du kan tillämpa samma lärdomar på dina egna kapslingsdesigner.
En ingenjör skickade in en ritning för en skåppanel med en böjvinkeltolerans på ±0,25° och en flänstolerans på ±0,005 tum. Dessa värden återspeglar bearbetningsgränser, inte formningsgränser. Panelen hade också ±0,005 tum över fyra böjar. Den uppställningen krävde sekundär bearbetning på varje fläns. Det offererade priset återspeglade de extra operationerna, långsammare kantpresscykler och fullständig CMM-inspektion.
HPS Ingenjörerna granskade ritningen före produktion. De ställde en fråga: vilka dimensioner styr passform och funktion? Svaret var enkelt. Endast monteringshålsmönstret och gränssnittet mellan locket var viktiga. HPS föreslog ett reviderat toleransschema. Teamet behöll ±0,005 tum på det laserskurna hålmönstret. De minskade böjvinkeln till ±1,0° och flänslängden till ±0,015 tum. Standardverktyg för kantpressning ersatte den anpassade konfigurationen.
Den reviderade ritningen minskade enhetskostnaden med 28 % och ledtiden med fem dagar. Kasseringen minskade från 6 % till under 1 %. Panelen klarade den första artikelinspektionen utan omarbetning. Du får samma fördelar när du separerar kritiska funktioner från kosmetiska. HPS levererar denna balans genom intern laserskärning, precisionsformning och expertrådgivning om toleranser.
Du uppnår precisionstoleranser för plåt när du prioriterar kritiska egenskaper efter funktion, inte godtycklig täthet. Tillåt standardtoleranser (±0,030 tum) på icke-kritiska dimensioner för att minska kostnaderna. HPS Levererar precision ner till ±0,005 tum på laserskurna delar med expertvägledning. Samarbeta tidigt med design, tillverkning och upphandling för att undvika omarbetning. Verifiera alltid genom första artikelinspektionen och tydlig dokumentation.
HPS uppnår ±0,005 tum (±0,13 mm) på laserskurna profiler och hål. Du får denna precision genom egen fiberlaserskärning och strikt processkontroll.
Du bör lätta på böjtoleranserna när en funktion inte påverkar passform eller montering. Standardformning håller ±1,0° för böjvinklar och ±0,030 tum för flänslängder.
HPS granskar din ritning före produktion och identifierar övertoleranser. Teamet rekommenderar realistiska värden som skyddar funktionen samtidigt som onödiga inspektions- och bearbetningskostnader minskas.
 Få en offert nu


 IPv6 NÄTVERK STÖD
Lämna ett meddelande
Skanna till Wechat :
Skanna till WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska