Kvalitetskontroll avgör om precisionsplåtdelar fungerar säkert i kritiska applikationer. Även små toleransavvikelser kan orsaka katastrofala fel i flyg-, medicin- eller fordonskomponenter. Stark kvalitetskontroll av plåt skyddar skyddar dig från kostsamma återkallelser, ansvarskrav och skador på ditt rykte. Det minskar också långsiktigt avfall, omarbetningar och produktionsförseningar. Samarbetar med branschledare som HPS säkerställer rigorösa processer som överträffar branschstandarder.
Kvalitetskontroll förhindrar kostsamma fel i kritiska delar. Det sparar pengar genom att minska omarbetning och återkallelser.
Stark kvalitetskontroll bygger kundernas förtroende och uppfyller viktiga branschstandarder som ISO 9001.
Välj en tillverkare med lämpliga certifieringar, inspektionsverktyg och ett beprövat kvalitetssystem för tillförlitliga resultat.
Dålig kvalitetskontroll skapar ringar på vattnet som skadar dina produkter, vinster och ditt rykte. Att förstå dessa konsekvenser hjälper dig att förstå varför rigorösa kvalitetskontroller för plåt skyddar ditt företag.
Bristfällig kvalitetskontroll gör att defekta delar kan användas i kritiska tillämpningar. Ett skadat fäste eller hölje kan sluta fungera under belastning. Inom flyg- och rymdteknik eller medicinsk utrustning kan ett sådant fel äventyra liv. Man har inte råd med den risken.
Små toleransavvikelser ackumuleras över flera funktioner. Din montering fallerar sedan även när varje del uppfyller sina individuella specifikationer. Tänk på dessa vanliga problem:
Funktionstyp | Typisk tolerans (±) | Monteringsproblem |
|---|---|---|
Hål till hål (samma yta) | 0,005 tum. | Feljustering av bultmönster |
Böj till hål / böj till kant | 0,015–0,030 tum. | Glapp eller bindningar över böjar |
Böjvinkel | ±1° per böjning | Kumulativt vinkelfel |
Svetsad montering (eftersvetsning) | 0,030 tum eller större | Värmeförvrängning och skevhet |
Planhet (över 30 cm) | ±0,030 tum | Ojämna kontaktytor |
Omarbetning tömmer dina resurser. Verkstäder utan automatiserade kvalitetssystem spenderar 15–25 % av produktionstiden på omarbetning – motsvarande ett helt skift. Materialspill förvärrar dessa förluster. En medelstor verksamhet med 4 miljoner dollar i materialkostnader och 10 % omarbetningsgrad slösar bort 400 000 dollar årligen. Att minska omarbetning till 1 % minskar det slöseriet till 40 000 dollar. De totala årliga besparingarna överstiger ofta 500 000 dollar.
Återkallelser och fel i fält förstör kundernas förtroende. Era kunder minns förseningar, defekter och säkerhetsincidenter. Att återuppbygga det förtroendet tar år. HPS förstår denna verklighet och bygger in kvalitet i varje produktionssteg.
Kvalitetskontroll gör mer än att förebygga problem. Den driver aktivt ditt företag mot ökad effektivitet, starkare kundrelationer och hållbar tillväxt. Du får en konkurrensfördel när varje del uppfyller specifikationen på första försöket. HPS demonstrerar denna princip genom disciplinerade processer och mätbara resultat.
Konsekvens skiljer professionella tillverkare från genomsnittliga tillverkare. Dina kunder förväntar sig identiska delar oavsett om du producerar tio enheter eller tiotusen. Kvalitetskontrollsystem gör detta möjligt genom standardiserade arbetsinstruktioner och realtidsövervakning.
Förstapasseringsutbytet (FPY) mäter andelen produkter som klarar inspektionen första gången. Högre FPY minskar omarbetning och kassation, vilket sänker kostnaderna och förbättrar kundnöjdheten. Defektfrekvens spårar andelen produkter som inte uppfyller standarderna. En lägre defektfrekvens förbättrar direkt produktens tillförlitlighet och minskar garantikostnaderna. Proaktiv kvalitetsövervakning säkerställer att fler produkter uppfyller standarderna, vilket leder till högre kundnöjdhet och färre kostnader kopplade till omarbetning och kassation.
Du kan förbättra utbytet vid första omgången genom flera beprövade metoder. Standardisera arbetsinstruktioner så att alla operatörer följer samma procedur. Implementera Poka-Yoke, eller felsäkring, för att förhindra fel innan de uppstår. Använd statistisk processkontroll (SPC) för att övervaka processvariationer. Utför rotorsaksanalys med verktyg som 5 Why- och Fishbone-diagram. Stärk operatörernas utbildning och kompetensutveckling. Genomför förebyggande underhåll för att minimera processvariationer. Övervaka viktiga kvalitetsmått med dashboards i realtid.
Kvalitetskontrollmetod | Hur det förbättrar utbytet vid första genomgången i plåtproduktion |
|---|---|
Datainsamling och varningar i realtid | Meddelar automatiskt teammedlemmar om kvalitetsproblem när de uppstår, vilket möjliggör omedelbar lösning och förhindrar ytterligare defekta delar. |
Processoptimering | Att analysera befintliga processer och visualisera produktionsdata hjälper till att identifiera flaskhalsar och utveckla effektivare processer som förbättrar kvaliteten. |
Operatörsutbildning och -stöd | Att förse operatörerna med korrekta produktionsdata, detaljerade instruktioner och prestandaöverblick i realtid säkerställer att de kan ta ansvar för kvaliteten. |
Leverantörens kvalitetssäkring | Att säkerställa att inköpt material uppfyller kvalitetsstandarder vid ankomst förhindrar att material av dålig kvalitet orsakar defekter. |
Utrustningsövervakning (verktygsslitage, trasiga verktyg) | Övervakning av verktygsprestanda förhindrar kvalitetsproblem eller minimerar deras inverkan genom att undvika kasserade delar. |
Felkorrigering (Poka-Yoke) | Felsäkrande tekniker förhindrar defekter innan de uppstår, vilket direkt ökar utbytet vid första omgången. |
Statistisk processkontroll (SPC) | Övervakning av processvariationer med SPC hjälper till att upprätthålla en jämn kvalitet och minska fel. |
Grundorsaksanalys (5 Varför, Fiskben) | Att identifiera och åtgärda bakomliggande orsaker till defekter förhindrar återfall och förbättrar utbytet vid första genomgången. |
Förebyggande underhåll | Att minimera processvariationer genom regelbundet underhåll förbättrar utrustningens tillförlitlighet och kvalitetsjämnhet. |
Processkapacitet (Cpk) ger ett statistiskt mått på konsistens inom toleranser. Kapabla processer med en Cpk på 1,33 eller högre säkerställer att produkterna uppfyller specifikationerna, vilket minskar variation och defekter. Rätt första gången (RFT) mäter utbyte från början till slut i alla processteg. Hög RFT visar utmärkt processkontroll och eliminering av spill.
Avfall dränerar dina vinster. Varje skrotad del representerar förlorat material, arbetskraft och maskintid. Varje omarbetad komponent ökar kostnaden utan att öka värdet. Stark kvalitetskontroll av plåt eliminerar dessa dolda kostnader.
Skrotningsgraden spårar andelen permanent kasserat material. Att sänka skrotningsgraden sparar material-, arbets- och maskintid, vilket direkt förbättrar kostnadseffektiviteten. Omarbetningsgraden övervakar produkter som behöver extra arbete. Minskad omarbetning minskar ytterligare arbets- och maskinanvändning, vilket förbättrar genomströmning och marginaler. OEE-kvalitetskomponenten mäter kvalitetsdimensionen för den övergripande utrustningseffektiviteten. Ett högt poäng på 99,9 % eller högre indikerar minimalt internt avfall och effektiv produktion.
Kostnaden för dålig kvalitet (COPQ) representerar den ekonomiska summan av alla kostnader för kvalitetsfel. Denna siffra varierar ofta från 5 % till 30 % av intäkterna. Att sänka COPQ är en viktig lönsamhetshävstång. Leverantörskvalitetsgraden fungerar som en ledande indikator genom att mäta kvaliteten på inkommande material. God leverantörskvalitet förhindrar fel nedströms, vilket minskar omarbetning och förseningar. Kundklagomålsfrekvensen fungerar som en eftersläpande indikator på fältprestanda. En låg klagomålsfrekvens återspeglar stark kundnöjdhet och varumärkesrykte.
Du får sammansatta fördelar när du systematiskt minskar avfall. Materialbesparingar överförs direkt till ditt slutresultat. Arbetstimmar flyttas från omarbetning till produktiv produktion. Maskinkapaciteten öppnas för nya beställningar. Dessa förbättringar mångfaldigas över varje produktionskörning.
Branschstandarder utgör ramverket för konsekvent kvalitet. De skyddar dina kunder, ditt företag och slutanvändarna av dina produkter. Efterlevnad är inte valfritt för seriösa tillverkare.
ISO 9001 fastställer krav för kvalitetsledningssystem inom alla branscher. AS9100 lägger till flyg- och rymdspecifika krav för säkerhet, spårbarhet och riskhantering. Dessa certifieringar öppnar dörrar till nya marknader och visar ert engagemang för excellens.
Bristande efterlevnad har allvarliga konsekvenser. Avvisade leveranser stör leveranser och intäkter. Misslyckade efterlevnadsrevisioner kan leda till att kundens egna OEM- eller myndighetsrevisioner fortskrider. Projektförseningar på flera veckor kan uppstå när certifieringsproblem avbryter produktionen. Flygplansköpare kan inte leverera färdiga enheter om delar kommer från en verkstad som inte uppfyller AS9100. Kunder kan frysa nya beställningar, initiera kvalitetsrevisioner eller övergå till reservleverantörer efter att certifieringen har förlorats.
Konsekvens av bristande efterlevnad | Påverkan på Plåttillverkning |
|---|---|
Avvisade leveranser | Kunden kan vägra ta emot delar eller monteringar, vilket stör leverans och intäkter. |
Misslyckanden med efterlevnadsrevisioner | En köpare som köper in produkter från en leverantör som inte följer reglerna kan misslyckas med sin egen OEM- eller myndighetsrevision. |
Projektförseningar | Veckor av förseningar kan uppstå när certifieringsproblem avbryter produktion eller leverans. |
Oförmåga att leverera färdiga monteringar | Köpare inom flyg- och rymdindustrin kan till exempel inte skicka färdiga enheter om delarna kommer från en verkstad som inte uppfyller AS9100. |
Kundåtgärder efter förlust av certifiering | Köpare kan frysa nya beställningar, initiera en kvalitetsrevision eller överföra programmet till en reservleverantör. |
Förhöjd övervakning eller programövergång | Om förlusten av certifiering är tillfällig kan programmet fortsätta med utökad övervakning; om det är strukturellt kan programmet flyttas till en annan leverantör. |
Kvalitetskontroll stöder direkt uppnående och upprätthållande av certifieringar. Leverantörskvalitetshantering utökar tillsynen till dina leverantörer och säkerställer spårbarhet av material till deras ursprung. Processförbättring använder sektorreglerade bästa praxis och tillämpar kontinuerlig övervakning för att identifiera förbättringsmöjligheter. Avvikelsehantering säkerställer att tillverkningsprocesser uppfyller gällande föreskrifter och möjliggör snabb identifiering av avvikelser. Korrigerande och förebyggande åtgärder (CAPA) påskyndar implementeringen efter riskbedömningar och tillhandahåller metoder för att upptäcka bakomliggande orsaker. Välgrundat beslutsfattande kräver omfattande dokumentation och registrering av kritiska data.
AS9100-certifieringen följer en strukturerad process. En preliminär revision kontrollerar om ledningssystemets dokumentation uppfyller kraven. En dokumentationsgranskning undersöker hur väl avvikelser från den preliminära revisionen har åtgärdats. Certifieringsrevisionen utvärderar systemets effektivitet i två steg. Steg 1 kontrollerar kvalitetsledningssystemet för att klargöra certifieringsvillkor och bedöma mognad. Steg 2 fokuserar på implementering, effektivitet och efterlevnad och måste ske inom sex månader efter steg 1. Certifikat utfärdas när alla kriterier är uppfyllda. Årliga övervakningsrevisioner hjälper dig att kontinuerligt optimera processer. Omcertifiering efter tre år upprätthåller kontinuerlig förbättring och belyser servicekvaliteten.
Flygstandarder ger mätbara fördelar. Dokumenterade procedurer för korrigerande åtgärder leder till minskad felfrekvens. Färre produkter som inte uppfyller kraven resulterar i mindre omarbetning och kasserade produkter, samt minskade produktionskostnader. Strukturerad dokumentation gör inlärningen enklare för nya anställda genom att eliminera gissningar. Företag som är registrerade enligt flygstandarder får tillgång till nya marknader. Registrerade företag upplever ökad kundnöjdhet. Flygstandarder bidrar till branschsamarbete genom att dela bästa praxis. Företag som registrerar sig visar ett engagemang för att leverera kvalitetsprodukter och tjänster.
Kundnöjdhet driver återkommande affärer och rekommendationer. Ditt rykte är beroende av att du levererar delar som uppfyller specifikationerna varje gång. Kvalitetskontroll gör detta möjligt.
Kunder minns missade deadlines och defekta leveranser. De minns också leverantörer som konsekvent levererar hög kvalitet. En stark kvalitetshistorik bygger förtroende som leder till långsiktiga partnerskap. Du blir den leverantör de ringer först för kritiska projekt.
Kvalitetsmått ger tidiga varningstecken innan problem når dina kunder. Att övervaka felfrekvenser och klagomålsfrekvenser hjälper dig att åtgärda problem proaktivt. Denna metod förhindrar att små problem blir till större incidenter. Dina kunder märker denna uppmärksamhetsnivå.
HPS förstår att kundnöjdhet börjar med intern kvalitet. Företaget investerar i robusta kvalitetssystem som upptäcker problem före leverans. Detta engagemang skyddar kundrelationer och bygger varaktiga partnerskap.
Kunderna blir naturligt behållna när man levererar jämn kvalitet. Kunderna stannar kvar hos leverantörer de litar på. De utökar sina beställningar när resultatet förblir tillförlitligt. De rekommenderar andra när deras erfarenhet överträffar förväntningarna. Kvalitetskontroll skapar denna cykel av positiva resultat.
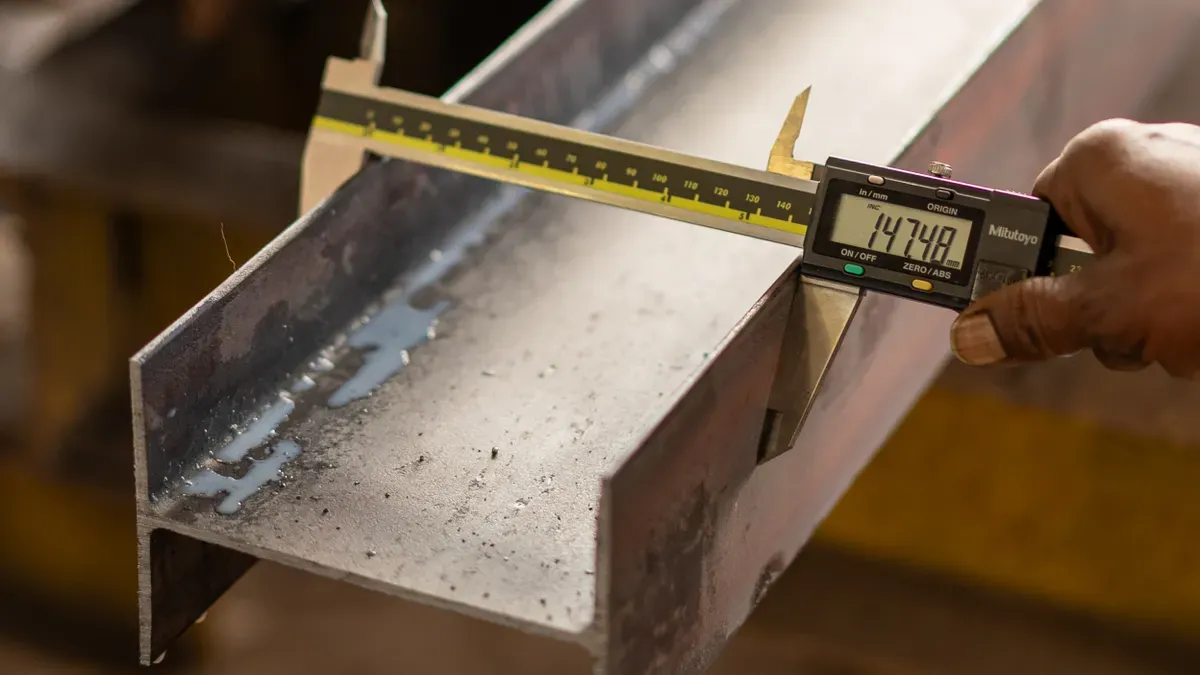
Nu förstår du varför kvalitetskontroll är viktig och hur den driver framgång. Nästa steg innebär att bygga ett system som ger konsekventa resultat. Implementeringen kräver rätt standarder, verifieringsmetoder, materialkontroller och partnerskap. HPS visar hur dessa element fungerar tillsammans i praktiken.
Branschstandarder ger dig ett beprövat ramverk för kvalitetsledning. De definierar krav, etablerar bästa praxis och skapar ansvarsskyldighet. Du får trovärdighet när du uppnår certifiering.
ISO 9001 utgör grunden för kvalitetsledningssystem inom alla branscher. Standarden kräver dokumenterade processer som täcker varje produktionssteg. Denna dokumentation möjliggör tidig identifiering av problem innan de sprids. ISO 9001 kräver evidensbaserat beslutsfattande. Kvalitetsbeslut måste förlita sig på mätdata, statistisk analys och dokumenterade bevis snarare än antaganden. Du använder koordinatmätmaskindata för att verifiera dimensioner. Du spårar avkastningsgraden vid första omgången för att identifiera problemområden. Du analyserar avvikelsetrender för att prioritera förbättringsprojekt.
Effekten av ISO 9001-certifiering syns i mätbara resultat. Standardiserade procedurer minskar produktionsfel med 25 %. Felfrekvensen minskar med 30 %, vilket minskar omarbetningscyklerna och sänker kostnaderna. Kundlojaliteten ökar med 45 % under det första certifieringsåret.
Förbättringsområde | Uppmätt effekt efter implementering av ISO 9001 |
|---|---|
Standardiserade procedurer | 25 % minskning av produktionsfel |
Defektfrekvenser | 30 % minskning av felfrekvensen, vilket minskar omarbetningscyklerna och sänker kostnaderna |
Kundnöjdhet | 45 % ökning av kundlojalitet under det första certifieringsåret |
ISO 9001 betonar även rotorsaksanalys och förebyggande åtgärder. Dessa metoder minskar systematiskt variationer och förbättrar processkapaciteten. Kvalitetsövervakning i realtid genom statistisk processkontroll möjliggör proaktiv identifiering av processavvikelser innan delar hamnar utanför toleransgränserna. Du förhindrar kassationer och omarbetning genom tidiga insatser.
AS9100 lägger till flyg- och rymdspecifika krav för säkerhet, spårbarhet och riskhantering. Denna certifiering öppnar dörrar till flyg- och rymdmarknaderna och visar ditt engagemang för excellens. Certifieringsprocessen följer en strukturerad process. En preliminär revision kontrollerar om ledningssystemets dokumentation uppfyller kraven. En dokumentationsgranskning undersöker hur väl du åtgärdade avvikelser från den preliminära revisionen. Certifieringsrevisionen utvärderar systemets effektivitet i två steg. Steg 1 kontrollerar kvalitetsledningssystemet för att klargöra certifieringsvillkor och bedöma mognad. Steg 2 fokuserar på implementering, effektivitet och efterlevnad. Steg 2 måste ske inom sex månader efter steg 1. Certifikat utfärdas när alla kriterier är uppfyllda. Årliga övervakningsrevisioner hjälper dig att kontinuerligt optimera processer. Omcertifiering efter tre år upprätthåller kontinuerlig förbättring.
Flygstandarder ger mätbara fördelar. Dokumenterade procedurer för korrigerande åtgärder leder till minskad felfrekvens. Färre produkter som inte uppfyller kraven resulterar i mindre omarbetning och kasserade produkter. Produktionskostnaderna minskar. Strukturerad dokumentation gör inlärningen enklare för nya anställda genom att eliminera gissningar. Företag som är registrerade enligt flygstandarder får tillgång till nya marknader. Registrerade företag upplever ökad kundnöjdhet.
Precisionsteknik börjar med korrekt installation och verifiering. Du måste bekräfta att verktyg, fixturer och program överensstämmer med produktionsplanen innan du kör några delar. Denna disciplin förhindrar kostsamma fel och säkerställer en konsekvent produktion.
De inledande stegen för att implementera kvalitetskontroll följer en logisk sekvens. Först, verifiera inställningarna genom att bekräfta att verktyg, fixturer och program matchar produktionsplanen. För det andra, kör första styckets bearbetning genom alla operationer. För det tredje, utför en CMM-dimensionskontroll för att mäta varje anropsdimension mot ritningen eller 3D-modellen. För det fjärde, dokumentera alla mått i en första artikelinspektionsrapport och flagga funktioner utanför toleransen. För det femte, skicka in FAIR för kundens godkännande innan full produktion påbörjas.
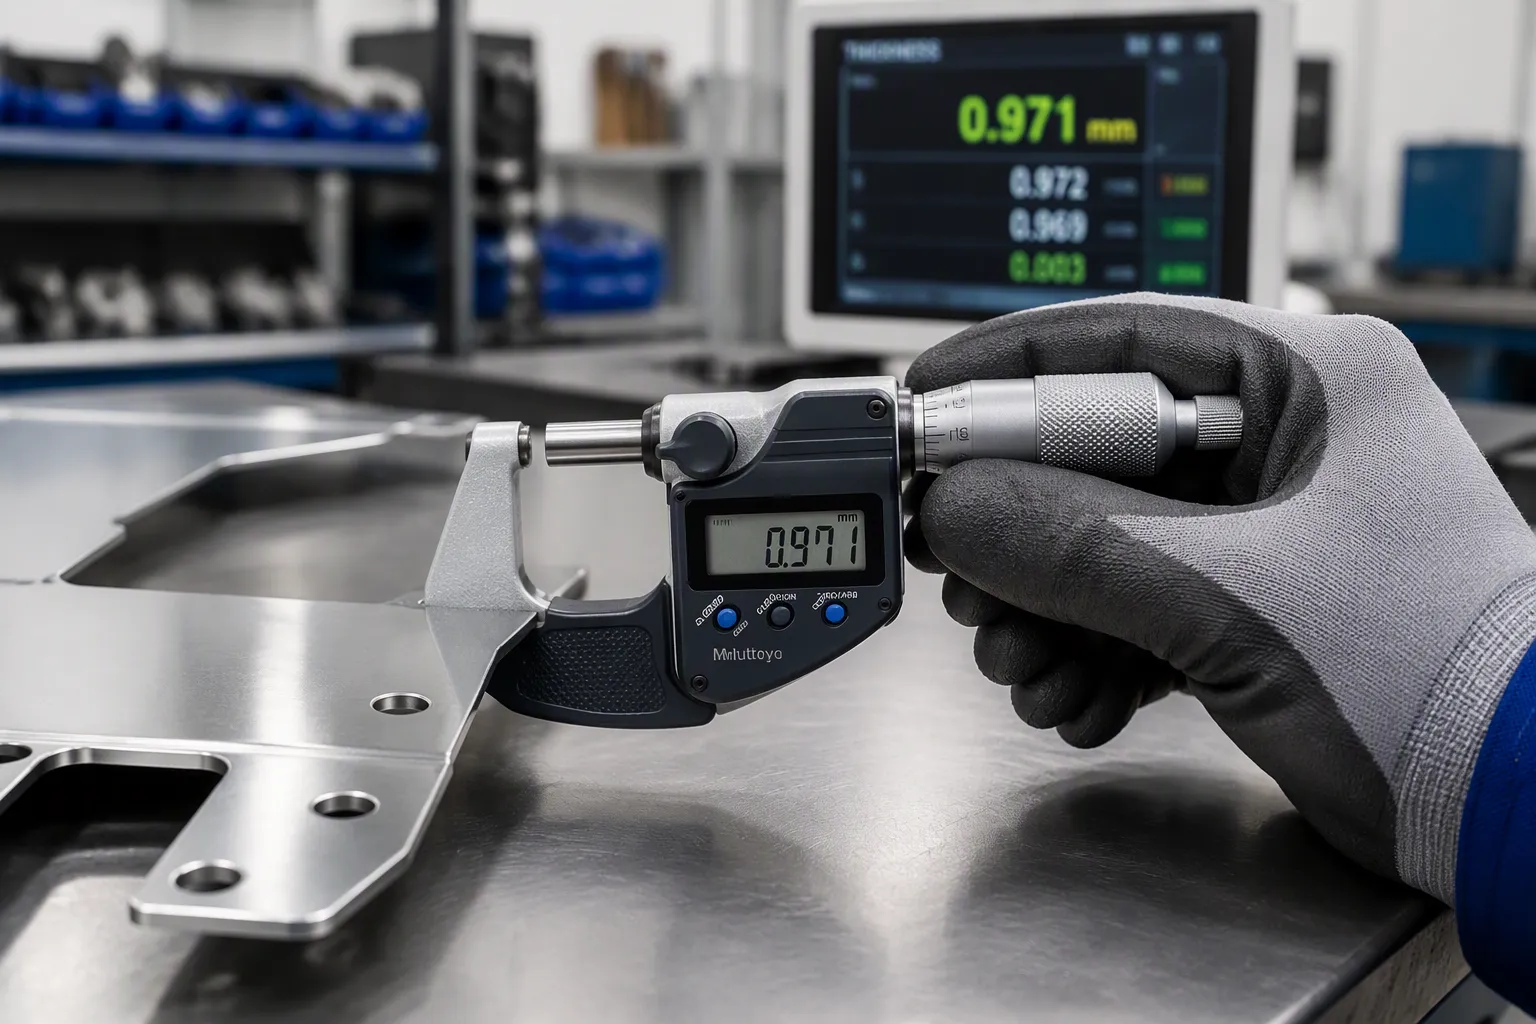
Du behöver också etablera ett ISO 9001-kvalitetsledningssystem innan produktionen påbörjas. Detta system ger spårbarhet, standardisering och kontinuerlig förbättring. Utför en granskning av tillverkningsbarheten (Design for Manufacturability) för att analysera konstruktionen med avseende på potentiella defekter. Leta efter snäva toleranser, böjavlastningar och problem med hålplaceringen. Utför inkommande kvalitetskontroll för att verifiera materialkvalitet, tjocklek och ytfinish med hjälp av mikrometrar och leverantörscertifieringar.
Koordinatmätmaskiner omvandlar toleransverifiering från manuell uppskattning till exakt mätning. Dessa system levererar en noggrannhet som manuella metoder inte kan matcha. Olika typer av koordinatmätmaskiner tjänar olika tillämpningar.
Typ | Design | Bäst för | Typisk noggrannhet |
|---|---|---|---|
Bro-CMM | Flyttbar bro över ett fast granitbord | Små till medelstora precisionsdelar (den vanligaste typen) | ±1,0–3,0 μm |
Gantry CMM | Bryggan stöds av två upphöjda ben, arbetsstycket förblir fixerat | Stora delar (bilkarosseriplåtar, svetsade delar >1 m) | ±3,0–10,0 μm |
CMM med konsol | Sondarmen sträcker sig endast från ena sidan, öppen på tre sidor | Långa, smala delar; enkel åtkomst för föraren | ±3,0–8,0 μm |
Horisontell arm-CMM | Horisontell probarm, ofta dubbelarm för samtidig mätning | Stora plåtdelar, bilkaross i vitt | ±5,0–15,0 μm |
Bärbar CMM | Ledad arm eller laserspårare, inget fast bord | Inspektion på plats, stora enheter som inte kan röra sig | ±10,0–50,0 μm |
CMM-mätprocessen följer fem steg. Uppställning och uppriktning innebär att detaljen fixeras på granitbordet och ett koordinatsystem etableras genom att vidröra kända referensytor. Probkvalificering kalibrerar probpennan mot en precisionsreferenssfär med känd diameter. Programkörningen följer ett förskrivet mätprogram för att vidröra specifika punkter på detaljen. Databeräkningen anpassar geometriska egenskaper till de uppmätta punkterna. Rapportgenerering jämför varje uppmätt funktion med dess nominella dimension och tolerans.
Programvaruskiktet omvandlar råa koordinater till tekniska beslut. Rörelsestyrning och datainsamling synkroniserar axelrörelser med probtriggning. CAD-justering och GD&T-utvärdering jämför uppmätta data med CAD-nominellt värde och tillämpar datumstrukturer enligt ritningen. Rapportering och spårbarhet genererar inspektionsregister, SPC-klara dataexporter och dokumentation om efterlevnad. Programvarukapaciteten begränsar ofta vad en CMM kan utvärdera. Avancerad GD&T-utvärdering, friformsanalys och automatiserade inspektionsrutiner är lika mycket beroende av programvarukonfiguration som av maskinmekanik.
CMM:er verifierar flera toleranstyper. Positionstoleranser lokaliserar hålcentrum, spårmittplan och stiftaxlar i förhållande till den angivna referensramen för utgångspunkten. Orienteringstoleranser beräknar vinkelräthet, parallellitet och vinkelmässighet från den uppmätta orienteringen av en yta eller axel i förhållande till en utgångspunkt. Formtoleranser beskriver formen på en enskild funktion oberoende av utgångspunkter. Runout och koncentricitet fastställer axeln för en utgångscylinder och mäter avvikelsen för relaterade funktioner från den axeln.
Du måste kontrollera felkällor för att bibehålla CMM-noggrannheten. Temperaturvariationer på ±1 °C orsakar ±2–5 µm fel på 100 mm aluminiumelement. Golvvibrationer skapar dålig repeterbarhet vid skanningsmätningar. Felkalibrering av proben introducerar systematisk storleksbias. Dålig fixtur skapar slumpmässig spridning i upprepade mätningar. Feljustering av referenspunkten sprider ett globalt fel till alla element.
Tillverkning av medicintekniska produkter kräver snäva toleranser. Laserskurna hål, kanter och utskärningar kräver vanligtvis en tolerans på ±0,005″–0,010″. Formade dimensioner och flänslängder kräver ±0,010″–0,030″. Böjningsvinklar kräver cirka ±1°. Tvärböjningsdimensioner, svetsningar och planhet på stora tunna paneler kräver projektspecifika toleranser.
Att tillämpa snäva toleranser för varje dimension kan i onödan öka tillverkningskomplexiteten och kostnaden. Identifiera dimensioner som är verkligt avgörande för passform och funktion och använd praktiska plåttoleranser på andra ställen.
Materialkvaliteten avgör den slutliga delens prestanda. Du måste kontrollera att inkommande material uppfyller specifikationerna innan produktionen påbörjas. Testning och spårbarhet skyddar dina kunder och ditt företag.
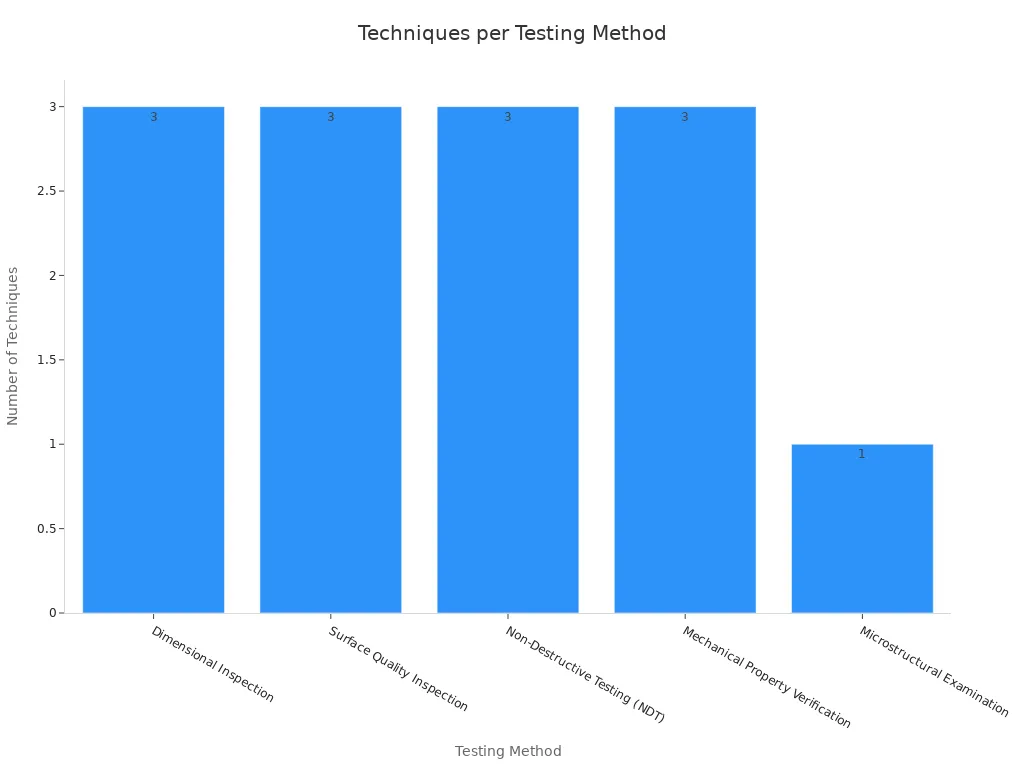
Flera testmetoder säkerställer plåtkvaliteten. Dimensionsinspektion verifierar plåttjocklek, planhet, bredd, längd och hålpositioner mot tekniska ritningar och toleranser. Koordinatmätmaskiner, optisk profilometri och laserskanning stöder denna inspektion. Ytkvalitetsinspektion upptäcker repor, gropar, valsmärken, skala och inkonsekvenser i beläggningen. Visuell inspektion, profilometrar och penetreringstestning med färgämne stöder ytutvärdering. Icke-förstörande testning inspekterar intern och ytlig integritet utan att skada materialet. Ultraljudstestning, virvelströmstestning och magnetisk partikelinspektion tjänar detta syfte. Verifiering av mekaniska egenskaper bekräftar att plåten uppfyller kraven för mekaniska egenskaper enligt tillämpliga standarder. Draghållfasthetstestning, hårdhetstestning och böjtestning verifierar dessa egenskaper. Mikrostrukturell undersökning avslöjar kornstruktur, fasfördelning, inneslutningsinnehåll och beläggningslagrets egenskaper som inte syns via ytinspektion.
Inom bilindustrin kräver stränga ytkvalitetsstandarder av klass A noll synliga defekter på exponerade karosseripaneler. Ytkvalitetsinspektion och dimensionsinspektion blir särskilt viktiga.
Materialspårbarhet minskar effekten av produktåterkallelser. Snabb identifiering av källan till defekt material och alla förekomster av dess användning möjliggör riktad isolering snarare än en bred återkallelse. Fina partidefinitioner förhindrar onödigt breda återkallelser genom att möjliggöra exakt isolering av berörda material. Skåpspår som testar både framåt- och bakåtspårbarhet säkerställer att systemet kan identifiera alla berörda produkter och råvaror.
Skifttillstånd | Påverkan på återkallelse |
|---|---|
Komplett | Berörda partier kan isoleras; inneslutning sker efter dokumenterad exponering. |
Partiell | Antaganden krävs; bredare inneslutning kan bli nödvändig. |
Saknad | Brett avslags- eller återkallelseomfattning på grund av oförmåga att förena historik. |
HPS visar hur ett engagemang för kvalitetskontroll skyddar produkter, vinster och människor. Företaget har byggt upp ett omfattande system som upptäcker fel före leverans.
HPS har ett kvalitetskontrollteam på plats med 11 inspektörer som utför noggranna kontroller i varje produktionsskede. Dessa inspektörer arbetar i 10 kvalitetskontrollsteg med hjälp av 6 typer av testutrustning. Testutrustningen inkluderar en momentmätare, hårdhetsprovare, friktionsprovare, röntgenapparat för beläggningstjocklek, dragprovare och 3D-skanner. Denna utrustning möjliggör omfattande verifiering av dimensionsnoggrannhet, materialegenskaper och ytkvalitet.
HPS har uppnått Intertek-verifierad certifiering (certifikatnummer 474194629_P+T), utfärdad av Intertek och giltig från 2025-07-31 till 2026-07-30. Leverantören har också verifierats på plats av Alibaba.com-personal och en oberoende tredjepartsverifieringsbyrå, med verifieringsrapporten utfärdad av Intertek. HPS beskrivs som en IATF 16949-certifierad tillverknings- och plåttillverkare.
Vi har ett kvalitetskontrollteam på plats med 11 inspektörer som utför noggranna kontroller i varje steg av produktionen. Även om vi inte har några specifika certifieringar, säkerställer våra 22 års exporterfarenhet och verifiering på plats höga standarder.
Denna kombination av certifieringar, utrustning och erfaren personal möjliggör HPS att leverera jämn kvalitet i varje produktionsomgång. Företagets tillvägagångssätt för kvalitetskontroll av plåt återspeglar en kultur av kontinuerlig förbättring och kundfokus.
Ditt val av tillverkningspartner avgör din produktkvalitet och affärsframgång. Du måste noggrant utvärdera potentiella partners innan du ingår ett samarbete.
Process och utrustning som är anpassade till dina komponentkrav kommer först. Tillverkaren måste ha rätt maskiner och kapacitet för dina specifika behov. Tekniskt stöd och design för tillverkningsbarhet säkerställer att din design omvandlas till tillverkningsbara delar. Kvalitetskontroller och inspektionskapacitet avgör om defekter når din anläggning. Trovärdighet vad gäller ledtider och tillgänglig kapacitet påverkar ditt produktionsschema. Den totala kostnaden inkluderar sekundära operationer och samordning, inte bara det offererade priset. Kommunikation, revisionskontroll och praxis för problemhantering formar ert arbetsförhållande. Finansiell och operativ stabilitet är viktig för upprepat arbete.
Du bör verifiera specifika kvalitetskontrollrutiner under din utvärdering. Första detaljgranskningen bekräftar att tillverkaren upptäcker problem innan full produktion. Kontroller under processen upprätthåller kvaliteten genom hela körningen. Slutinspektion förhindrar att defekta delar skickas. Mätutrustning måste matcha dina toleranskrav. Rutiner för hantering av avvikelser avgör hur tillverkaren hanterar problem. Dokumentationsrutiner säkerställer att du får intyg om överensstämmelse och materialtestrapporter vid behov. Inspektionsmetoden bör matcha detaljrisken. Problemhantering, undersökning av grundorsaker, kommunikation av påverkan och förebyggande av återfall visar på ett moget kvalitetssystem.
En omfattande utvärdering täcker flera dimensioner. Certifiering av kvalitetsledningssystem ger tredjepartsvalidering. Tillverkningskapacitet avgör om tillverkaren kan uppfylla dina specifikationer. Branschcertifieringar öppnar dörrar till reglerade marknader. Produktionskapaciteten påverkar ledtiderna. Tillförlitligheten i ledtiderna påverkar dina åtaganden gentemot kunderna. Arbetskraftens kvalifikationer avgör utförandets kvalitet. Kommunikationsrutiner formar projektsamordningen. Finansiell stabilitet skyddar din leveranskedja. Validering genom anläggningsrevisioner och pilotprojekt bekräftar påståenden.
Ni bör bekräfta företagets kvalitetsstandarder, inspektionsprocedurer och certifieringar innan ni ingår ett samarbete. Fråga om inspektion av första artiklarna, dimensionskontroller under arbete, svetsintegritet och strukturprovning, slutinspektion och prestandavalidering samt användning av koordinatmätmaskiner. En tillverkare med robust plåtkvalitetskontroll kommer att svara direkt på dessa frågor och tillhandahålla dokumentation.
Vanliga utmaningar finns inom precisionstillverkning av plåt. Återfjäderning och metallutmattning orsakar felaktigheter när metallen återgår till sin ursprungliga form efter bockning. Verktygsslitage och kalibreringsfel leder till inkonsekventa dimensioner och ytdefekter. Termisk expansion i tunna mått förvränger tunna metaller under skärning eller formning. Toleransuppbyggnad i monteringar förhindrar korrekt passform när dimensionsvariationer ackumuleras över flera komponenter. Begränsningar i utrustningens kapacitet innebär att vissa konstruktioner kräver specifika maskiner som inte finns tillgängliga hos alla tillverkare. Kostnadsöverväganden för verktyg gör dedikerade verktyg oekonomiska för låga volymer. Kvalitetskontroll och inspektion kräver riskbaserade strategier för att effektivt verifiera dimensioner och material. Svetsförvrängning orsakar deformation som kräver bearbetning efter svetsning.
Du måste balansera kostnad och kvalitet utan att kompromissa med den strukturella integriteten. Du måste uppfylla snäva leveranstider samtidigt som du upprätthåller höga standarder. Du måste hantera kundernas förväntningar genom tydlig kommunikation och tidigt engagemang. En tillverkare med stark kvalitetskontroll hjälper dig att hantera dessa utmaningar framgångsrikt.
Kvalitetskontroll är inte valfritt. Det är grunden för säkerhet, precision och långsiktig affärsframgång inom plåttillverkning. Dålig kvalitetskontroll av plåt leder till strukturella fel, ekonomiska förluster och skadat rykte. Effektiv kvalitetskontroll ger konsekvens, efterlevnad och kundnöjdhet. HPS exemplifierar hur ett engagemang för kvalitet skyddar produkter, vinster och människor. Prioritera tillverkare med dokumenterade kvalitetsprocesser, certifieringar och en kultur av kontinuerlig förbättring.
Du bör prioritera ISO 9001 för generell kvalitetsledning och AS9100 för arbete inom flyg- och rymdteknik. HPS innehar IATF 16949-certifiering, vilket visar engagemang för kvalitetsstandarder av fordonskvalitet.
Kvalitetskontroll upptäcker defekter före leverans. Denna metod eliminerar kostnader för omarbetning, kassation och återkallelser. Du sparar material, arbete och maskintid när varje del uppfyller specifikationen på första försöket.
Spårbarhet låter dig snabbt isolera defekt material. Fullständiga register möjliggör riktad inneslutning istället för omfattande återkallelser. HPS upprätthåller dokumentation som skyddar ditt företag från kostsamma ansvarsrisker.
 Få en offert nu


 IPv6 NÄTVERK STÖD
Lämna ett meddelande
Skanna till Wechat :
Skanna till WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska