
 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska

En plåtritning kan se komplett ut och ändå lämna viktiga tillverkningsfrågor obesvarade. För en tillverkare kan saknad information om material, tjocklek, böjriktning, toleranser, ytbehandling eller monteringskrav leda till förfrågningar om förtydliganden, reviderade offerter eller produktionsförseningar.
För upphandlingsteam och maskiningenjörer gör en bra ritning mer än att bara beskriva den färdiga delen. Den bör ge tillräckligt med information för att tillverkaren ska förstå vad som måste kontrolleras, vad som kan variera och vilka egenskaper som är avgörande för applikationens prestanda.
Den här guiden fokuserar på den information som har störst inverkan på plåttillverkning, särskilt för kapslingar, konsoler, paneler, skåp och andra tillverkade metallkomponenter.
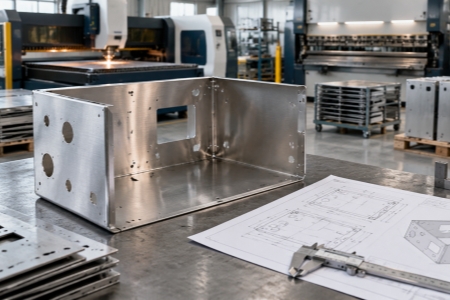
1. Ange materialkvaliteten tydligt
Materialval påverkar hållfasthet, korrosionsbeständighet, formningsbeteende, svetsning, ytbehandling och i slutändan kostnad. Att bara skriva "stål" eller "rostfritt stål" är sällan tillräckligt för produktion.
| Ritningsinformation | Exempel | Varför det spelar roll |
|---|---|---|
| Materialfamilj | Kolstål | Definierar grundläggande materialegenskaper |
| Kvalitet | SUS304 / 316L | Kontrollerar mekaniska och korrosionsegenskaper |
| Tjocklek | 2,0 mm | Påverkar skärning, formning och hållfasthet |
| Materialstandard | Tillämplig ASTM/EN/JIS-specifikation | Minskar tolkningsfel vid material |
Om komponenten kommer att utsättas för fukt, kemikalier, utomhusförhållanden eller korrosiva miljöer, bör materialkraven fastställas före tillverkning snarare än att förlita sig på ytbehandling för att kompensera för ett olämpligt basmaterial.
2. Definiera plåttjocklek istället för att förlita sig på nominell hållfasthet
Två delar tillverkade av samma material kan bete sig väldigt olika när deras tjocklekar skiljer sig åt. Plåttjockleken påverkar böjkraft, minsta böjningsradie, delens styvhet, vikt och svetsparametrar.
Till exempel lämnar ett fäste som helt enkelt specificeras som "fäste i rostfritt stål" flera tillverkningsvariabler olösta. En mer användbar ritning skulle identifiera den exakta kvaliteten och tjockleken och ange de kritiska färdiga måtten.
Tjockleken bör också vara konsekvent genom hela ritningspaketet. Om ett platt mönster, en 3D-modell och en 2D-ritning visar olika tjockleksvärden kan leverantören behöva stoppa produktionen tills avvikelsen är löst.
3. Visa böjningsplatser och böjningsriktning
Bockning är en av de vanligaste orsakerna till dimensionsskillnader mellan en CAD-modell och en färdig plåtkomponent. Ingenjörer bör tydligt identifiera böjningslinjer, böjningsvinklar och viktiga inner- och yttermått.
| Böjningsdetalj | Information att specificera |
|---|---|
| Böjvinkel | Till exempel 90° |
| Böjningsradie | Innerradie eller tillämpligt formningskrav |
| Böjningsriktning | Upp/ner eller definierad referensriktning |
| Kritisk böjningsdimension | Mått som påverkar montering eller passform |
När en viss radie är funktionellt viktig bör det anges uttryckligen. Annars kan tillverkaren välja en praktisk verktygskombination baserat på material och tjocklek.
För projekt som kräver repeterbar skärning, formning och dimensionskontroll, arbeta med en Precisionsplåttillverkningstjänst kan också hjälpa ingenjörer att granska om den angivna geometrin är praktisk för produktion.
4. Identifiera kritiska dimensioner
Inte alla dimensioner på en plåtdel kräver samma kontrollnivå. Att behandla varje mätning som lika viktig kan i onödan öka tillverkningskostnaden och inspektionstiden.
En bättre metod är att identifiera dimensioner som direkt påverkar montering, tätning, elektriskt avstånd, montering eller interaktion med en annan komponent.
Till exempel, på en elkapsling kan positionen för ett monteringshålmönster vara viktigare än ett icke-funktionellt ytterkantmått. Ritningen bör göra denna skillnad tydlig.
För precisionstillämpningar kan ingenjörer använda lämpliga geometriska toleranser eller tydligt definierade dimensionstoleranser snarare än att lägga till onödigt snäva toleranser för varje funktion.
5. Definiera hålstorlekar och hålplaceringar noggrant
Hål används ofta för fästelement, montering, ventilation, kabelgenomföring, gångjärn, handtag och elektriska komponenter. Deras diameter och position kan ha en direkt inverkan på slutmonteringen.
För en produktionsritning, specificera:
- Håldiameter eller tillämplig hålstandard
- Hålets mittplats
- Kvantitet
- Gängspecifikation där så är tillämpligt
- Krav på försänkning eller försänkning
- Positionstolerans vid behov
Upprepade hål bör helst dimensioneras från ett tydligt referensvärde eller mönster snarare än att skapa en lång kedja av dimensioner. Detta minskar ackumulerad dimensionsvariation och gör inspektionen enklare.
6. Ange krav på ytbehandling separat
"God ytfinish" är inte ett tillräckligt precist tillverkningskrav. Ytbehandling bör identifiera den avsedda processen och, där det är relevant, utseende- eller prestandakravet.
| Krav | Exempelinformation | Typiskt syfte |
|---|---|---|
| Pulverlackering | Färgreferens och krav på finish | Korrosionsskydd och utseende |
| Anodisering | Tillämplig kvalitet/färg där så krävs | Ytskydd i aluminium |
| Galvanisering | Pläteringstyp och erforderlig specifikation | Korrosion och funktionella krav |
| Borstad finish | Specificerad riktning eller yta | Kontrollerat visuellt utseende |
Det är också användbart för att identifiera ytor som måste förbli fria från synliga märken. Detta är särskilt viktigt för frontpaneler, utrustningshöljen och komponenter som är riktade mot kunden.
7. Förklara svets- och monteringskrav
En ritning bör visa vilka komponenter som är svetsade, hur de är placerade och vilka svetsar som är funktionellt viktiga. Om slutprodukten kräver dimensionskontroll efter svetsning bör även det kravet kommuniceras.
För tillverkade enheter kan användbar information inkludera:
- Svetsplats
- Svetstyp
- Svetsstorlek där så krävs
- Krav på kontinuerlig eller intermittent svetsning
- Krav på utseende på synlig sida
- Krav för efterbehandling efter svetsning
- Slutliga monteringsmått
Inte varje svets kräver en mycket detaljerad specifikation. Målet är att ge tillräckligt med information för att tillverkaren ska förstå funktionskravet utan att i onödan begränsa produktionsmetoden.
För större monteringar blir detta särskilt viktigt när den färdiga komponenten måste bibehålla uppriktning mellan flera paneler, fästen eller konstruktionselement. En tydlig monteringsritning kan förhindra problem som är svåra att åtgärda efter svetsning.
8. Inkludera det platta mönstret eller tillverkningsdata när det är lämpligt
En färdig 3D-modell beskriver den slutliga geometrin, men plåttillverkning börjar med en plan plåt. Förhållandet mellan den färdiga delen och dess utvecklade plana mönster beror på materialtjocklek, böjningsradie, verktyg och tillverkningsprocessen.
Av denna anledning arbetar produktionsteam ofta med CAD-filer tillsammans med 2D-tillverkningsritningar. När en kund levererar ett platt mönster bör det behandlas som kontrollerad tillverkningsinformation och kontrolleras mot den slutliga ritningsrevisionen.
För komponenter som en Anpassad metallplåtpanel, ritningen ska tydligt skilja utskurna detaljer från formade detaljer. Hålmönster, monteringspunkter, böjar, materialtjocklek och ytbehandling ska alla överensstämma med den senaste revisionen.
9. Ange de nödvändiga inspektionspunkterna
Inspektionen blir mycket effektivare när ritningen identifierar vad som faktiskt behöver verifieras. En produktionsinspektionsplan kan sedan fokusera på dimensioner och egenskaper som påverkar funktionen.
| Särdrag | Möjlig inspektionsmetod | Prioritet |
|---|---|---|
| Övergripande dimensioner | Skjutmått / höjdmätare / CMM där så är tillämpligt | Monteringsberoende |
| Håldiameter | Tändstiftsmätare / bromsok | Beroende på fästelement |
| Hålposition | CMM / fixtur / dimensionsinspektion | Monteringsberoende |
| Böjvinkel | Vinkelmätare | Passformsberoende |
| Ytbehandling | Visuell eller specificerad testmetod | Applikationsberoende |
För skåp- och ramprojekt bör inspektionen även beakta förhållandet mellan enskilda tillverkade delar efter montering. En komponent kan uppfylla sina individuella dimensioner men ändå skapa ett monteringsproblem om ackumulerad variation inte kontrolleras.
10. Kontrollera ritningsrevision och filkonsekvens
Även en tekniskt korrekt ritning kan orsaka produktionsproblem om leverantören får flera versioner av samma del.
Varje produktionsritning bör ha en revisionsidentifierare och revisionshistorik. När en dimension, ett material, en hålposition, en ytbehandling eller ett monteringskrav ändras, bör revisionen tydligt ange vad som modifierades.
2D-ritningen, 3D CAD-modellen, det plana mönstret, stycklistan och inköpsordern bör också referera till samma revision när det är möjligt. Denna enkla dokumentkontrollpraxis kan förhindra ett vanligt tillverkningsproblem: att producera rätt del enligt en föråldrad fil.
Detta är särskilt viktigt för en Tillverkning av skåpsramar i plåt projekt, där flera enskilda delar kan behöva skäras, bockas, svetsas, fästas, ytbehandlas och monteras enligt en kontrollerad produktrevision.
En praktisk ritningsgranskning före offertförfrågan
Innan ett plåtprojekt skickas till en tillverkningsleverantör kan ingenjörer och inköpare använda följande snabba genomgång:
| Kontrollera | Redo? |
|---|---|
| Materialkvalitet och tjocklek definieras | □ |
| Kritiska dimensioner identifieras | □ |
| Böjningsvinklar och viktiga radier specificeras | □ |
| Hålstorlekar, gängor och positioner är tydliga | □ |
| Ytbehandling är definierad | □ |
| Svets- och monteringskraven är tydliga | □ |
| Inspektionskraven är identifierade | □ |
| Ritnings- och CAD-revisionsnummer matchar | □ |
Från ritning till produktion
En väl förberedd ritning ger en plåttillverkare ett mycket tydligare tillverkningsmål. Den gör det också möjligt för leverantörer att identifiera potentiella problem före produktion snarare än efter att den första satsen har slutförts.
För projekt som involverar komplexa formdelar, utrustningskapslingar, konsoler, skåp eller svetsade enheter är den mest användbara ritningen inte nödvändigtvis den som innehåller det största antalet dimensioner. Det är den som tydligt skiljer kritiska krav från normal tillverkningsvariation.
I offertfasen ger angivandet av material, tjocklek, dimensioner, toleranser, ytbehandling, monteringskrav, årlig eller batchkvantitet och tillämpliga CAD-filer tillverkningsteamet den information som behövs för att utvärdera processen och utarbeta en mer tillförlitlig offert.


 IPv6 NÄTVERK STÖD