Att välja ett plåtkapsling för industriell utrustning handlar inte bara om att välja rätt storlek. Kapslingen måste skydda interna komponenter från damm, fukt, mekanisk påverkan, värme, elektriska faror och den omgivande driftsmiljön. Samtidigt måste den ge tillräckligt med internt utrymme för montering av komponenter, kabeldragning, underhåll och framtida uppgraderingar.
För OEM-tillverkare och leverantörer av industriell utrustning bör valet av kapsling därför behandlas som ett tekniskt beslut snarare än ett kosmetiskt. Material, väggtjocklek, IP-klassning, temperaturhantering, monteringsstruktur, ytbehandling och produktionsmetod påverkar alla kapslingens slutliga prestanda och kostnad.
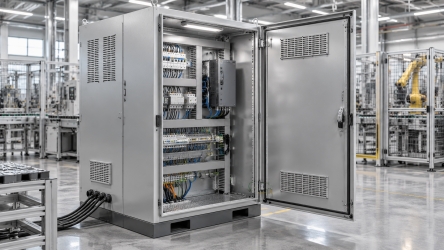
Det första steget är att förstå var kapslingen ska installeras. En kapsling som används inuti ett rent elskåpsrum har helt andra krav än en som installeras utomhus, i en fabrik eller nära kemisk processutrustning.
| Applikationsmiljö | Viktiga risker | Rekommenderade överväganden |
|---|---|---|
| Industriell utrustning inomhus | Damm, vibrationer, oavsiktlig stöt | Stabil struktur, lämplig beläggning, säker montering |
| Utomhusutrustning | Regn, fuktighet, UV-exponering | Högre IP-skydd, korrosionsbeständig yta |
| Elektrisk utrustning | Värme, elektriska komponenter, kabelgenomföring | Termisk hantering, jordning, kabelgenomföringar |
| Kemiska eller fuktiga miljöer | Korrosion och fukt | Rostfritt stål eller korrosionsbeständig beläggning |
Att definiera miljön tidigt hjälper till att förhindra överdriven specifikation. Till exempel kan användning av rostfritt stål för varje applikation öka materialkostnaden utan att ge en betydande prestandafördel när en korrekt belagd kolstålshölje skulle vara tillräcklig.
Kolstål, rostfritt stål och aluminium är bland de vanligaste materialen som används för industriella kapslingar. Var och en har olika fördelar vad gäller styrka, korrosionsbeständighet, vikt och tillverkningskostnad.
| Material | Typisk styrka | Korrosionsbeständighet | Typiska tillämpningar |
|---|---|---|---|
| Kolstål | Hög | Kräver beläggning | Industriella skåp, maskininkapslingar |
| Rostfritt stål 304 | Hög | Mycket bra | Livsmedelsutrustning, elektrisk utrustning |
| Rostfritt stål 316 | Hög | Excellent | Marina och kemiska miljöer |
| Aluminium | Medium | Bra | Lättviktsutrustning och elektronik |
För den mesta allmänna industriella utrustningen ger kolstål en praktisk balans mellan strukturell styrka och tillverkningskostnad. Rostfritt stål blir mer attraktivt när korrosionsbeständighet eller frekvent rengöring är viktigt, medan aluminium är användbart när viktminskning är en prioritet.
Väggtjocklek påverkar kapslingens styvhet, vikt, tillverkningskostnad och motståndskraft mot deformation. En tjockare panel är inte automatiskt bättre eftersom för hög tjocklek kan öka materialförbrukningen och göra bockning eller bearbetning svårare.
För många industriella kapslingar kan plåttjockleken ligga ungefär mellan 1,0 mm och 3,0 mm beroende på kapslingens dimensioner, belastningskrav, material och strukturell design. Större skåp med tunga interna komponenter kan kräva förstärkning, vikta kanter, monteringsskenor eller svetsade stödstrukturer istället för att bara öka plåttjockleken.
Under Industriell plåttillverkning, kan ingenjörer kombinera laserskärning, CNC-bockning, svetsning och armeringsfunktioner för att uppnå den erforderliga styvheten utan att i onödan öka materialtjockleken.
Kapslingsklassning, eller IP-klassning, är en annan viktig specifikation för elektriska och industriella kapslingar. IP-koden definierar kapslingens motståndskraft mot inträngning av fasta partiklar och vatten.
| IP-klassificering | Skyddsnivå | Typisk användning |
|---|---|---|
| IP54 | Begränsat dammintrång och skydd mot vattenstänk | Allmän industriell inomhusutrustning |
| IP65 | Dammtät och skyddad mot vattenstrålar | Fabriksgolv och utomhusutrustning |
| IP66 | Dammtät och skyddad mot kraftiga vattenstrålar | Tuffa industriella miljöer |
| IP67 | Dammtät och skyddad mot tillfällig nedsänkning i vatten | Utrustning som utsätts för tillfällig nedsänkning i vatten |
Den erforderliga IP-klassningen bör bestämmas av den faktiska installationsmiljön. Packningar, dörrskarvar, kabelgenomföringar, ventilationsöppningar och kapslingens skarvar påverkar alla den slutliga skyddsnivån, så kapslingen bör utvärderas som en komplett enhet snarare än enbart utifrån metallkroppens klassificering.
Värme är en av de mest förbisedda faktorerna vid kapslingsdesign. Strömförsörjning, drivenheter, transformatorer, batterier, styrenheter och andra elektroniska komponenter genererar värme under drift. Om den värmen inte kan avleda effektivt kan den inre temperaturen stiga utöver komponenternas rekommenderade driftsområde.
En enkel första uppskattning är:
Temperaturökning = Värmeavledning × Termisk resistans
Om till exempel utrustning genererar 100 W värme och kapslingssystemet har en uppskattad termisk resistans på 0,5 °C/W, skulle den teoretiska temperaturökningen vara cirka 50 °C innan ytterligare kyleffekter beaktas.
Beroende på tillämpning kan konstruktörer använda ventilationsöppningar, kylflänsar, kylfläktar, externa värmeväxlare eller ledande monteringsstrukturer. Ventilation måste dock också beaktas tillsammans med den erforderliga IP-klassningen eftersom större öppningar kan öka risken för damm- och vattenintrång.
En välkonstruerad kapsling bör göra installation och underhåll enkelt. Före tillverkning, definiera placeringen av kretskort, strömförsörjning, kopplingsplintar, brytare, batterier, fläktar, kabelgenomföringar och andra komponenter.
A Anpassad plåtkapsling Konstruktionen bör lämna tillräckligt med utrymme runt komponenterna för kablage, ventilation, fästelement och serviceåtkomst. Dörrens öppningsvinkel och avtagbara paneler bör också beaktas, särskilt när skåpet ska installeras i ett begränsat utrymme.
| Designartikel | Vad man ska kontrollera |
|---|---|
| Komponentutrymme | Lämna utrymme för installation och underhåll |
| Kabeldragning | Undvik skarpa böjar och kontakt med komponenter |
| Monteringshål | Matcha faktiska komponent- och installationskrav |
| Dörråtkomst | Säkerställ att komponenterna kan servas utan att hela höljet behöver tas bort |
Standardkapslingar kan vara lämpliga när utrustningens dimensioner och monteringskrav är relativt enkla. OEM-utrustning har dock ofta unika dimensioner, kontaktplaceringar, kylkrav eller installationsrestriktioner.
A Anpassad industriell utrustningskapsling gör det möjligt för tillverkaren att integrera monteringshål, ventilationsöppningar, handtag, gångjärn, kabelgenomföringar, fästen, förstärkningsstrukturer och andra funktioner direkt i konstruktionen.
För projekt som involverar upprepad produktion kan specialtillverkning också minska monteringsarbetet eftersom komponenter och gränssnitt kan placeras enligt den slutliga utrustningsarkitekturen snarare än att anpassa utrustningen till en befintlig kapsling.
Vid B2B-upphandling påverkar kvaliteten på offertförfrågan direkt offertens noggrannhet. Att bara skicka en övergripande kapslingsdimension lämnar ofta för många variabler för tillverkaren att uppskatta.
| Information | Rekommenderad specifikation |
|---|---|
| Material | SPCC, kolstål, SS304, SS316, aluminium, etc. |
| Tjocklek | Ange krav på plåttjocklek och toleranser |
| Mått | Övergripande mått och kritiska måttoleranser |
| Ytbehandling | Pulverlackering, målning, plätering, borstning, anodisering etc. |
| IP-krav | Nödvändig IP-klassning och tätningskrav |
| Kvantitet | Prototyp, låg volym eller massproduktionskvantitet |
| Ritningar | 2D-ritningar, 3D CAD-filer eller detaljerade specifikationer |
En enkel jämförelsematris kan hjälpa upphandlingsteam att identifiera de viktigaste specifikationerna innan de begär offerter.
| Krav | Grundläggande industriell användning | Hård miljö |
|---|---|---|
| Material | Kolstål | SS304 / SS316 |
| IP-skydd | IP54–IP65 | IP65–IP67 |
| Ytbehandling | Pulverlackering | Korrosionsbeständig yta |
| Termisk hantering | Passiv ventilation eller värmeavledning | Aktiv kylning kan krävas |
| Strukturera | Standardvikt struktur | Förstärkt struktur och tätade fogar |
Den mest kostnadseffektiva tiden att lösa kapslingsproblem är innan produktionen börjar. Tidig teknisk kommunikation kan identifiera onödiga böjar, svåra svetsställen, oåtkomliga fästelement, alltför stora toleranser eller ineffektiv materialanvändning innan dessa problem påverkar produktionen.
För OEM-projekt kan tillverkaren, genom att diskutera kraven för industriell plåttillverkning under designfasen, rekommendera praktiska produktionsmetoder. Laserskärning kan vara lämpligt för komplexa profiler, CNC-bockning kan producera repeterbara formade paneler, medan svetsning kan ge ytterligare strukturell styrka för större enheter.
Målet är inte bara att tillverka en metalllåda. En korrekt konstruerad kapsling ska skydda utrustningen, stödja effektiv montering, förenkla underhåll, uppfylla miljökrav och förbli praktisk att tillverka med den produktionsvolym som krävs.
 Få en offert nu


 IPv6 NÄTVERK STÖD
Lämna ett meddelande
Skanna till Wechat :
Skanna till WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska